
Alapvető rakodó- és összeszerelő sorok: pontosság, folyamat és teljesítmény
A transzformátormag gyártása az egyik legkritikusabb folyamat az elektromos berendezések gyártásában. A transzformátor teljesítménye, hatékonysága és megbízhatósága alapvetően attól függ, hogy a mag milyen pontosan van egymásra rakva és összeszerelve. Magok egymásra rakása és összeszerelő sorok A kézi, munkaigényes műveletekből a magasan automatizált, digitálisan vezérelt rendszerekké fejlődtek, amelyek soha nem látott pontosságot és következetességet biztosítanak. Ez a cikk megvizsgálja a magok egymásra helyezésének technikai szempontjait, az összeszerelő sorok fejlődését és a modern automatizálás mérhető előnyeit.
A maghalmozás megértése a transzformátorgyártásban
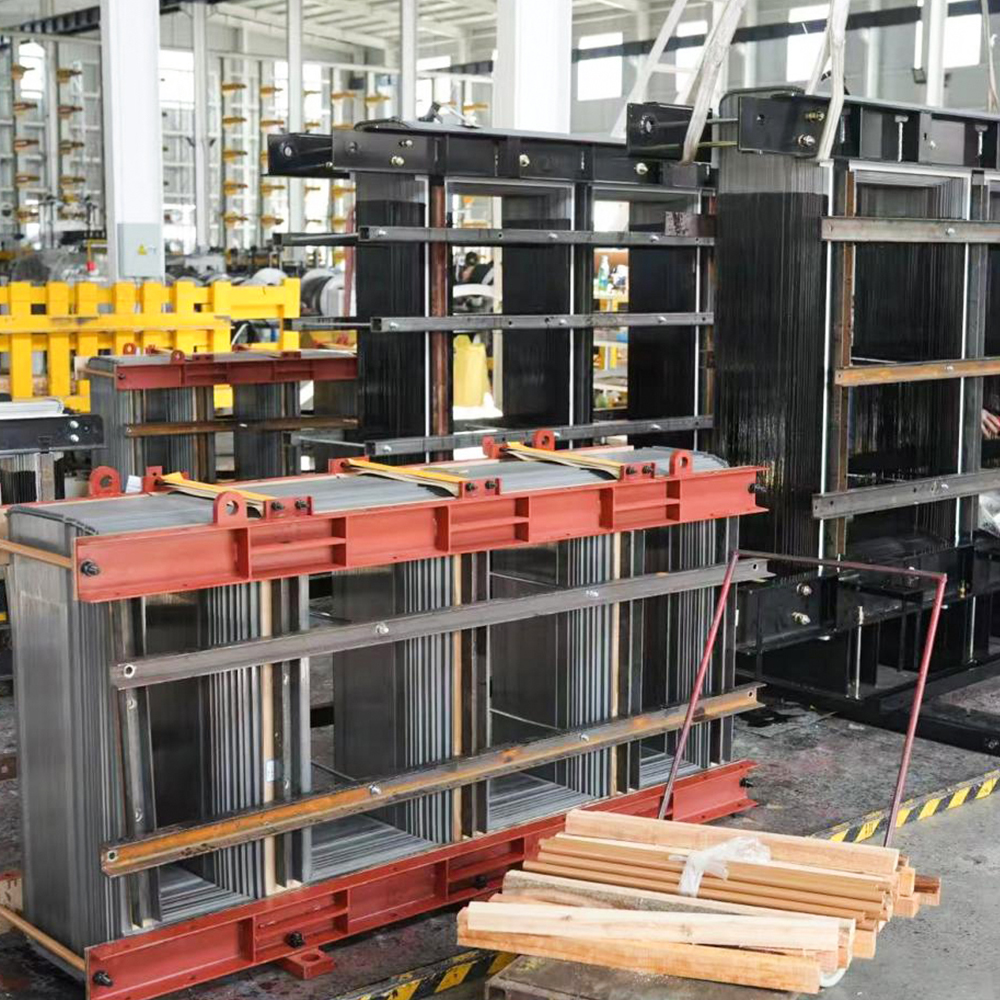
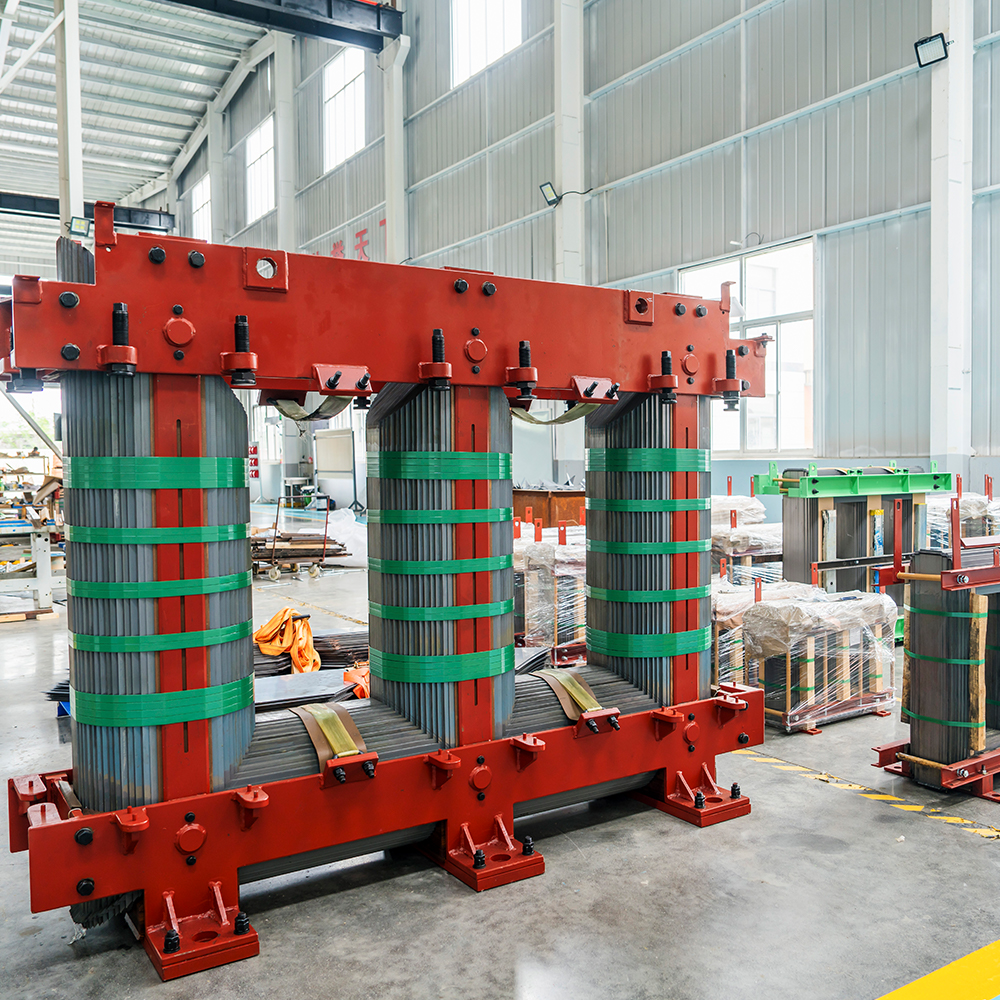
A magrakás az a folyamat, amelynek során vékony szemcseorientált elektromos acéllemezeket szerelnek össze egy komplett transzformátormaggá. Ezek a laminátumok, amelyek általában 20 gauge vagy vékonyabbak, mindkét oldalon szigetelőanyaggal vannak bevonva, hogy minimalizálják az örvényáram-veszteséget. A mag zárt utat biztosít a mágneses fluxus számára, amely összeköti a primer és a szekunder tekercset, így felépítése kritikus a transzformátor teljesítménye szempontjából.
A magépítés alapelvei
A magnak számos műszaki követelménynek meg kell felelnie:
- Mágneses út folytonossága: A laminálásokat egymáshoz kell igazítani, hogy megszakítás nélküli mágneses áramkörök jöjjenek létre.
- Minimális légrés: A lépcsős átlapolású illesztéseknél 2 mm-nél kisebb résekre van szükség a fluxusszivárgás és a helyi felmelegedés elkerülése érdekében.
- Sorja szabályozás: A vágásból eredő vékony acélmeneteket minimálisra kell csökkenteni, hogy megakadályozzuk a részleges kisülést az olajjal töltött transzformátorokban.
- Négyszögletesség és merőlegesség: A mágneses áramköröknek pontos geometriai összefüggéseket kell fenntartaniuk.
- Kötegtömörség: A megfelelő tömörítés csökkenti a zajszintet és megakadályozza a vibráció okozta károsodást.
Kulcsfontosságú betekintés: A rés a lépcsős kötéseknél közvetlenül korrelál a transzformátor hatékonyságával. Még kisebb eltérések is 3-5%-kal növelhetik az üresjárati veszteségeket, és több decibellel megemelhetik a működési zajszintet. A modern automatizált rendszereket úgy tervezték, hogy több ezer laminálási rétegen is megtartsák a mikron szintű pontosságot.
Mag lamináló anyagok és hatásuk a halmozásra
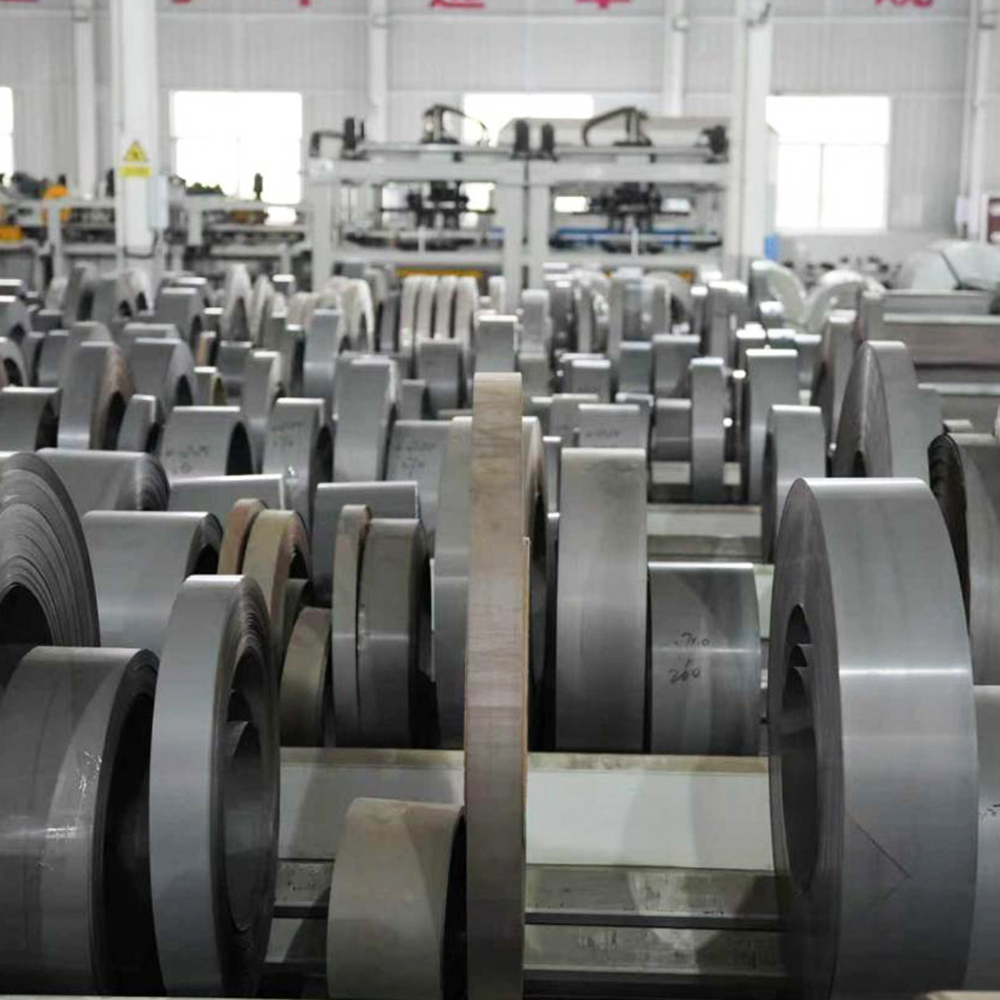
A maganyag megválasztása alapvetően befolyásolja a halmozási folyamatot. A transzformátormagok kiváló minőségű szemcse-orientált elektromos acélt használnak kis százalékban szilíciummal a hiszterézisveszteségek csökkentése érdekében. Az anyagot vékony lemezekké hengerelik, és szigetelő rétegekkel vonják be az örvényáram-veszteségek minimalizálása érdekében.
| Anyagi tulajdonság | Hatás a halmozásra | Minőségi szempont |
|---|---|---|
| Gabona orientáció | Meghatározza a vágási szögeket és a halmozási irányt | A mágneses tulajdonságok érdekében állandó orientációt kell fenntartani |
| Szigetelő bevonat | Befolyásolja a kötési módszereket és a halmozási nyomást | A kezelés során sértetlennek kell maradnia |
| Vastagság tolerancia | Befolyásolja a veremmagasság pontosságát | A halmozott vastagságváltozások befolyásolják a végső méreteket |
| Élsorja szint | Precíziós vezérlésű vágóberendezést igényel | Közvetlenül befolyásolja a halmozás tömítettségét és a szigetelés integritását |
A halmozási folyamatnak figyelembe kell vennie ezeket az anyagjellemzőket, miközben meg kell őrizni a több ezer laminálás közötti igazodást. Még jó minőségű anyagok esetén is, a halmozási módszer jelentősen befolyásolja a transzformátor végső teljesítményét.
Kézi halmozás vs. automatizált halmozás
Az iparág nagyrészt átállt a kézi halmozásról az automatizált rendszerekre. Noha a kézi halmozás továbbra is gyakori egyes alkalmazásokban, az automatizált vonalak által megoldandó problémákat vet fel.
Kézi halmozási jellemzők
- Munka- és időigényes folyamat
- Hajlamos az emberi hibákra és következetlenségekre
- Változó kötegtömörség és igazítási minőség
- Alacsonyabb termelékenység és magasabb munkaerőköltségek
- Erősen támaszkodik a technikusok képzettségére és képzettségére
Az automatizált halmozás előnyei
- Konzisztens, megismételhető halmozási minőség a gyártás során
- Emberi hiba kiküszöbölése a laminálás elhelyezésénél
- Lényegesen nagyobb termelési kapacitás
- Csökkentett üresjárati veszteségek és alacsonyabb működési zaj
- Alacsonyabb munkaerőköltségek és jobb munkahelyi biztonság
Iparági viszonyítási alap: Az automatizált magfeldolgozó rendszerek körülbelül 5 decibellel csökkentették a zajt, és körülbelül 5%-kal csökkentették az üresjárati veszteséget a kézzel egymásra helyezett magokhoz képest. Ezek a fejlesztések jelentős üzemi megtakarítást jelentenek a transzformátor élettartama során.
Automatizált maghalmozási rendszerek: felépítés és üzemeltetés
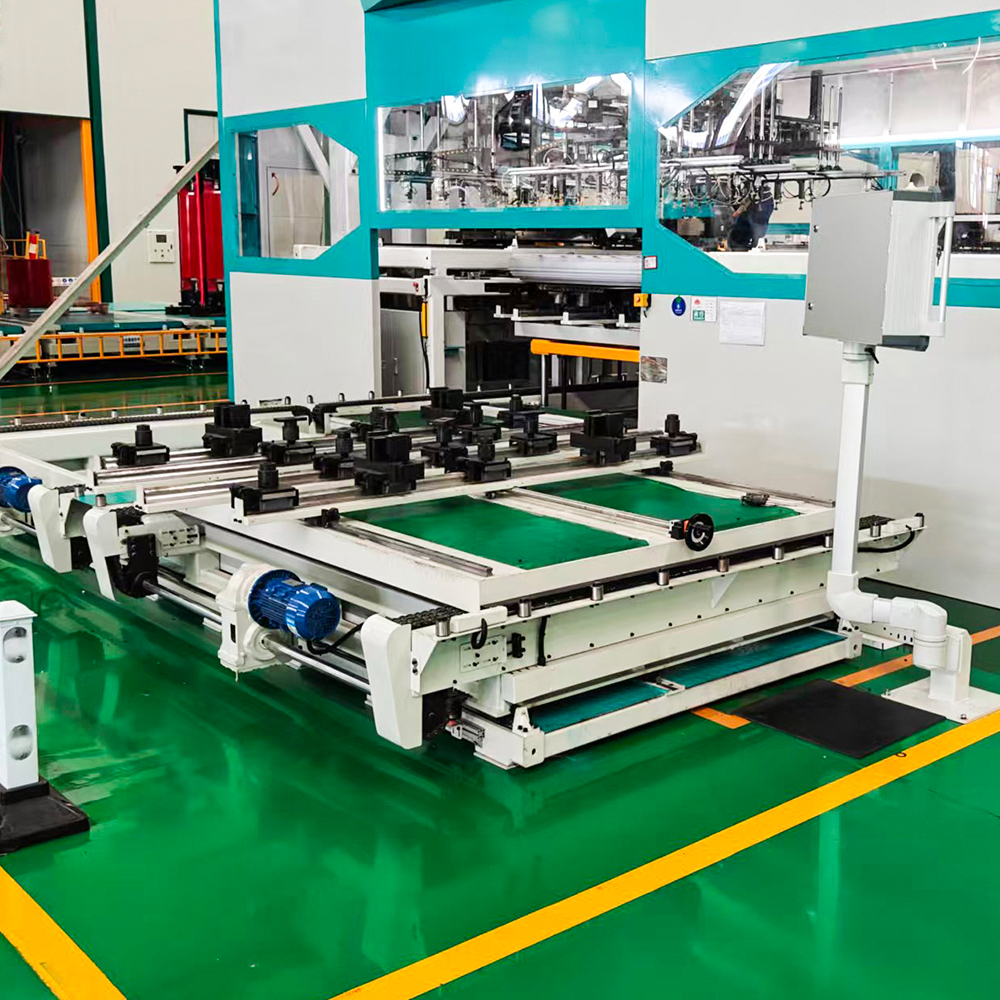
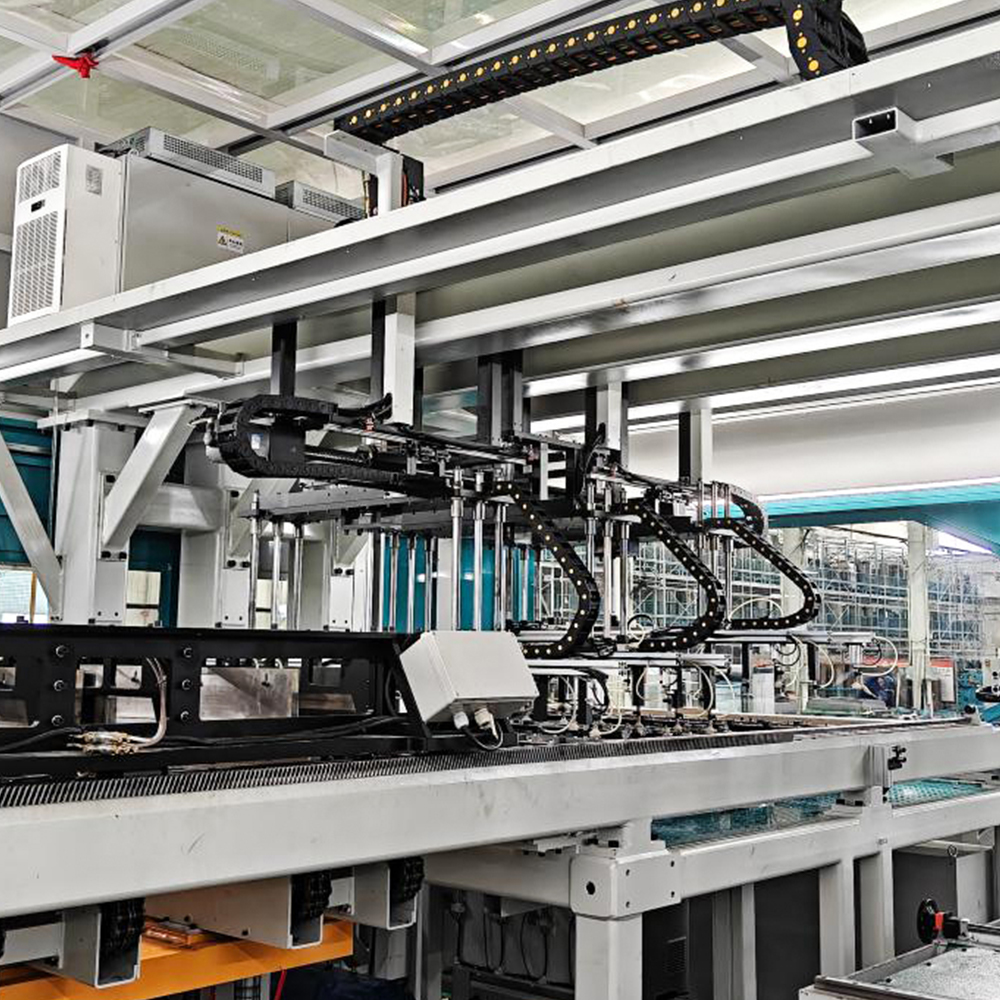
Modern Magok egymásra rakása és összeszerelő sorok integrálja a precíziós vágást az automatizált halmozással folyamatos vagy félfolyamatos folyamatban. A GEORG autostack sorozat a kortárs rendszerek képességeit példázza.
Rendszerkomponensek
- Letekerés és etetés: Az elektromos acélból készült tekercseket letekercseljük, és feszültségszabályozás mellett betápláljuk a vágórendszerbe.
- Precíziós nyírás: A szervovezérlésű vágóegységek mikron szintű pontossággal és szabályozott sorjaszinttel készítik a laminálást.
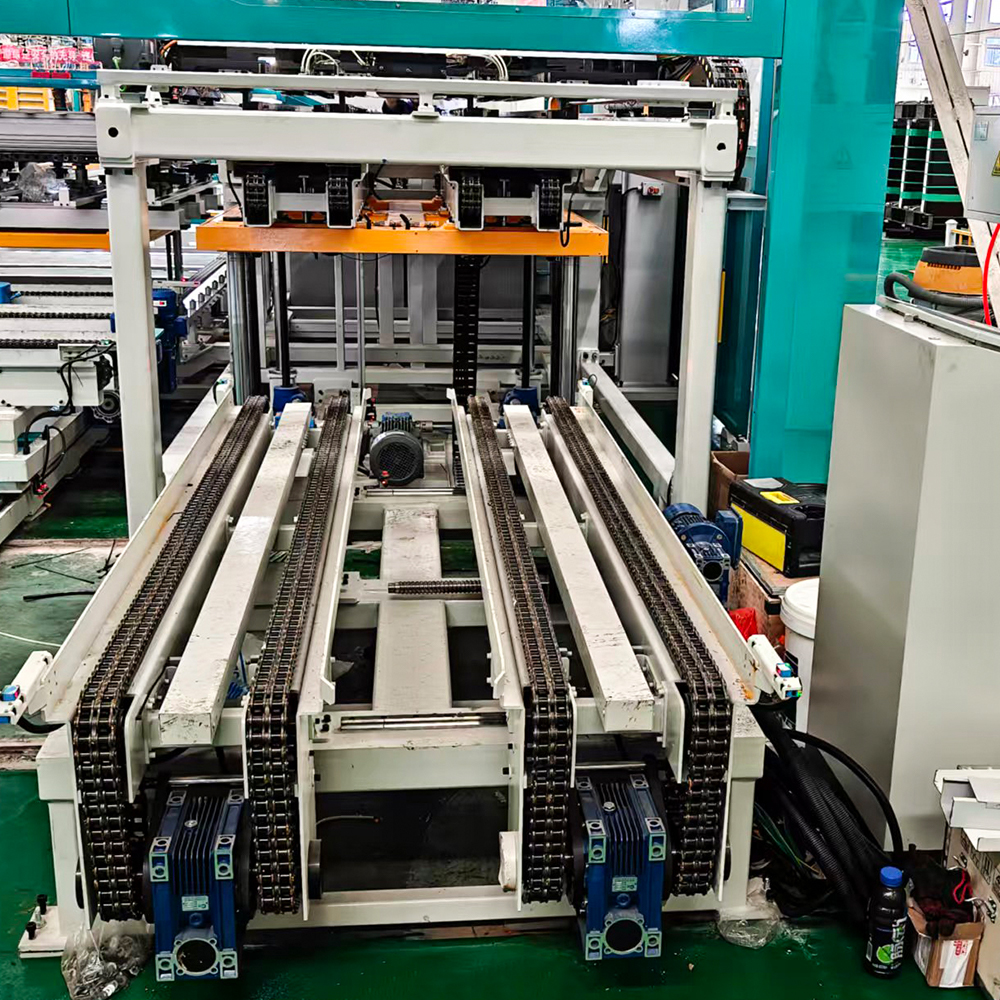
- Köztes szállítás: A vágott rétegelt lemezeket speciális szállítószalag-rendszerek segítségével egymásra rakodó pozíciókra szállítják.
- E-Stacker integráció: Az automatizált targoncák minden réteget pontosan a növekvő kötegre helyeznek.
- Préselés és pántolás: Az elkészült kötegeket tömörítik és rögzítik a további feldolgozáshoz.
Halmozási sorrend az E-típusú magokhoz
Egy tipikus automatizált halmozási szekvencia szisztematikus mintát követ:
- A középső lábak laminálásai az E-stack-en vannak betáplálva és elhelyezve.
- Az egymásra rakott szállítószalagok áthelyezik a külső lábak laminálását.
- A külső lábak laminálása a mag mindkét oldalán található.
- Az alsó járom laminátumok el vannak forgatva, és az aljánál helyezkednek el.
- A felső járomlaminációkat külön kötegben helyezik el.
- A folyamat minden rétegnél megismétlődik, rétegről rétegre építve a magot.
Ez a magonként több száz vagy több ezer alkalommal végrehajtott szekvencia több szállítószalag és pozicionáló rendszer pontos koordinációját igényli. A modern vonalak ezt a koordinációt integrált adatkezeléssel és valós idejű vezérléssel érik el.
Minőségellenőrzés a maghalmozásban
A minőségbiztosítás az egymásra rakás során elengedhetetlen a transzformátor teljesítménycéljainak eléréséhez. Számos kritikus paramétert kell figyelni és ellenőrizni a folyamat során.
Kritikus minőségi paraméterek
- Veremmagasság pontossága: Szigorú tűréshatáron belül meg kell felelnie a tervezési előírásoknak.
- Réteg igazítás: Minden laminálást pontosan az alatta lévő réteghez képest kell elhelyezni.
- Szakadék konzisztencia: A lépésközöknek 2 mm alatt kell maradniuk az összes illesztésnél.
- Sorja szabályozás: A részleges kisülés elkerülése érdekében minimálisra kell csökkenteni a vágás okozta sorját.
- Kötegtömörség: A nyomóerőt egyenletesen kell kifejteni a magon.
- Négyszögletesség: A mágneses áramköröknek merőleges kapcsolatokat kell fenntartaniuk.
Mérési és ellenőrzési módszerek
- Lézeres mérőrendszerek valós idejű magasság- és pozíciófigyeléshez
- Látórendszerek méretellenőrzéshez
- Érzékelő visszacsatolás az erőszabályozáshoz préselés közben
- Adatnaplózás a nyomon követhetőség és a folyamatoptimalizálás érdekében
- Stack utáni méretellenőrzés koordináta méréssel
Ezek a minőség-ellenőrzési intézkedések csak akkor hatékonyak, ha magába a halmozási folyamatba integrálják őket. A szenzoros visszacsatolási rendszerekkel rendelkező automatizált vonalak valós időben képesek észlelni és korrigálni az eltéréseket, biztosítva az egyenletes minőséget minden előállított magban.
Innovációk az alapvető halmozási technológiában
Az alapvető halmozási technológia legújabb innovációi megváltoztatták a gyártási környezetet. Az intelligens, teljesen automatikus gyártósorok fejlesztése jelentős mérföldkövet jelent az iparágban.
Digitális integráció és ipar 4.0
A modern maghalmozási sorok közvetlen adatátvitelt biztosítanak a vágórendszerektől a rakodóberendezésekig. Ez az integráció lehetővé teszi:
- Digitális paraméterezés különböző transzformátormodellekhez
- Gyors váltás a termékleírások között
- A vágási szögek és a halmozási sorrend automatikus beállítása
- Valós idejű adatgyűjtés a minőségellenőrzés érdekében
- A teljes gyártási folyamat központi digitális kezelése
Offline vs. Inline Stacking
- Soron belüli halmozás: A rakodórendszer közvetlenül a vágósorba van integrálva, lehetővé téve a folyamatos gyártást. Alkalmas nagy volumenű, szabványos maggyártásra.
- Offline halmozás: A maghalmazokat a vágási folyamattól külön kell összeállítani. Ez rugalmasabb ütemezést tesz lehetővé, és alkalmas nagyobb, összetettebb magokhoz.
Mindkét megközelítés külön előnyöket kínál, és a választás a gyártási követelményektől, a magmérettől és a térfogattól függ. Egyes gyártók hibrid megközelítéseket alkalmaznak a hatékonyság maximalizálása érdekében a különböző termékcsaládokban.
A precíziós maghalmozás teljesítménybeli előnyei
A magok egymásra helyezésének pontossága közvetlenül a transzformátor teljesítményének javulását eredményezi. Az automatizált rakodósorok következetes, mérhető előnyöket biztosítanak, amelyek a transzformátor teljes életciklusára hatással vannak.
Csökkentett terhelés nélküli veszteségek
A precíz egymásra rakás csökkenti a mágneses reluktanciát és minimalizálja az örvényáram veszteségeit. Az automatizált rendszerek körülbelül 5%-os veszteségcsökkenést érhetnek el a kézi egymásra rakáshoz képest, ami jelentős energiamegtakarítást jelent a transzformátor élettartama során.
Alacsonyabb működési zaj
Az egyenletes kötegtömörség és beállítás csökkenti a transzformátor zümmögését okozó magnetostrikciós hatásokat. Körülbelül 5 decibeles zajszint-csökkenést dokumentáltak az automatizált rakodórendszerekkel épített transzformátorok esetében.
Fokozott megbízhatóság
A precíziós halmozás csökkenti a forró pontok, a részleges kisülés és a mechanikai kifáradás kockázatát. Ezek a tényezők hozzájárulnak a transzformátor hosszabb élettartamához és alacsonyabb karbantartási igényekhez.
Állandó minőség
Az automatizált vonalak azonos minőségi szintet produkálnak az összes magon, kiküszöbölve a kezelői jártasság vagy a fáradtság okozta változékonyságot. Ez a következetesség elengedhetetlen a szigorú vevői előírások és a szabályozási követelmények teljesítéséhez.
Core egymásra rakható asztalok és berendezések
A magok egymásra helyezéséhez robusztus berendezésre van szükség, amely képes kezelni a transzformátormagok súlyát és méreteit. Az egymásra rakható asztalok mind a kézi, mind az automatizált összeszerelési folyamatok alapját adják.
Legfontosabb berendezések specifikációi
- Kapacitás tartomány: Az egymásra rakható asztalok 1 tonnától 300 tonnáig és nagyobb kapacitással kaphatók.
- Ragasztási magasság: A rendszerek akár 1800 mm-es vagy annál is magasabb kötegmagasságot képesek befogadni.
- Lábak száma: A berendezés legfeljebb 5 lábú magokat képes támogatni.
- Elhelyezési módszerek: Az egymásra rakott csapok, oldalütközők és sarokütközők pontos laminálási pozicionálást biztosítanak.
- Kiegészítő felszerelés: A présegységek, a hevederrendszerek és az előre rakott tárolóállványok fokozzák a termelés hatékonyságát.
Ezek a berendezésspecifikációk határozzák meg a gyártható transzformátorok típusát és méretét. A gyártók termékportfóliójuk és gyártási követelményeik alapján választják ki a berendezéseket.
Gyakori kérdések a magok egymásra rakásával és összeszerelő vonalaival kapcsolatban
1. kérdés: Mi a mag egymásra rakása a transzformátorgyártásban?
A magrakás az a folyamat, amikor vékony, szemcseorientált elektromos acélrétegeket szerelnek a transzformátor magszerkezetébe. A laminálásokat pontosan egymáshoz igazítják és rétegről rétegre egymásra rakják, hogy teljes mágneses áramkört hozzanak létre. Ez a folyamat mikron szintű pontosságot igényel a transzformátor optimális teljesítményének biztosítása érdekében.
2. kérdés: Mi a különbség a kézi és az automatizált maghalmozás között?
A kézi halmozás szakképzett technikusokra támaszkodik az egyes laminálások egyenkénti pozicionálására, míg az automatizált halmozás precíziós berendezést használ szervovezérléssel és érzékelő visszajelzéssel. Az automatizált rendszerek nagyobb konzisztenciát, gyorsabb gyártási sebességet és jobb minőségellenőrzést kínálnak a kézi módszerekkel összehasonlítva. A legtöbb modern transzformátorgyártó automatizált halmozást használ a teljesítménytranszformátorokhoz.
3. kérdés: Mik azok a lépcsős átlapolási kötések a magok egymásra rakásakor?
A lépcsős átlapolt illesztések a szomszédos rétegelt rétegek átfedésének módszerei a magban a légrések csökkentése és a fluxusszivárgás minimalizálása érdekében. A lépcsőfok közötti rést 2 mm alatt kell tartani, hogy elkerüljük a helyi fűtési és energiaveszteségeket. A megfelelő lépésközi beállítás elengedhetetlen a transzformátor hatékonyságához.
4. kérdés: Milyen tényezők befolyásolják a maghalmozás minőségét?
A kritikus tényezők közé tartozik a laminálás igazítási pontossága, a kötegtömörség, a hézagszabályozás a lépcsős kötéseknél, a vágásból eredő sorjaszintek, a mágneses áramkörök merőlegessége és a halmozási nyomás állandósága. Minden tényezőt gondosan ellenőrizni kell a transzformátor optimális teljesítményének elérése érdekében.
5. kérdés: Milyen előnyei vannak az automatizált maghalmozásnak?
Az automatizált maghalmozás egyenletes minőséget biztosít, kiküszöböli az emberi hibákat, növeli a termelési kapacitást, csökkenti a munkaerőköltségeket és javítja a biztonságot. A kézzel egymásra helyezett magokhoz képest kisebb üresjárati veszteséggel és alacsonyabb működési zajjal rendelkező magokat is előállít.
6. kérdés: Hogyan működik az E-stacker a mag összeszerelésében?
Az E-stacker magvágó berendezéssel integrálva automatikusan elhelyezi a rétegelt lemezeket a magkötegben. A vágott laminátumokat a vágósorról fogadja, szállítószalagok segítségével rakásos helyzetbe szállítja, és precíz igazítással lerakja. Az E-stacker egyenletes halmozási minőséget biztosít több ezer laminálás során.
7. kérdés: Mi az E-típusú transzformátormag tipikus egymásra helyezésének sorrendje?
Az E-típusú mag halmozási szekvenciája magában foglalja a középső láb laminálásának és a külső láb laminálásának váltakozását egy meghatározott mintában. A szállítószalagok minden réteget a kijelölt pozíciójukba szállítanak, miközben a rendszer forog a középső, a külső és a járom elhelyezése között. Ez a szekvencia rétegenként építi fel a magot a teljes magasság eléréséig.
8. kérdés: Milyen minőség-ellenőrzési intézkedéseket alkalmaznak a maghalmozás során?
A minőségellenőrzési intézkedések közé tartozik a valós idejű lézeres mérés a magasságfigyeléshez, a látórendszerek a méretellenőrzéshez, az érzékelő visszacsatolása az erőszabályozáshoz és az adatnaplózás a nyomon követhetőség érdekében. Ezek a rendszerek észlelik és korrigálják az eltéréseket a halmozási folyamat során az egyenletes minőség biztosítása érdekében.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Cím
No.3 Park, Jiangcun falu, Liangxu város, Jiangyan kerület, Taizhou város, Jiangsu tartomány, Kína


Szerzői jog © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing