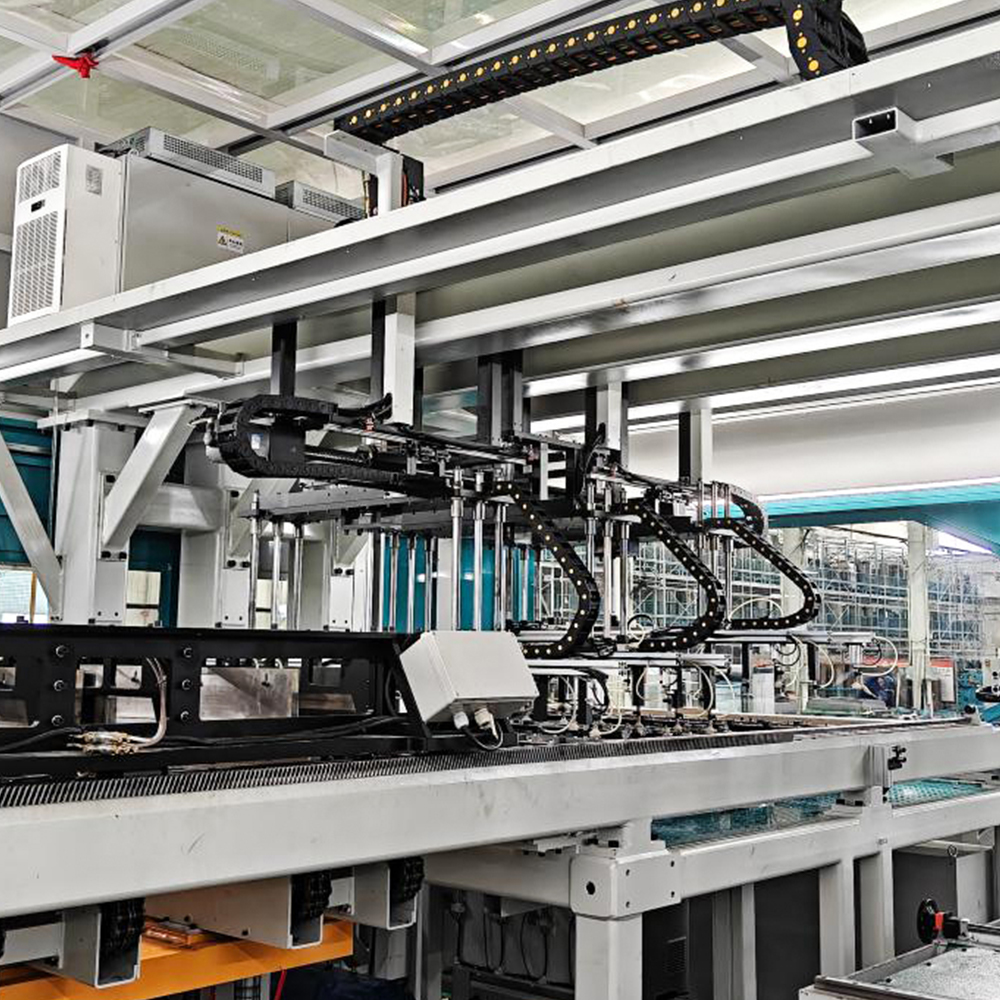
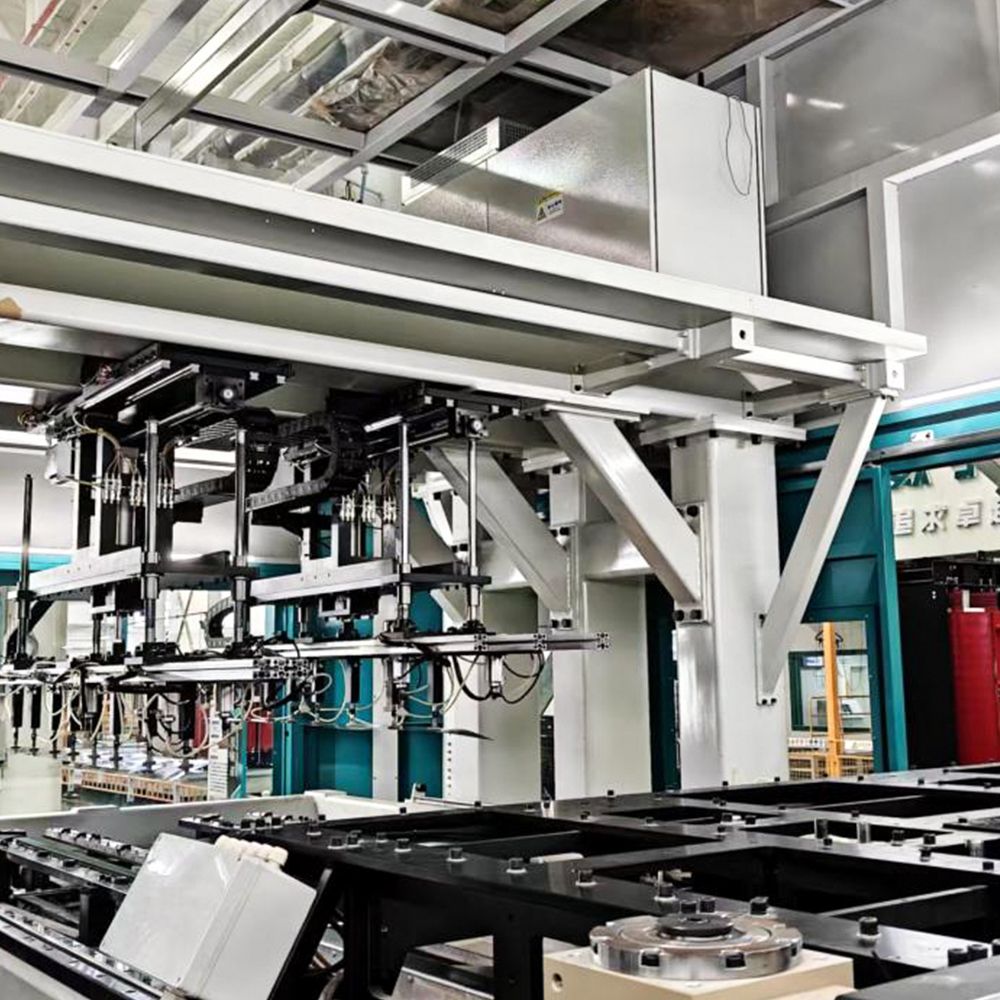
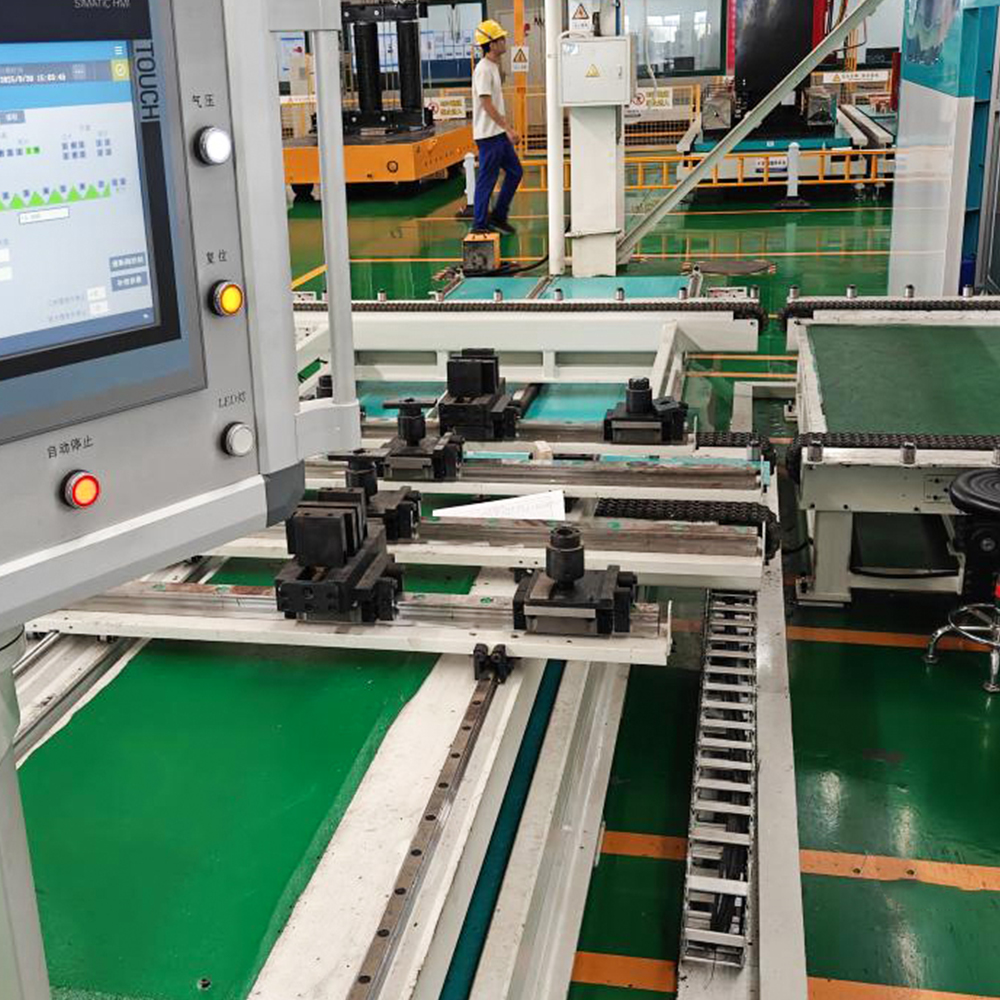
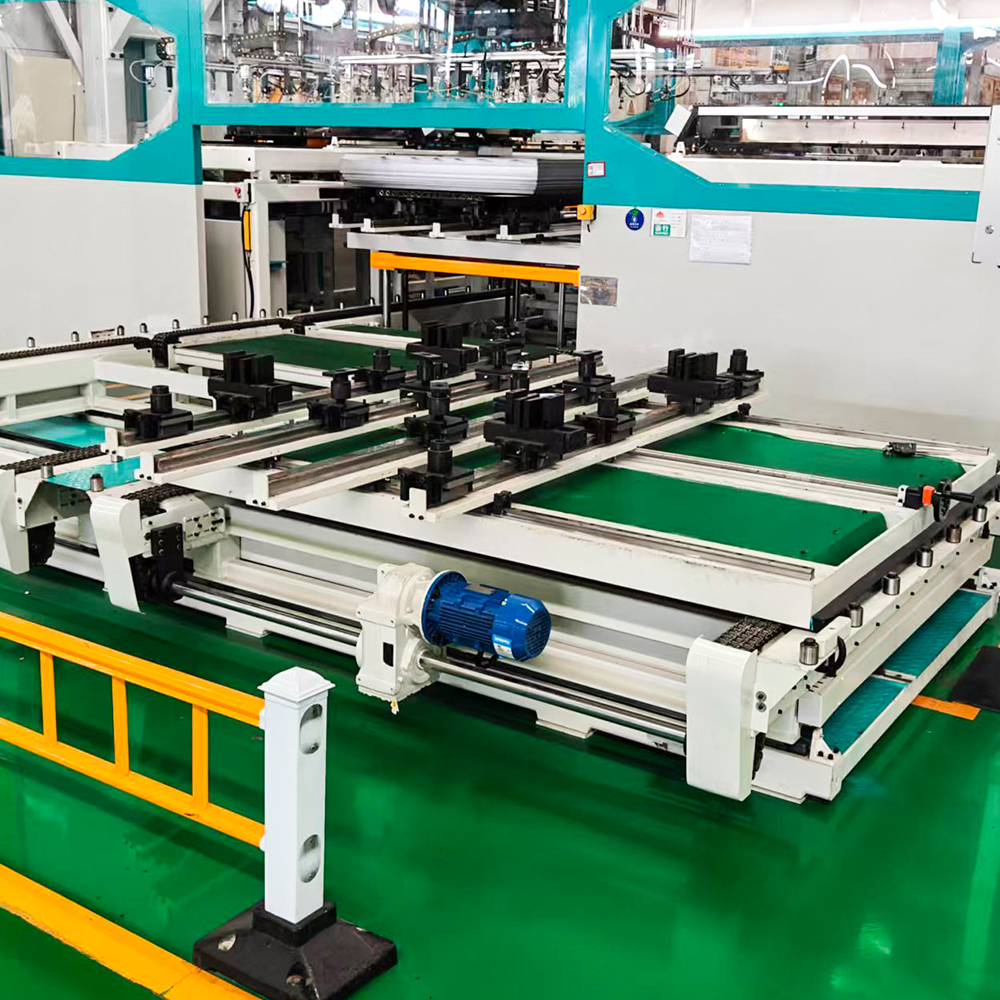
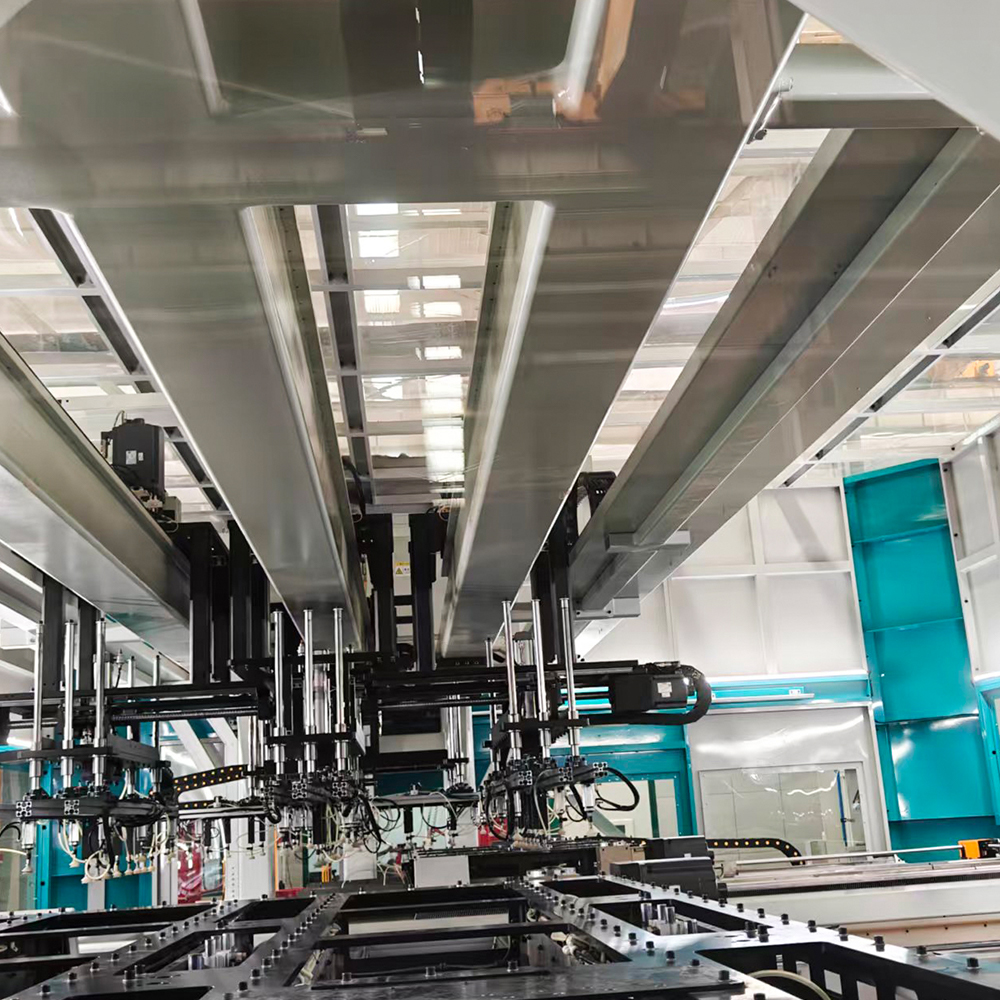
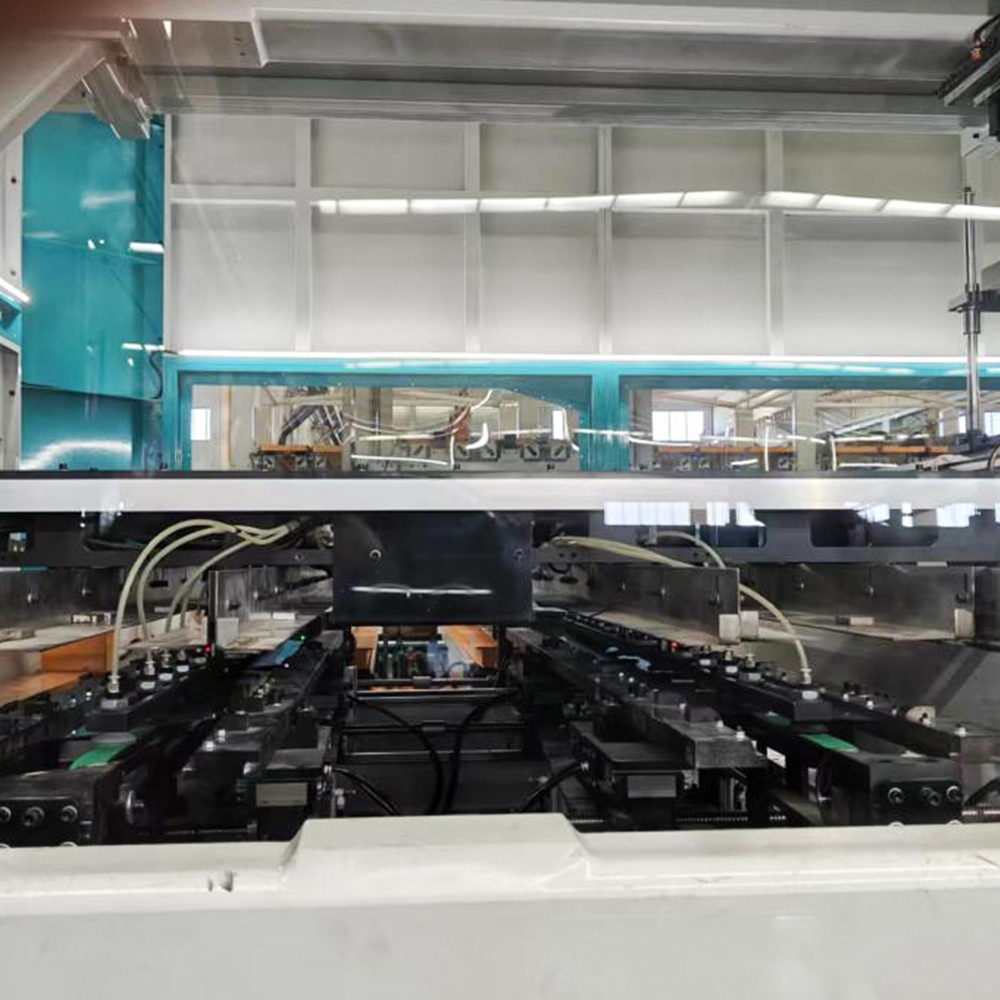
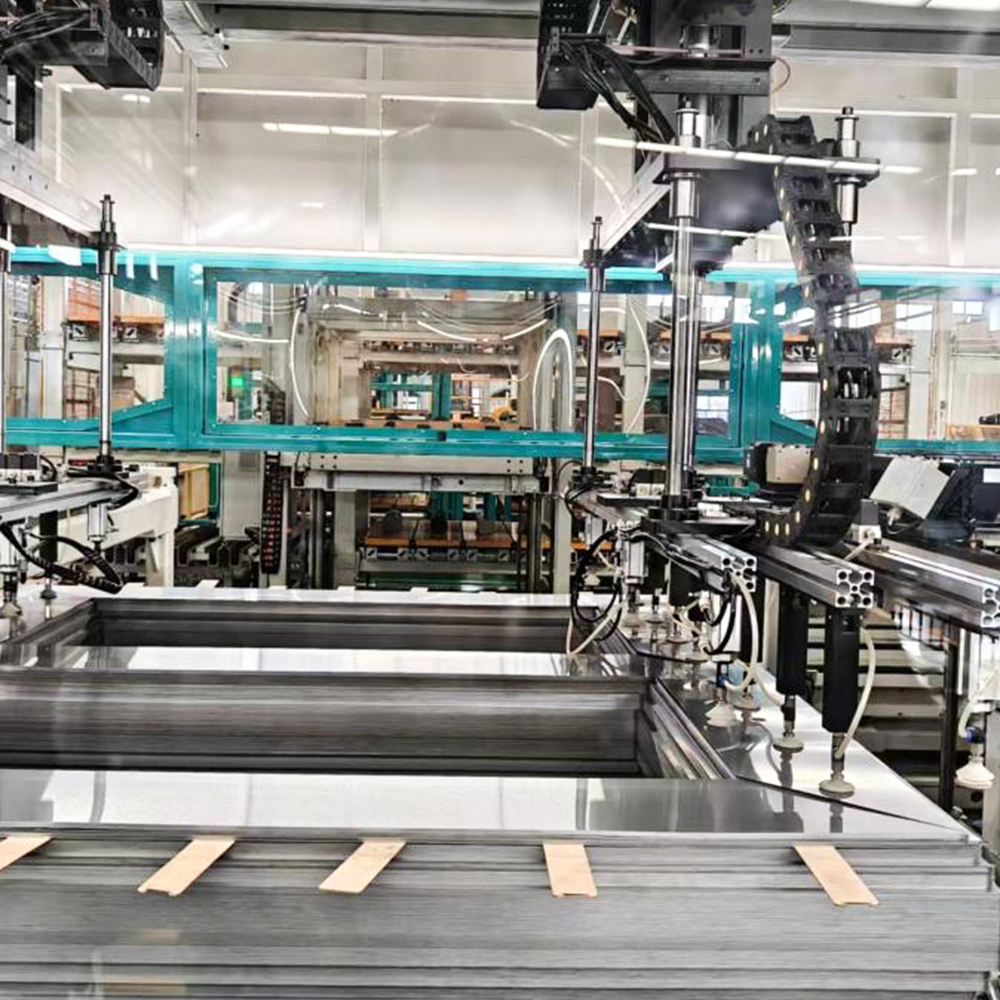
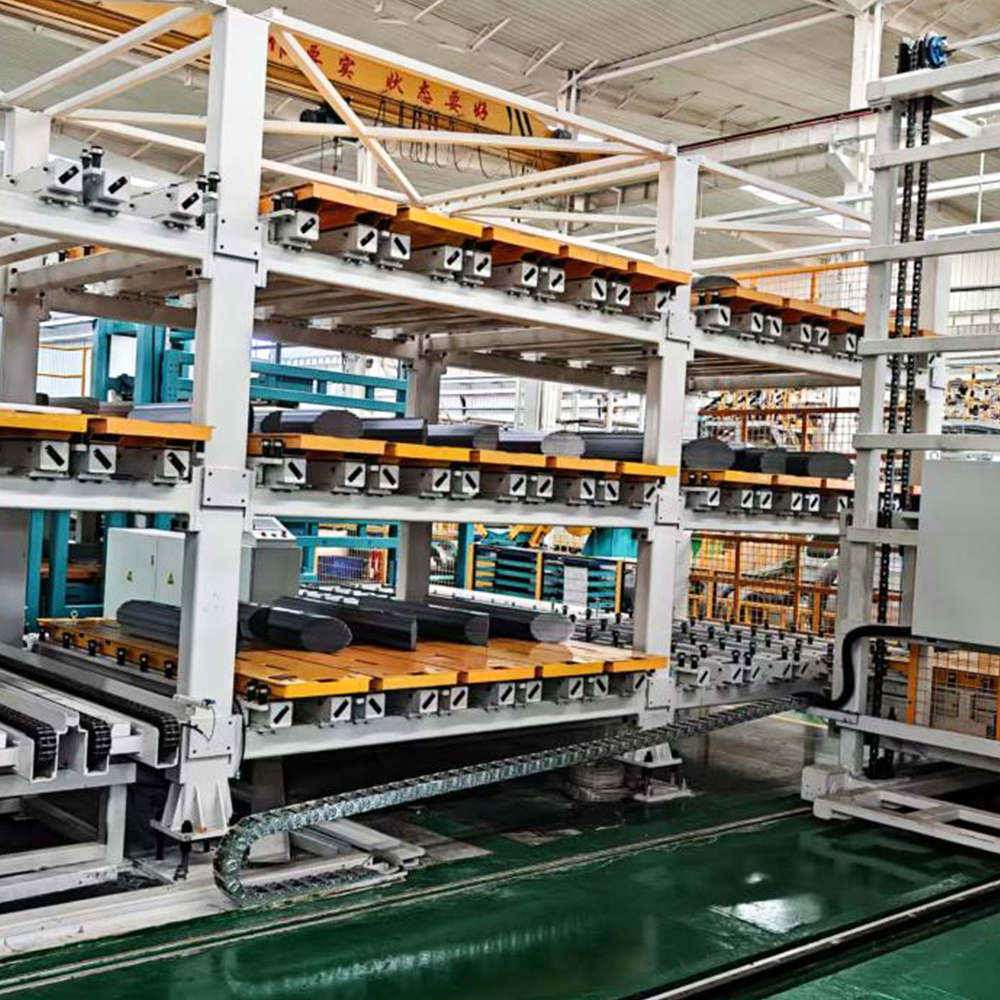
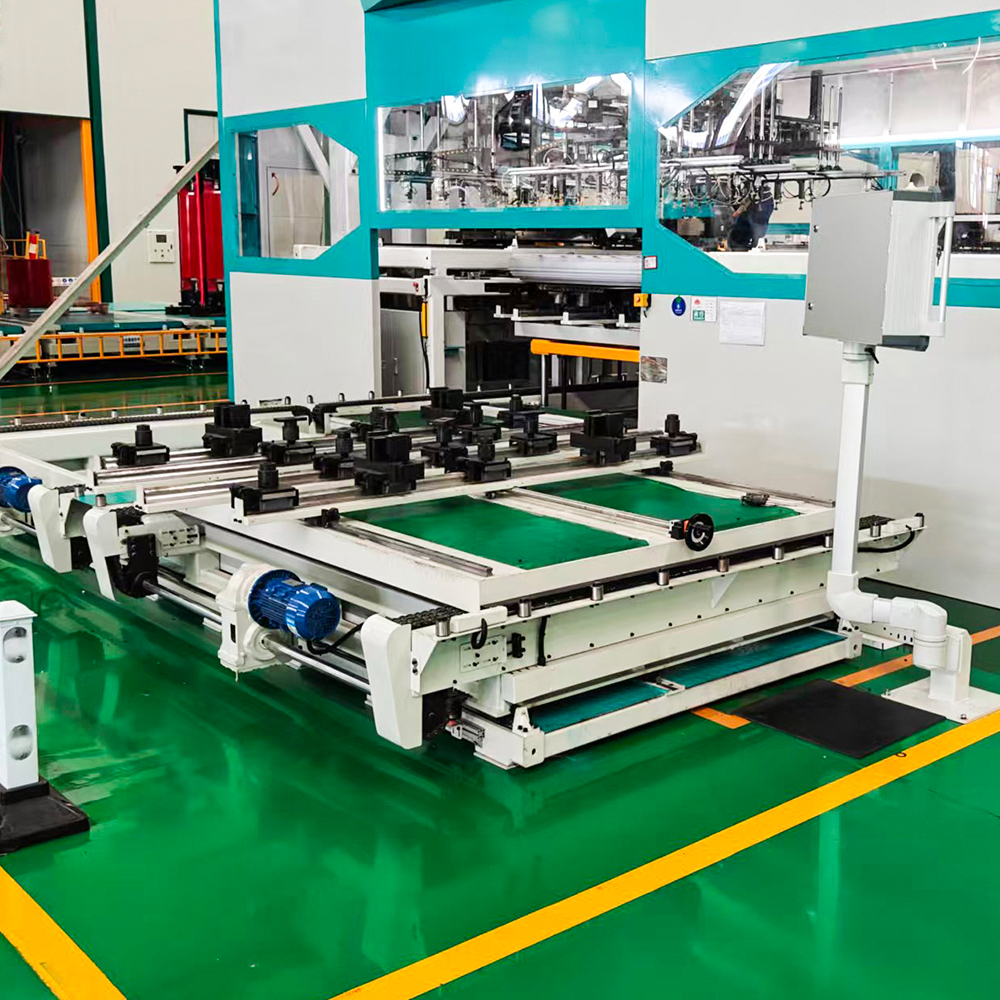
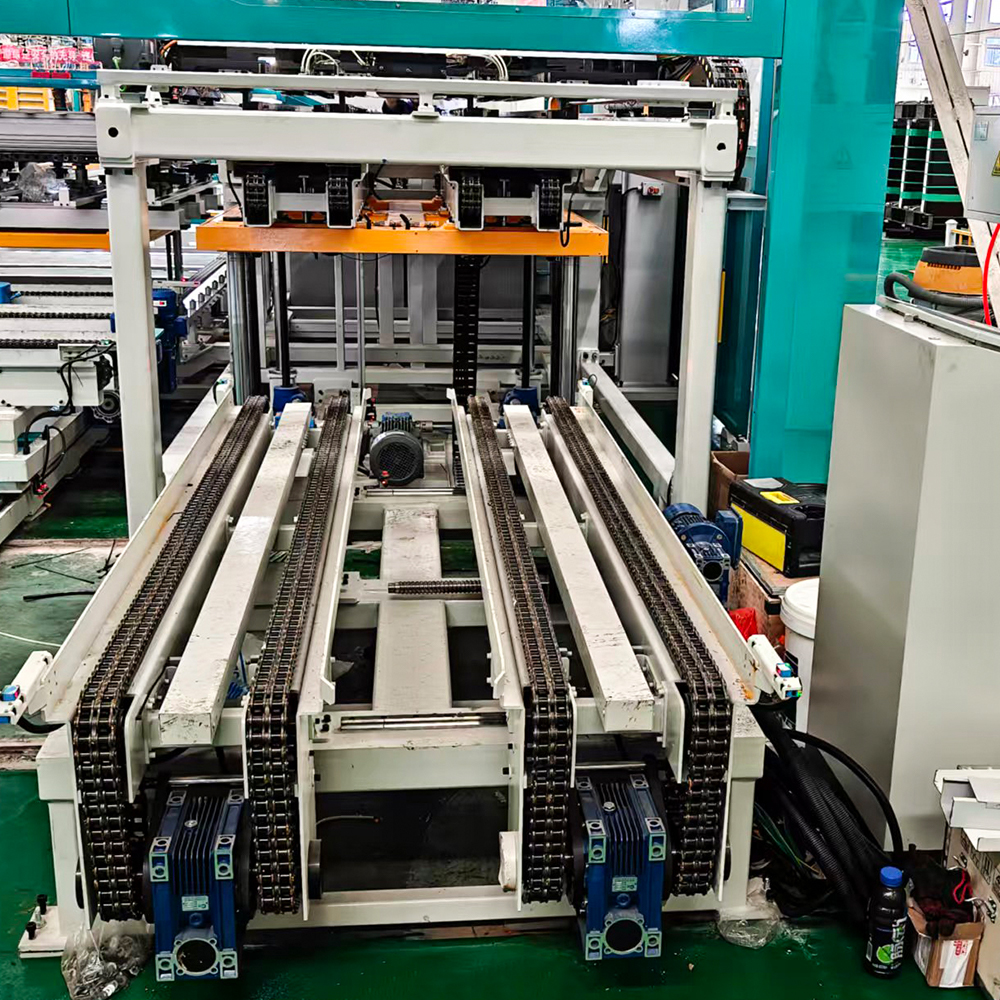
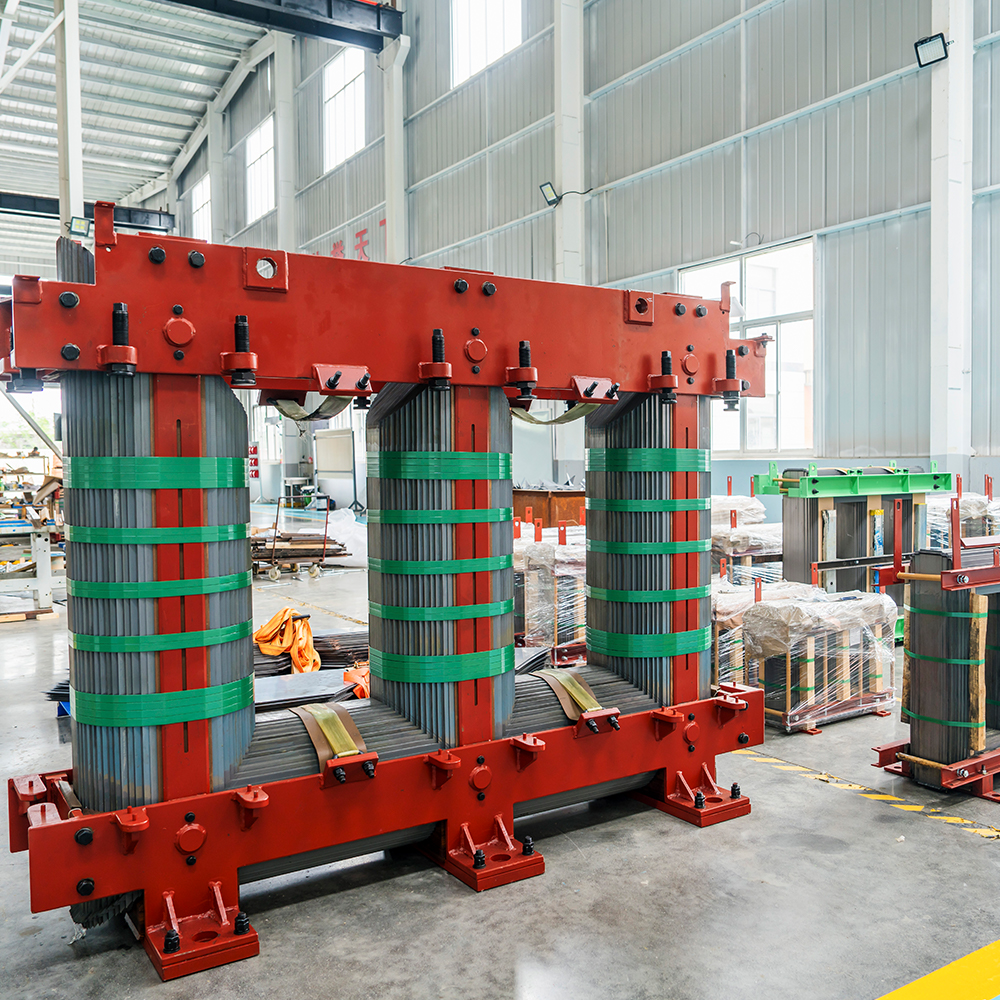
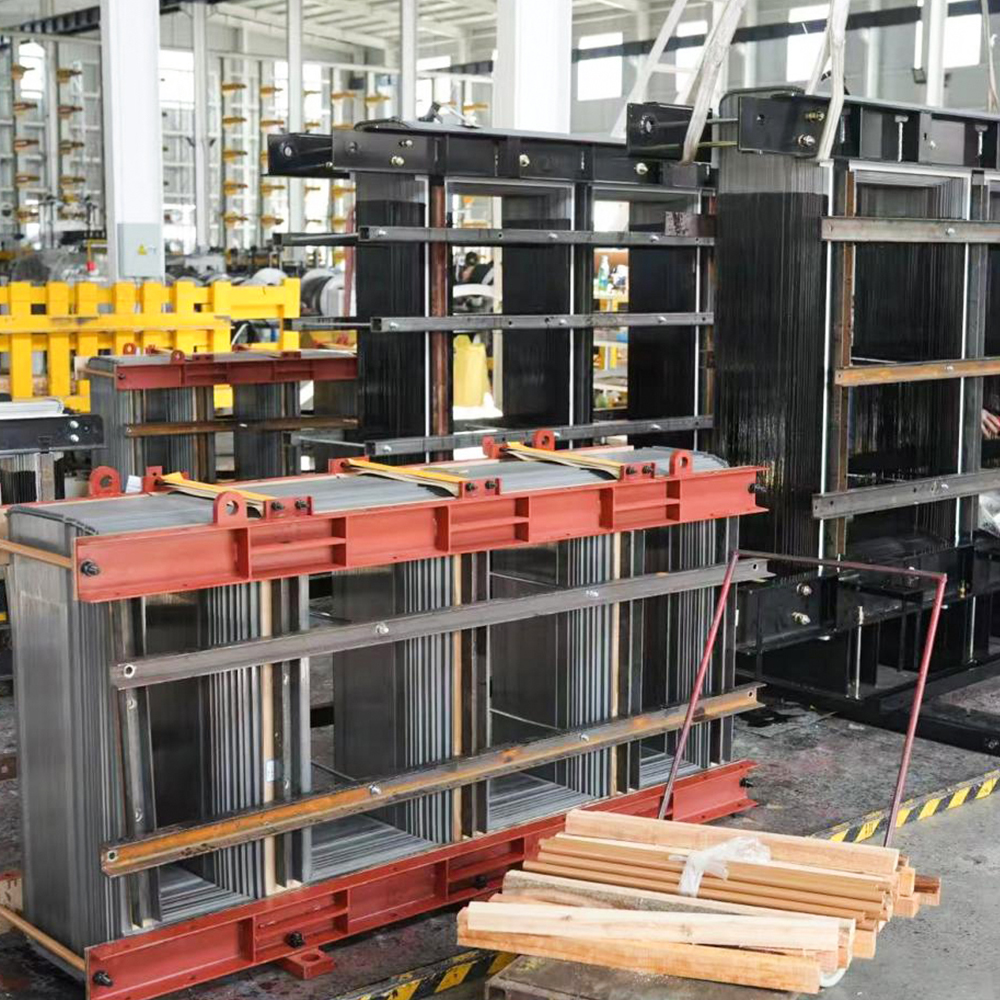
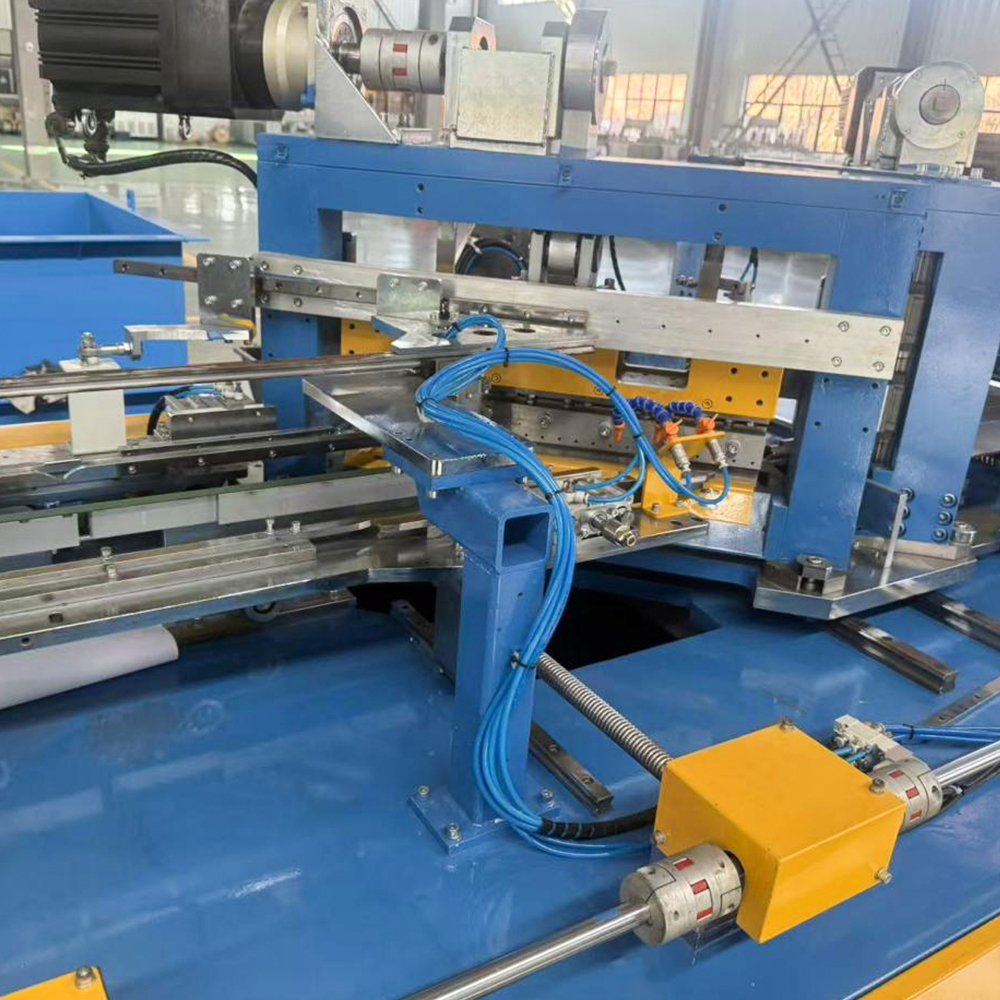
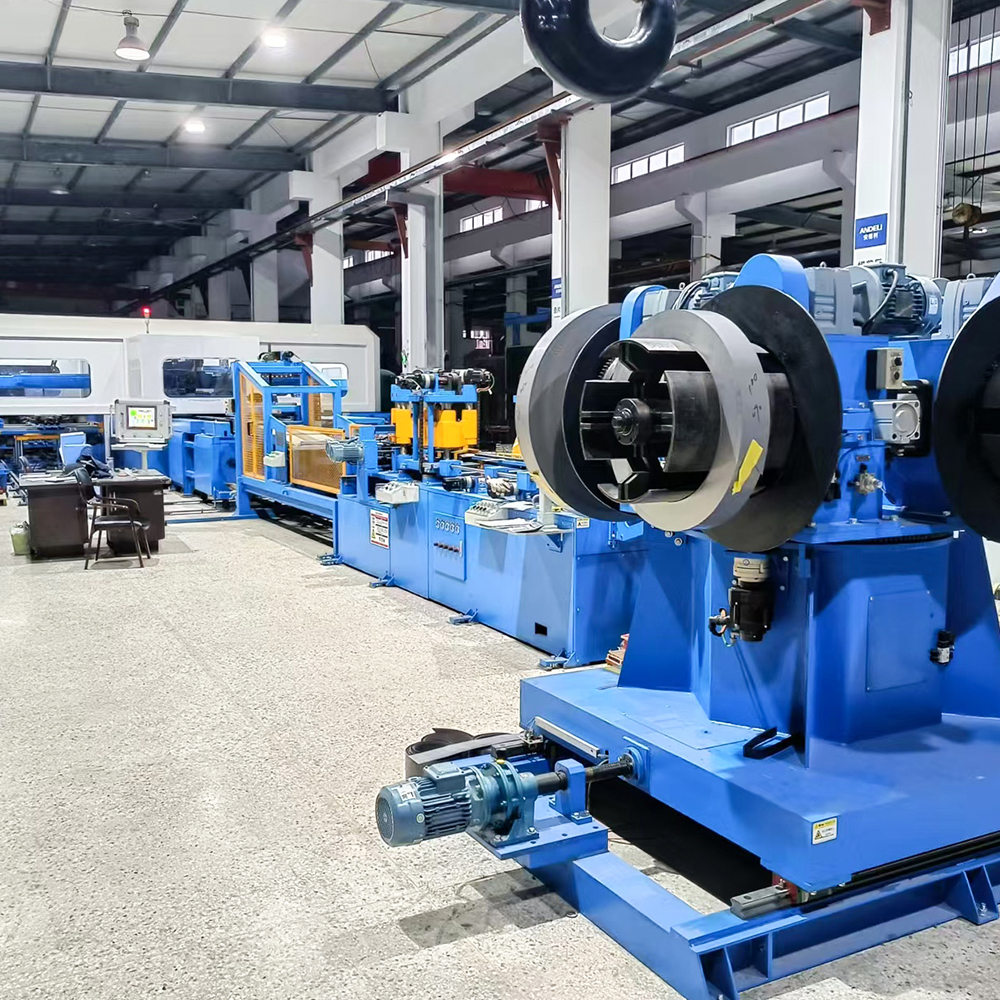
A nagy teljesítménytranszformátor magoknak egyidejűleg kell hordozniuk a m...
TOVÁBB OLVASOM

Otthon / Termékek / Magok egymásra rakása és összeszerelő sorok / ZXD-440 automatikus soros transzformátor magra rakható gyártósor
Alkalmazások
Visszajelzés
Vevő kötelezettségei
- A tápkábel táplálása és csatlakoztatása a berendezés elektromos szekrényéhez a közüzemi feltételeknek megfelelően; csatlakoztassa a szükséges földelő kábelt a berendezés kijelölt csatlakozási pontjához.
- Berendezésalapok (beleértve a magfúrást, PVC-csövet stb.), csővezetékek, beágyazott alkatrészek és földelőrendszerek építése.
- Függesztett daru / mobil daru / targonca és egyéb berendezések, amelyek a vevő telephelyén szükségesek a kirakodáshoz, elhelyezéshez és telepítéshez / üzembe helyezéshez.
- A berendezés üzembe helyezéséhez szükséges sűrített levegő, villany, segédanyagok a kijelölt helyre szállítva.
- Az üzembe helyezés próbaüzemi anyagait a kijelölt helyre szállították.
Szállítás, átvétel és ellenőrzés
- Ellenőrzési szabványok: jelen Műszaki Megállapodás és a gyártó vonatkozó nemzeti szabványai.
- Az átvételt és az ellenőrzést mindkét félnek a beszállító gyártási telephelyén kell elvégeznie a Műszaki Megállapodásnak megfelelően; a berendezést az átvizsgálás után szállítjuk.
- A teljes teljesítménytesztet a végfelhasználó telephelyén kell elvégezni; mindkét fél a Szerződés és a Műszaki Megállapodás alapján tételes átvételt hajt végre; az átadáskor mindkét félnek alá kell írnia az Átvételi Jelentést.
Berendezés összetétele
| Teljes berendezés összetétel | |||
| Nem. | Összetevő | Menny. | Megjegyzések |
| 1 | A berendezés főteste | 1 szett | |
| 2 | Anyagelosztó és szállítóágy | 1 szett | |
| 3 | Késztermék-halmozási platformok és csereplatformok | 4 4 szett | 4 halmozás 4 készenlét |
| 4 | Elektromos vezérlőszekrény | 1 szett | Tartalmazza a rendszervezérlőt, a szervo meghajtókat és a frekvenciaváltót |
Fő műszaki paraméterek (halmozógép)
| Nem. | Teljesítményparaméter | ZXD-440 | |
| 1 | Laminálási előírások | Szélesség | 50-440 mm |
| Vastagság | 0,18-0,35 mm | ||
| Oldalsó végtag hossza | 380 mm (saroktól sarokig) – 2500 mm (csúcstól-hegyig) | ||
| Ige hossza | 380 mm (saroktól sarokig) – 2500 mm (csúcstól-hegyig) | ||
| Középső végtag | 380-2060 mm | ||
| Max mag (H×Sz×M) | 2500×2500×600 mm | ||
| 3 | Halmozási pontosság | Azonos fokozatú hosszirány | ≤±0,5 mm |
| Azonos fokozatú szélességi irány | ≤±0,5 mm | ||
| Azonos fokozatú vastagsági hiba (lapszám szerint halmozott) | ≤1 mm | ||
| Megjegyzés: | A mag pontosságát egyidejűleg befolyásolja a lapvágási és a halmozási pontosság. A nagyobb pontosság elérése érdekében egymásra rakás után kézi átalakításra van szükség. Ha a vevő magasabb pontossági követelményei miatti átalakítás miatti leállás csökkenti a berendezések termelékenységét a normál gyártás során, a felelősség a vevőt terheli, és nem kapcsolódik a szállító berendezéséhez. | ||
| 8 | Halmozási ciklusidő | kb. 60 lap/perc Átvételi standard mag: Szélesség 260 mm; Hossza 1000 mm | |
| 9 | Levegőellátás | Nyomás | ≥0,6 MPa |
| Teljes levegőfogyasztás (energiatakarékos vákuumgenerátor; csökkenti a sűrített levegő költségeit) | ≤0,6 m³/perc | ||
| 10 | Berendezés zaj | ≤80 dB | |
| 11 | Berendezés színe | Gyári szabvány: Fő szín: Világosszürke 7035, Égszínkék 5015; Mozgó alkatrészek: Signal Yellow 1003. Egyedi színek rendelhetők. | |
| 12 | Üzemi feszültség | Feszültségingadozás | 380 V ±10% |
| Frekvencia | 50 Hz ±2% | ||
| 13 | Telepített kapacitás | 55 kW | |
Fő alkatrészek és márkák (Nyírási vonal)
| Nem. | Tétel | Márka |
| 1 | Vezérlőrendszer és érintőképernyő | Siemens |
| 2 | Szervo hajtásrendszer | Siemens |
| 4 | Elektromos alkatrészek | Schneider kisfeszültségű kapcsolók; Panasonic relék |
| 5 | Proximity kapcsolók | Autonika / BETEG |
| 6 | Nyomógombok | Eaton (Moeller) vagy azzal egyenértékű |
| 7 | Háromfázisú motorok | Siemens (Bode) / Jiegong / Yinda vagy ezzel egyenértékű |
| 8 | Mágnesszelepek | SMC (Japán) vagy azzal egyenértékű |
| 9 | Hengerek és szabályozó szelepek | SMC (Japán) vagy azzal egyenértékű |
| 10 | Vákuumos rendszer | SMC (Japán) vagy azzal egyenértékű |
| 11 | Vákuumos szívókorongok | SMC (Japán) vagy azzal egyenértékű |
| 12 | Lineáris vezetősínek | WON / PMI / ROUST WORLD / Jiding vagy ezzel egyenértékű |
| 13 | Golyós csavarok | NanGongYi / AHK / DTK / Jinqiu vagy ezzel egyenértékű |
| 14 | Racks & Gears | Atlanta (Németország) / APEX vagy ezzel egyenértékű |
| 15 | Szervo reduktorok | Neugart / ZD / Tandler vagy ennek megfelelő |
Műszaki dokumentáció
| Nem. | Dokumentum neve | Mennyiség |
| 1 | Berendezésalkatrészek listája | 2 példányban |
| 2 | Megfelelőségi tanúsítvány | 1 példány |
| 3 | Elektromos kapcsolási rajz | 2 nyomtatott példány 1 elektronikus fájl |
| 4 | Elektromos bekötési rajz | 2 nyomtatott példány 1 elektronikus fájl |
| 5 | Elektromos alkatrészek kézikönyvei | 1 példány each |
| 6 | Berendezés kezelési útmutató (működési eljárások, karbantartási és szervizelési normák) | 2 nyomtatott példány 1 elektronikus fájl |
| 7 | Beépítési alaprajz | 1 nyomtatott példány 1 elektronikus fájl |
Telepítés, üzembe helyezés, oktatás, vevőszolgálat és garancia
| Telepítés, üzembe helyezés és oktatás | A beszállító mérnökei ingyenes helyszíni képzést biztosítanak az üzemeltetésről, karbantartásról és karbantartásról. | Szükséges idő: A telepítés és az üzembe helyezés általában 2 héten belül befejeződik. A személyzet képzése (berendezéskezelők és karbantartó technikusok) a telepítéssel egy időben kezdődik és a telepítés befejezésével ér véget. | |
| Értékesítés utáni szolgáltatás | Ha a berendezéssel kapcsolatos problémák merülnek fel, a szállító személyzetet küld javításra, és alapvető hibaelhárítási és napi karbantartási útmutatást ad. | ||
| Napi válaszidő | Válasz 24 órán belül. Helyszíni érkezés: ugyanazon a napon a szállító tartományában; másnap más tartományokba. | ||
| Ünnepnapi válaszidő | Válasz 24 órán belül. Ünnepnapokon helyszínre érkezés, ha a vevőnek van ügyeletes személyzete. | ||
| Megjegyzés: | 1. A helyszíni szervizt igénylő hibák esetén a megérkezés általában 48 órán belül megtörténik; lehetőség szerint a telefon felbontását részesítjük előnyben. 2. A szállító élethosszig tartó szolgáltatást nyújt; Az akciós pótalkatrészek, alkatrészek és a műszaki támogatás a jótállási idő letelte után is folytatódik. 3. Ha a vevő az átvételt követően nem fizet, a szállító nem vállal garanciális kötelezettséget. | ||
| Jótállási időszak | 12 hónap a végleges elfogadástól számítva. A jótállási időszak alatt, ha a berendezés minőségi problémái vagy a beszállító eljárásai szerint megfelelő működés miatt hiba lép fel, a szállító ingyenes alkatrészeket és javítást biztosít a vevőnek költség nélkül. Ha a működési eljárások be nem tartása vagy túlterhelés miatt hiba lép fel, a szállító azonnal megoldja a hibát, és csak az alkatrész költségét számítja fel. | ||
További ajánlások
Rólunk
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. vezető és versenyképes vállalat a hazai iparágban, amely a magfeszültségű támogató termékek kutatására, fejlesztésére, gyártására és szállítására specializálódott. Fő termékportfóliónk lefedi a transzformátormagokat, az intelligens transzformátormag-rakodó berendezéseket, a magkeresztvágó gépeket, az intelligens műhelyraktár-rendszereket és az automatizált logisztikai gyártósorokat. Több mint 46 szakmai technikai tehetséggel rendelkezik a vállalat, amely szilárd technikai felhalmozással és érett gyártási rendszerrel büszkélkedhet. Mi vagyunk Kína ZXD-440 automatikus soros transzformátor magra rakható gyártósor Szállítók és ZXD-440 automatikus soros transzformátor magra rakható gyártósor Exportőr és Vállalat, Az elektromos energiaiparra összpontosítva folyamatosan kiváló minőségű, nagy pontosságú és intelligens egyablakos támogató megoldásokat nyújtunk a globális ügyfeleknek.
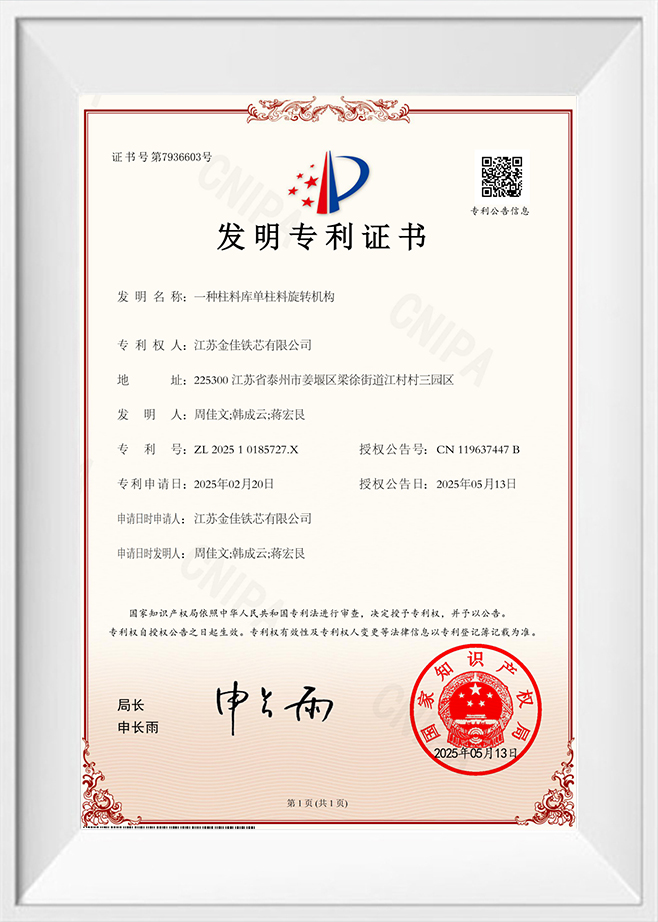
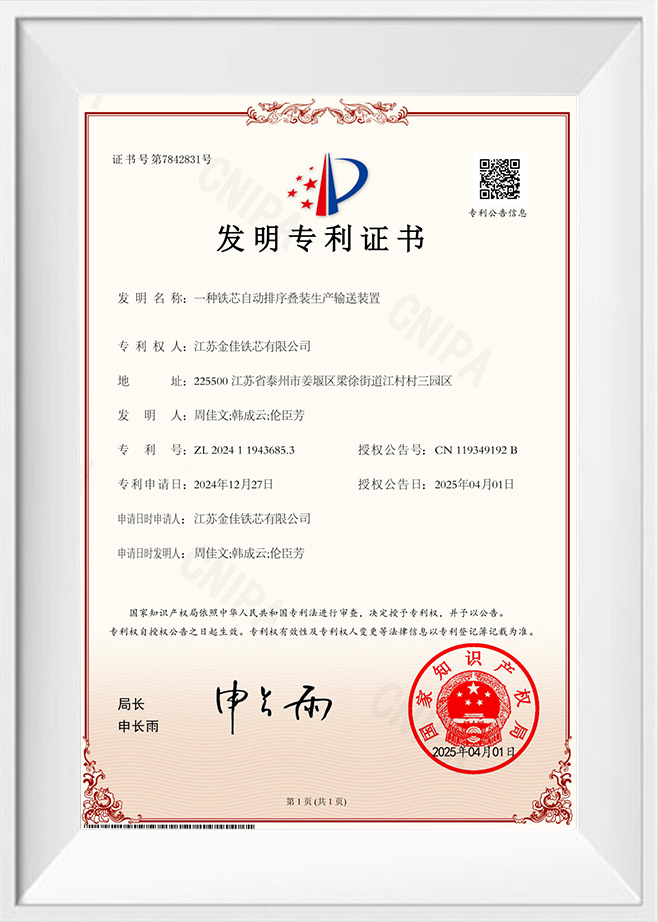
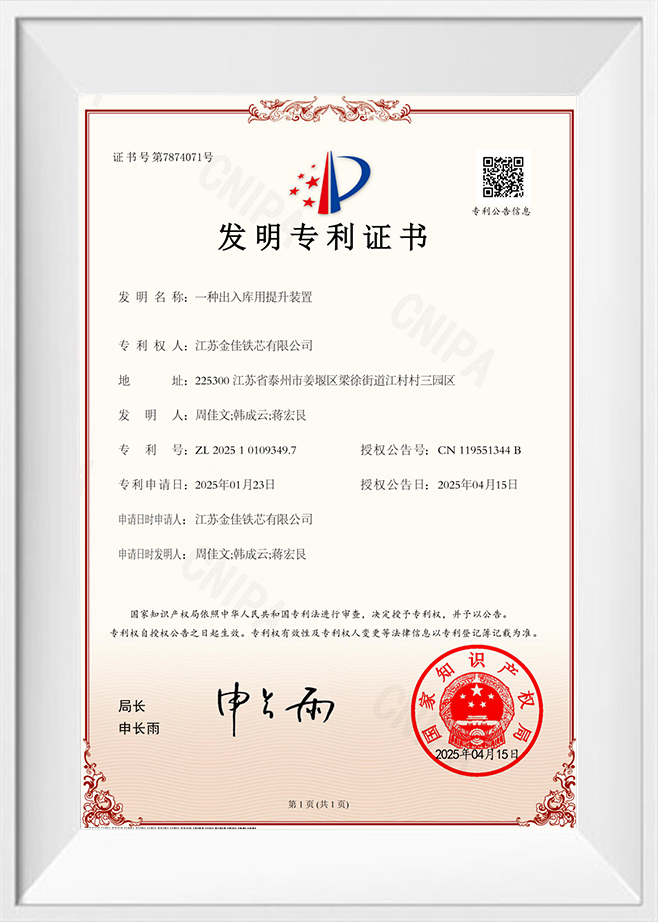
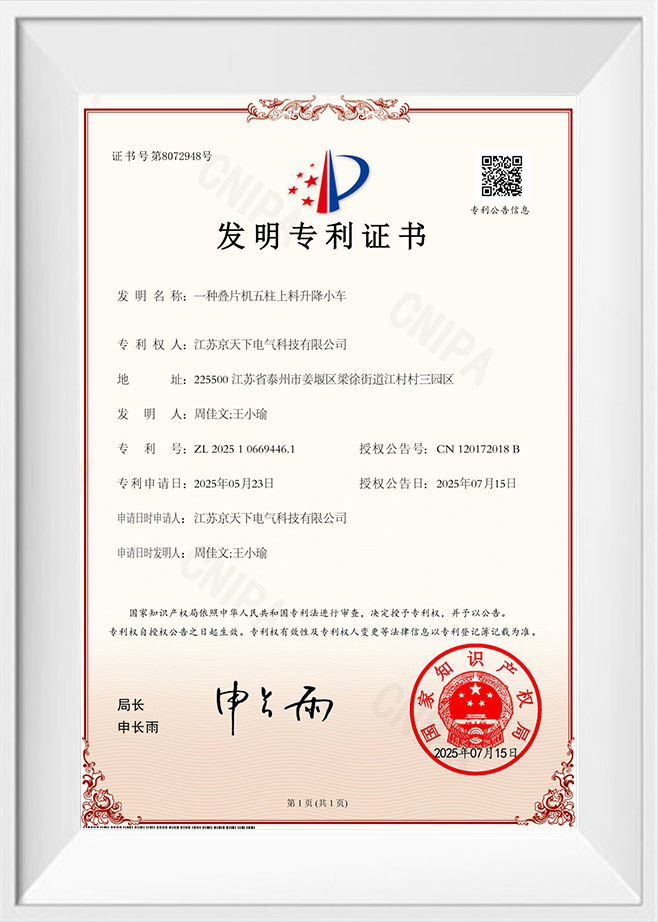
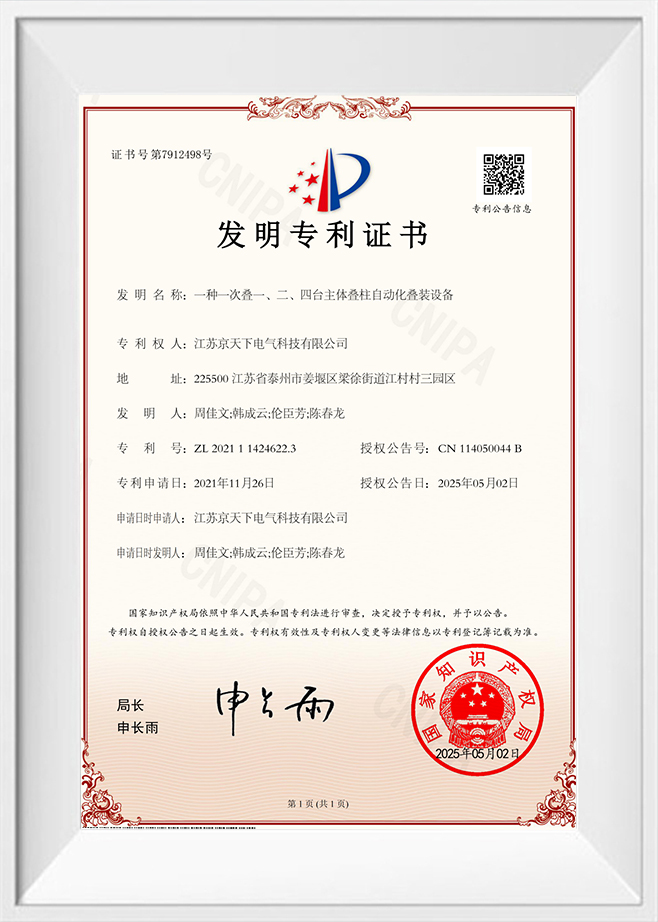
Kitüntetés oklevele
Hírek
-
-
Az olajos transzformátor és a száraz típusú transzformátor közötti választ...
TOVÁBB OLVASOM -
A transzformátorgyártók manapság egyre növekvő igényekkel néznek szembe az...
TOVÁBB OLVASOM -
A nagy teljesítménytranszformátor magok több ezer vékony szilícium acél la...
TOVÁBB OLVASOM -
A szemcse-orientált elektromos acél a transzformátormag-gyártás gerince, é...
TOVÁBB OLVASOM -
Ha egy transzformátorgyártó két árajánlatot kap ugyanarra az olajba me...
TOVÁBB OLVASOM
Üzenet visszajelzés
ZXD-440 automatikus soros transzformátor magra rakható gyártósor Ipari ismeretek
Mik a fő különbségek a soron belüli halmozási rendszer (például a ZXD-440) és az offline halmozórendszer között?
A modern transzformátormag-gyártásban az in-line és offline halmozási konfigurációk közötti választás alapvetően befolyásolja a termelés hatékonyságát, a munkaerő-felhasználást, a minőségi állandóságot és az alapterület-kihasználást. Ennek a technológiai fejlődésnek a középpontjában a zxd-440 automatikus in-line transzformátor magra rakás gyártósor , a hagyományos szűk keresztmetszetek megszüntetésére tervezett rendszer a nyírás és a halmozás szinkronizálásával. Ez a cikk szigorú, összehasonlító elemzést nyújt az in-line versus offline halmozási módszerekről, a zxd-440 rendszer sajátos tervezési filozófiájára és a Jiangsu Jingtianxia Electric Technology Co., Ltd. gyártási képességeire támaszkodva. Három különálló termék-orientált alkategóriát vizsgálunk – nagy sebességű, folyamatos egymásra rakható modulok , precíziós hézagszabályzó rakodóegységek , és intelligens adatintegrált halmozási vonalak – annak szemléltetésére, hogy az in-line technológia hogyan határozza meg újra a mag összeállítását.
1. Nagy sebességű, folyamatos halmozási modulok
Meghatározás és elhelyezés: A nagy sebességű, folyamatos egymásra rakható modulok jelentik a fő működési ágat zxd-440 automatikus in-line transzformátor magra rakás gyártósor . Ezek a modulok közvetlenül a keresztirányú nyíróvonalhoz kapcsolódnak, lehetővé téve az egyidejű nyírást és egymásra rakást, közbenső kezelés nélkül. Ellentétben az offline rendszerekkel, ahol a vágott laminátumokat raklapokra rakják, szállítják, majd manuálisan betáplálják a rakodóállomásokra, ez a modul valós időben végzi a halmozást, amikor a szalagok kilépnek a nyírásból.
Fő funkciók és műszaki jellemzők: A modul a nyírási teljesítménynek megfelelő sebességgel működik, szervohajtású pick-and-place fejekkel, amelyek az egyes laminálásokat a programozott lépésközi minták szerint irányítják. Kiküszöböli a nyírás és a kézi rakás utáni emelés hagyományos lépéseit, több mint 40%-kal csökkentve a ciklusidőt a tipikus műhelyszinti konfigurációkban. A beépített érzékelők felügyelik a laminálás síkságát és a peremsorja magasságát, automatikusan kiutasítva a hibás darabokat egymásra rakás előtt.
Tipikus alkalmazások: Ez a modul ideális nagy térfogatú elosztó transzformátormagokhoz (2000 kVA-ig), ahol az áteresztőképesség az elsődleges korlát. A két-három műszakos gyárakban kiváló, mivel automatizált adagolása csökkenti a kezelő fáradtságát és a hibaarányt.
Különbség az offline halmozástól: Az offline halmozáshoz dedikált felállítási területekre, kézi daruműveletekre és külön rakodószerkezetekre van szükség. Minden átvitel igazítási hibákat és élsérülést okoz. Ezzel szemben a zxd-440 automatikus in-line transzformátor magra rakás gyártósor fenntartja folyamatos anyagáramlás , megőrzi a nyírás által beállított pontos tájolást és kiküszöböli az újrabeállítási lépéseket.
A Jiangsu Jingtianxia Electric Technology Co., Ltd. integrálta ezt a modult szabadalmaztatott gyorscserélő szerszámokkal, lehetővé téve egyetlen soron belüli halmozási rendszer 40 mm és 400 mm közötti magszélességek kezelésére 5 percet meghaladó mechanikai beállítások nélkül. Ez a rugalmasság ritkán érhető el offline beállításokban, amelyek gyakran magméretenként dedikált rögzítőket igényelnek.
Főbb jellemzők – Nagy sebességű modul
- Maximális halmozási sebesség: percenként akár 120 laminálás (vastagságtól függően).
- Laminálási vastagság tartomány: 0,18 mm – 0,35 mm (szilícium acél).
- Lépésközi átfedési pontosság: ±0,05 mm.
- Automatikus sorjaészlelés valós idejű elutasító kapuval.
- Közvetlen Ethernet/IP kapcsolat a távfelügyelethez.
2. Precíziós hézagvezérlésű rakodóegységek
Meghatározás és elhelyezés: A második kritikus alkategória a zxd-440 automatikus in-line transzformátor magra rakás gyártósor a precíziós résszabályozó egység. Míg az offline halmozás a kezelő készségétől függ, hogy egyenletes légréseket tartson fenn a magcsomagok között, ez az egység automatizálja a hézagmérést és -beállítást lézeres háromszögelési érzékelők és zárt hurkú szervo-aktorok segítségével.
Fő funkciók és műszaki jellemzők: Minden halmozási ciklus a tényleges rést méri öt referenciaponton a mag lábán. Az egység ezután kompenzálja a következő laminálás helyzetének mikrobeállításával vagy egy alátétréteg kiválasztásával egy erre a célra szolgáló adagolóból. Ez a funkció közvetlenül kezeli a transzformátor üresjárati veszteségeit, mivel az egyenetlen hézagok a megnövekedett mágnesező áram elsődleges okai. A rendszer magkötegenként rés-hisztogramokat tárol, lehetővé téve a statisztikai folyamatvezérlést.
Tipikus alkalmazások: Ez az egység nélkülözhetetlen az erősáramú transzformátormagokhoz (10 MVA és nagyobb) és a speciális vontatási transzformátorokhoz, ahol súlyos veszteségbüntetések járnak. Használják gérbevágással rendelkező magokban is, amelyek rendkívül szűk tűrést (±0,02 mm) igényelnek, amelyeket manuális offline módszerekkel nem lehet következetesen elérni.
Különbség az offline halmozástól: Az offline halmozás a hézagmérőkön és a kezelő megítélésén alapul, ami változtat a műszakok és a kezelők között. Ezenkívül az offline rendszerek nem tudják dinamikusan beállítani a hézagokat a mag összeszerelése után; minden javítás részleges szétszerelést igényel. A soron belüli halmozási megközelítés a zxd-440 platform biztosítja azt a hézagadatokat laminálásonként követi nyomon , és corrections are applied in real time, resulting in a more consistent magnetic circuit.
A Jiangsu Jingtianxia Electric Technology Co., Ltd. több mint 200 telepítésnél validálta ezt az egységet, ami átlagosan 8–12%-os magveszteség-csökkenést mutatott az azonos acélminőség offline kézi egymásra rakásához képest. A vállalat K+F csapata (46 műszaki szakember) saját fejlesztésű rés-ellenőrző algoritmusokat fejlesztett ki, amelyek immár a szabványba integrálva automatikus sorba rakó sor szoftvercsomag.
Funkcionális összehasonlítás – résszabályozási módszerek
| Paraméter | ZXD-440 beépített egység | Offline kézi halmozás |
| Hézagmérési módszer | Lézeres háromszögelés (5 pont) | Tapintásmérő (pontos ellenőrzés) |
| Korrekciós gyakoriság | Minden laminálási ciklus | A mag teljes összeszerelése után |
| Tipikus hézagtűrés | ±0,02 mm (Cpk ≥ 1,67) | ±0,08 – 0,15 mm (kezelőtől függő) |
| Az adatok nyomon követhetősége | Kötegelt szintű hisztogram és egyedi alapnaplók | Korlátozott (kézi rögzítés) |
| Beállítási idő az új magtípushoz | ≤ 3 perc (recept felidézése) | 15-30 perc (jigcsere edzés) |
3. Intelligens adatintegrált halmozási vonalak
Meghatározás és elhelyezés: A harmadik pillére a zxd-440 automatikus in-line transzformátor magra rakás gyártósor az intelligens adatintegrációs réteg, amely a rakodósort egy önálló gépből a gyár digitális gyártási ökoszisztémájának csomópontjává alakítja. Az offline halmozás ezzel szemben elszigetelt munkaállomásként működik, minimális digitális visszajelzéssel.
Fő funkciók és műszaki jellemzők: Ez a rendszer valós idejű adatokat gyűjt nyíróérzékelőktől, egymásra rakható szervóktól, hézagszabályozó egységektől és látásellenőrző kameráktól. Összesít olyan kulcsfontosságú teljesítménymutatókat (KPI), mint az általános berendezés hatékonysága (OEE), a halmozási hozam, az asszisztensek közötti átlagos idő (MTBA) és a magveszteség előrejelzése a mért hézagok alapján. A rendszer a raktárfelügyeleti rendszerekkel is összekapcsolódik, hogy automatikusan kérjen acéltekercset a felhasznált tonnatartalom alapján.
Tipikus alkalmazások: Ezt az intelligens vonalat az Ipar 4.0 tanúsítvánnyal rendelkező intelligens gyárakban, valamint olyan többtermékes létesítményekben alkalmazzák, ahol magas az átállási gyakoriság. Lehetővé teszi a prediktív karbantartást a szervomotor áramainak és rezgésmintáinak nyomon követésével, figyelmeztetve a kezelőket a nem tervezett leállás előtt.
Különbség az offline halmozástól: Az offline rendszerek alig vagy egyáltalán nem generálnak digitális adatot; A minőségellenőrzésre gyakran a halmozás befejezése után kerül sor, ami a problémák késleltetett észleléséhez vezet. A in-line intelligens rendszer azonban előírja zárt hurkú minőségellenőrzés — Ha eltérést észlel, a vonal szünetelhet és automatikusan javíthat, vagy megjelölheti a magot átdolgozásra, mielőtt elhagyná az állomást. Ez a képesség különösen értékes a nagy megbízhatóságú alkalmazásoknál, mint például a tengeri transzformátorok és a szélturbina-fokozó egységek.
A Jiangsu Jingtianxia Electric Technology Co., Ltd. beágyazta ezt az intelligenciát minden zxd-440 sorba rakható megoldás 2024 óta szállítják, házon belüli szoftvercsapatát felhasználva az irányítópultok testreszabására minden ügyfél vállalati erőforrás-tervezési (ERP) rendszeréhez. A vállalat integrált megközelítése – lefedése transzformátormagok, intelligens magra rakó berendezések, mag keresztirányú vágógépek, intelligens raktározás és automatizált logisztika -biztosítja, hogy az adatokba integrált halmozási vonal zökkenőmentesen kommunikáljon az upstream és a downstream berendezésekkel.
- Valós idejű OEE követés – Az állásidő, a sebességvesztés és a minőségromlás megjelenik a HMI-n.
- Prediktív diagnosztikai riasztások – hő- és vibrációs modellek alapján.
- Receptkezelés – akár 1000 magmintát tárolhat az összes egymásra rakási paraméterrel.
- Automatikus kötegjelentés – PDF/CSV export a minőségi ellenőrzési nyomvonalak érdekében.
- Távoli firmware frissítési lehetőség – folyamatos fejlesztést tesz lehetővé helyszíni látogatások nélkül.
Rendszerszintű összehasonlítás: In-Line vs. Offline halmozás
| Aspect | ZXD-440 sorba rakás | Offline halmozás (hagyományos) |
| Anyagáramlás | Folyamatos (nyírás → verem → kimenet) | Tétel (nyírás → tárolás → szállítás → halom) |
| Műszakonkénti munkaerőigény | 1-2 kezelő (csak megfigyelés) | 4-6 kezelő (kézi rakás) |
| Magveszteség változékonysága (COV) | ≤ 3,5% | 8-12% |
| Alapterületi lábnyom | Kompakt (kiküszöböli a színpadi területet) | Nagyobb (pufferzónákat és tárolóhelyet igényel) |
| Átállási idő (új magtípus) | 2-5 perc (szoftveres recept) | 20-45 perc (mechanikai képzés) |
Gyakran Ismételt Kérdések
1. kérdés: Mi az elsődleges működési előnye a zxd-440 soron belüli halmozási rendszernek az offline módszerekkel szemben?
Az elsődleges előny az egyidejű nyírás és rakás , amely kiküszöböli a nyírás és a kézi rakás utáni emelés hagyományos lépéseit. Ez több mint 40%-kal csökkenti a ciklusidőt, minimálisra csökkenti a kezelés okozta élsérülést, és biztosítja, hogy minden laminálás pontosan a megfelelő irányba kerüljön egymásra, amikor elhagyja a nyírást – ami szorosabb hézagszabályozást és alacsonyabb magveszteséget eredményez.
2. kérdés: Miben különbözik a zxd-440 precíziós résvezérlő egysége az offline résbeállítástól?
A zxd-440 lézeres háromszögelési érzékelőket használ a hézagok mérésére ciklusonként öt ponton, és azonnal alkalmazza a zárt hurkú szervokorrekciókat. Az offline beállítás a kézi hézagmérőkre és a korrekciókra támaszkodik csak a teljes összeszerelés után, ami nem tudja dinamikusan kompenzálni a halmozás közbeni eltéréseket. Az in-line egység ±0,02 mm-es tűréshatárt ér el teljes nyomon követhetőség mellett.
3. kérdés: A zxd-440 képes-e kezelni a különböző magméreteket és anyagokat hosszas átállás nélkül?
Igen. A receptkezelő szoftveren keresztül a zxd-440 automatikus in-line transzformátor magra rakás gyártósor akár 1000 alaptervet is tárolhat. A szélesség (40–400 mm) és a vastagság (0,18–0,35 mm) közötti váltás 2–5 percet vesz igénybe, szemben a 20–45 perccel az olyan offline rendszerek esetében, amelyek fizikai cserét és kezelői átképzést igényelnek.
4. kérdés: Milyen szerepet játszik a Jiangsu Jingtianxia Electric Technology Co., Ltd. az in-line halmozási technológia támogatásában?
A Jiangsu Jingtianxia Electric Technology Co., Ltd. végpontok közötti integrációt biztosít – a soron belüli halmozási sor és a keresztirányú vágógépeket az intelligens raktározásig és logisztikáig. A több mint 46 műszaki szakemberrel rendelkező vállalat személyre szabott szoftver-műszerfalakat, prediktív karbantartási keretrendszereket és globális helyszíni támogatást kínál, biztosítva, hogy minden zxd-440 telepítés igazodjon az ügyfél meglévő termelési ökoszisztémájához.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Cím
No.3 Park, Jiangcun falu, Liangxu város, Jiangyan kerület, Taizhou város, Jiangsu tartomány, Kína


Szerzői jog © Jiangsu Jingtianxia Electric Technology Co., Ltd. Minden jog fenntartva. ZXD-440 automatikus soros transzformátor magra rakható gyártósor Szállító