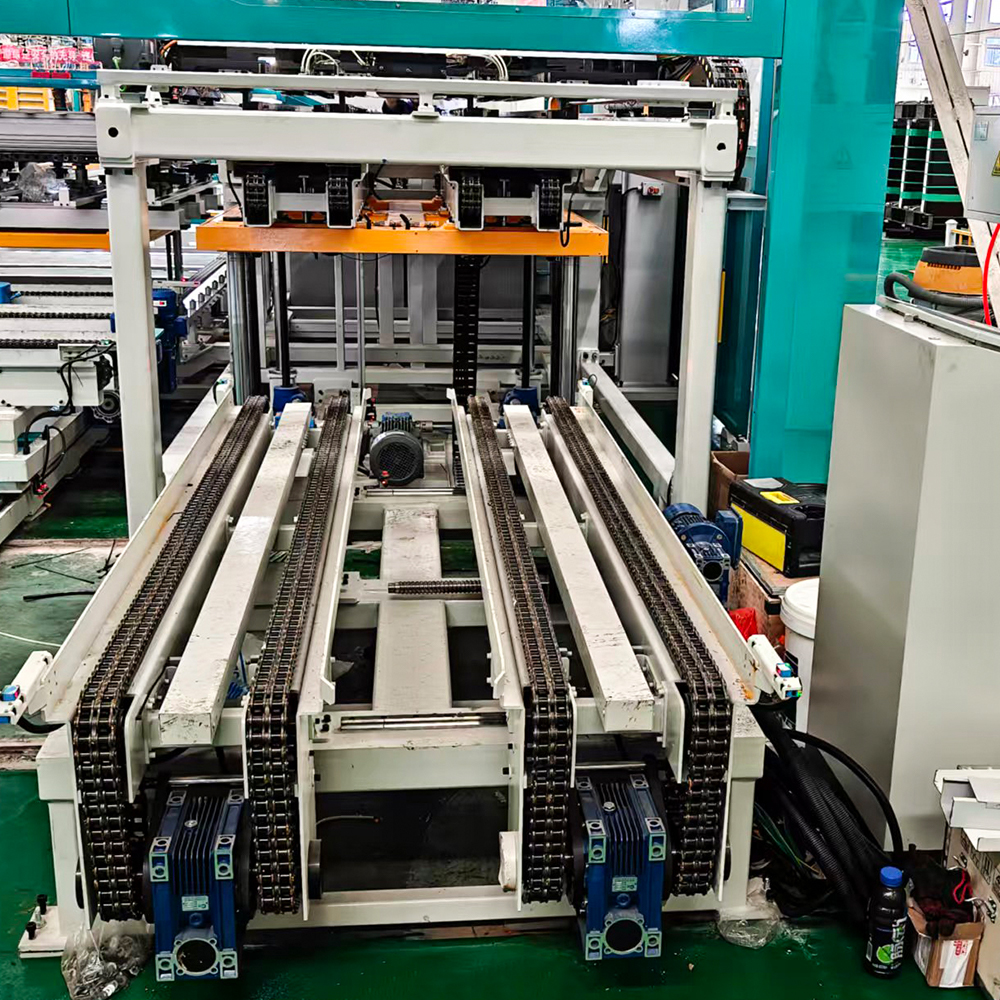
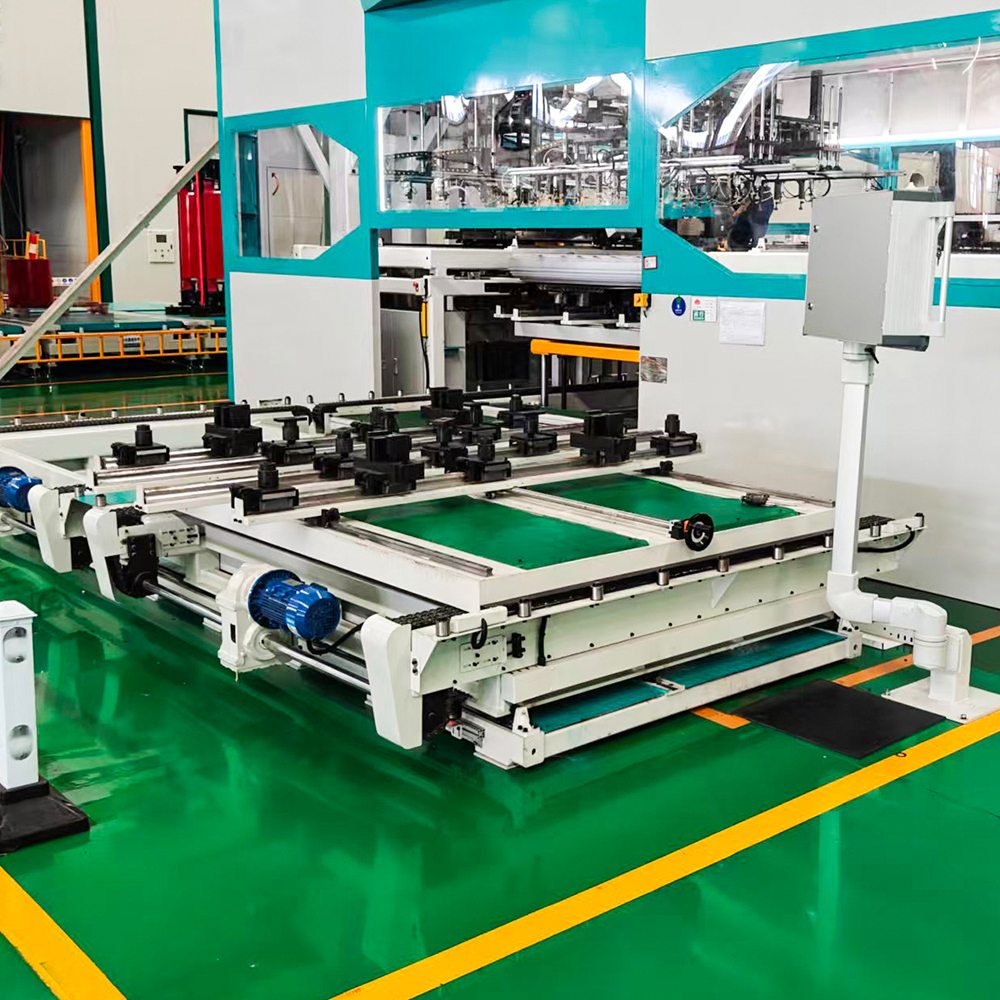
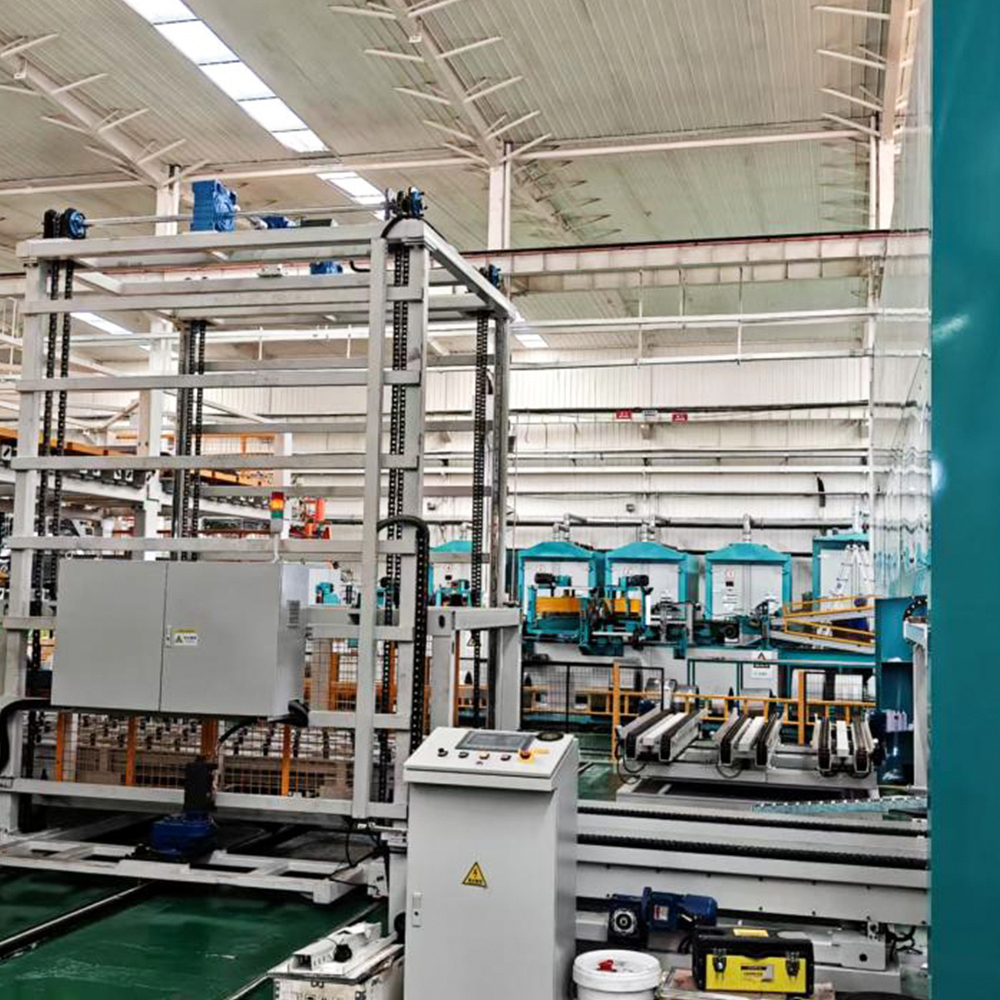
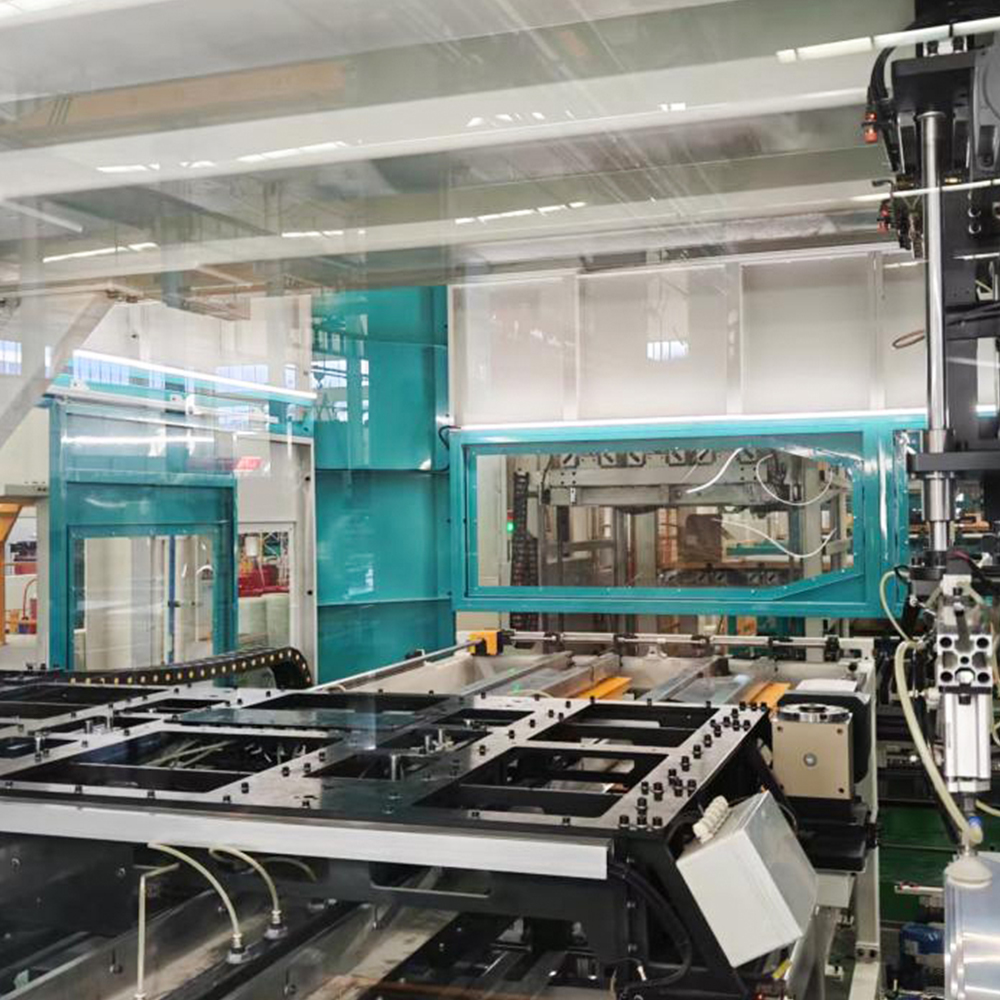
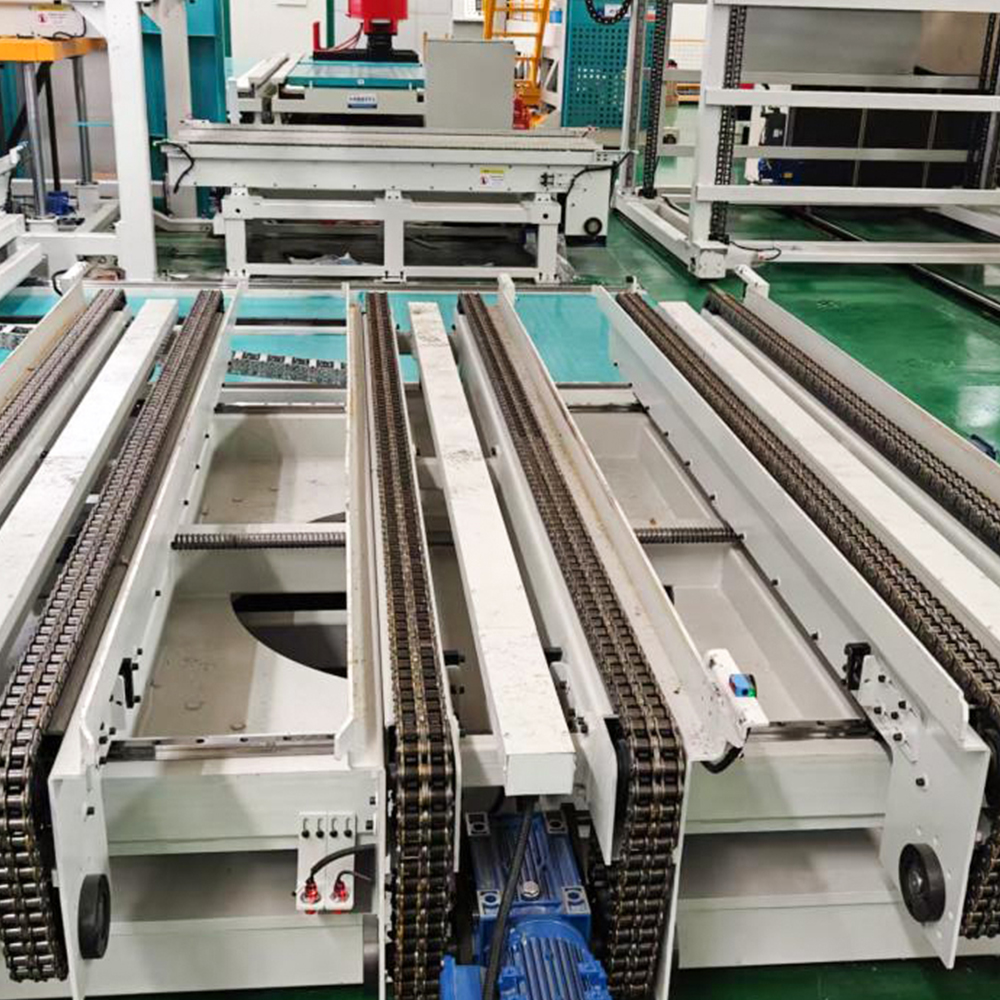
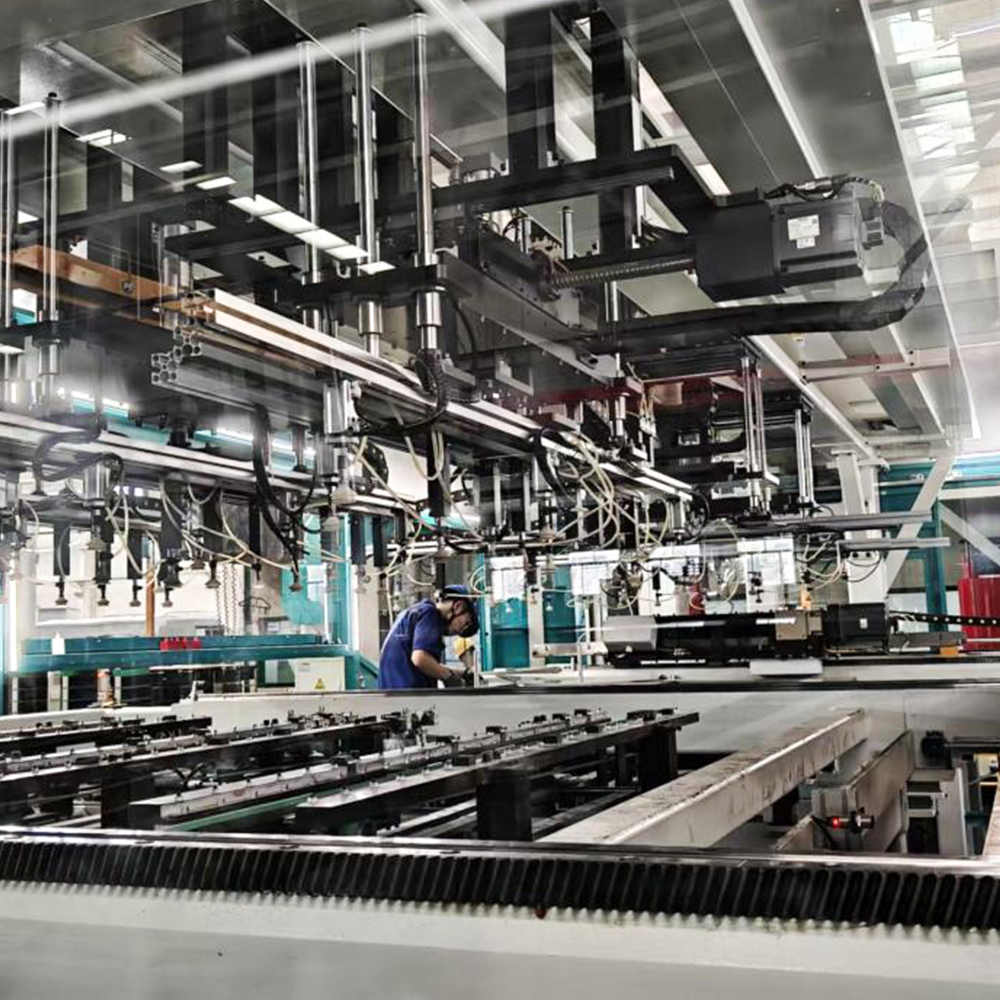
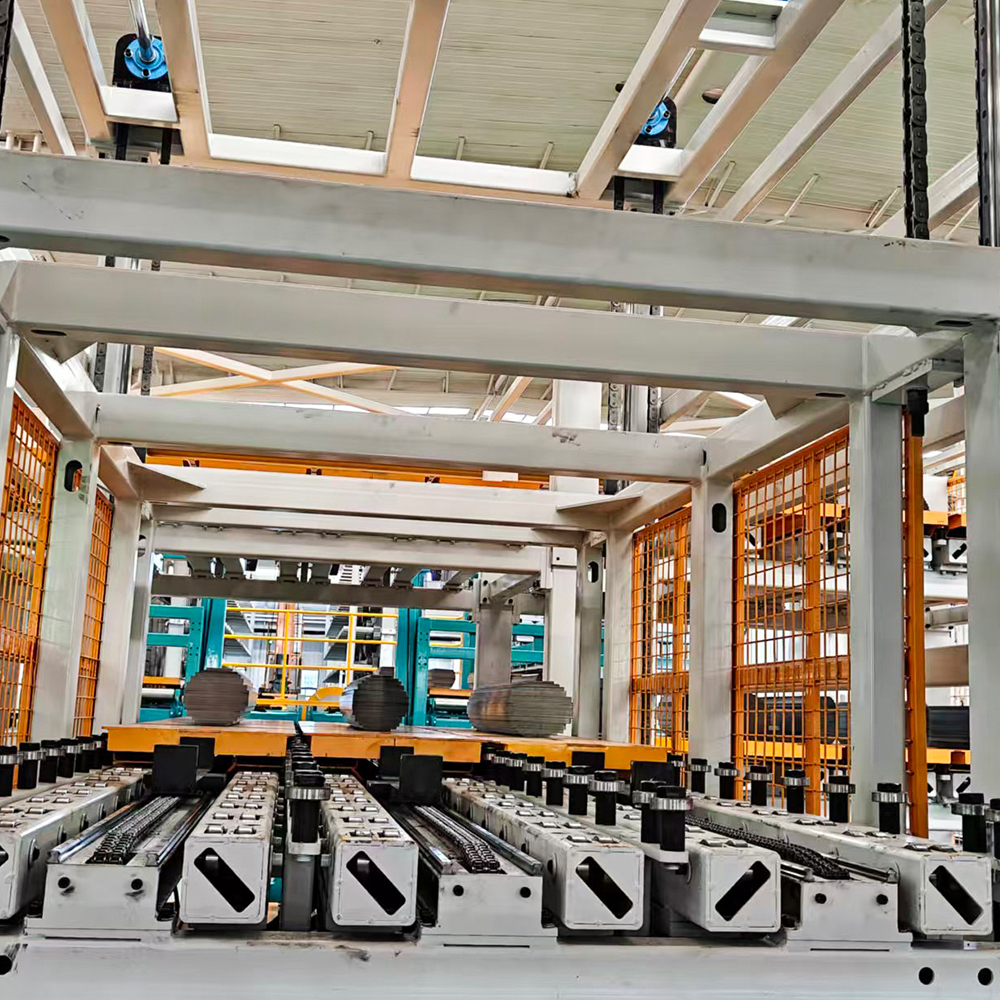
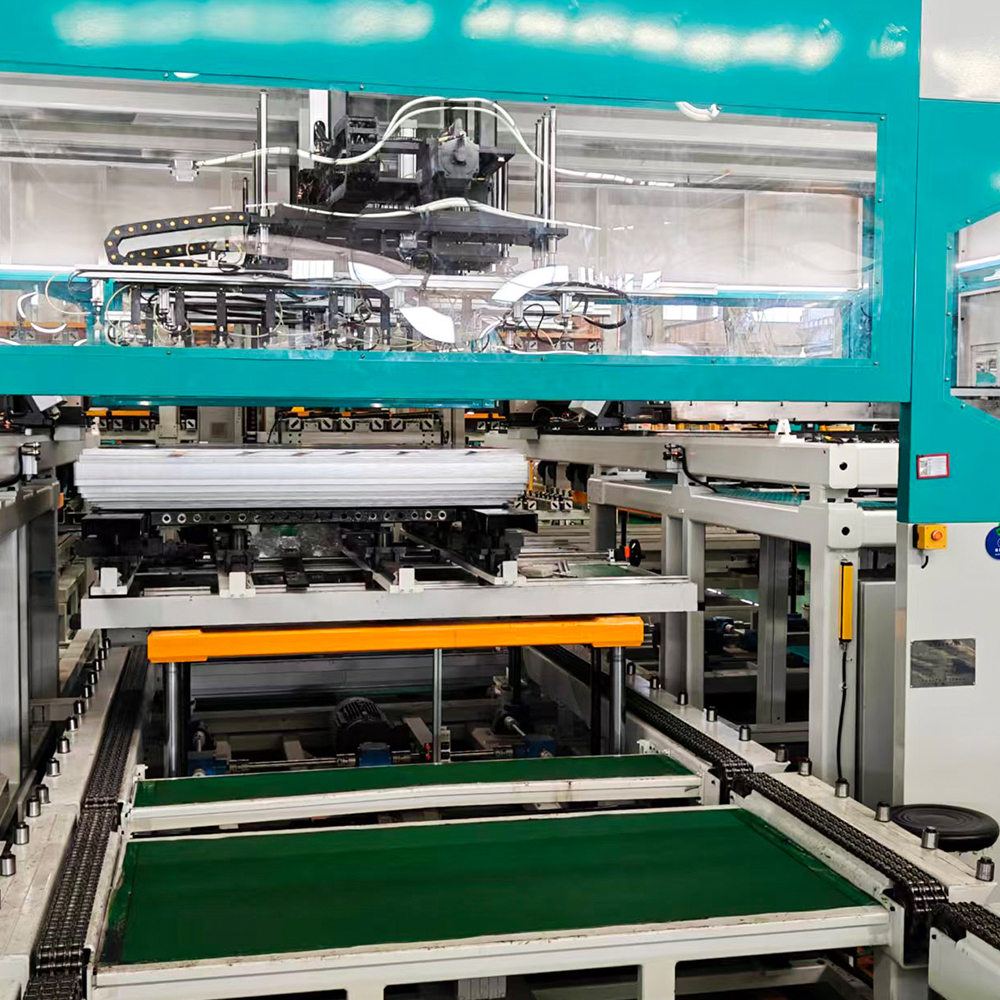
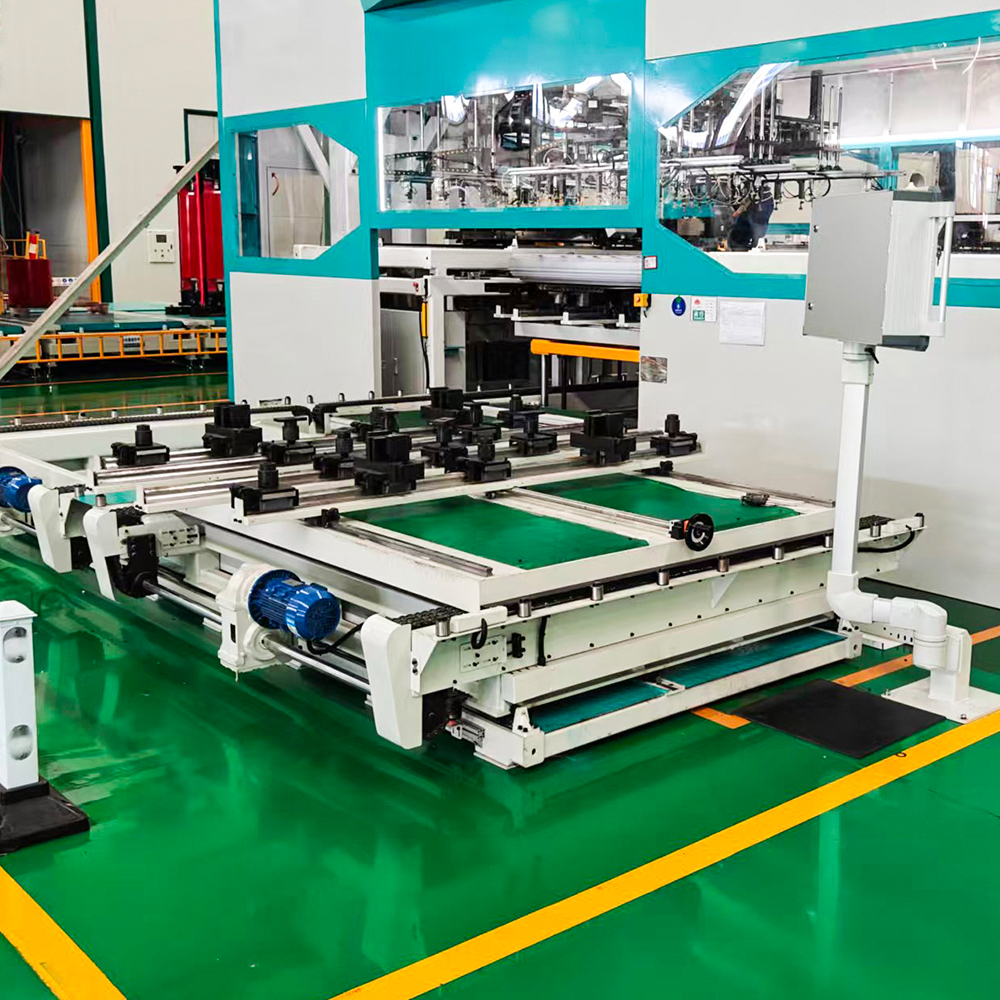
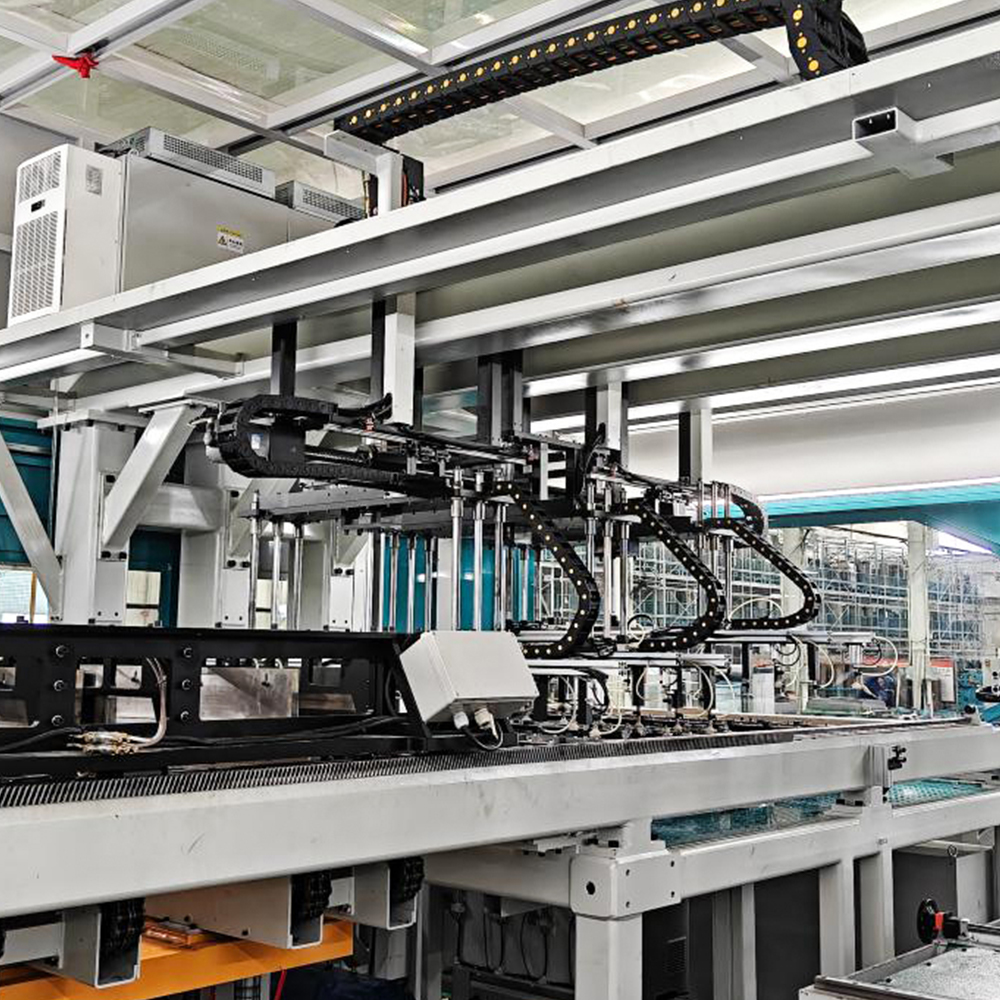
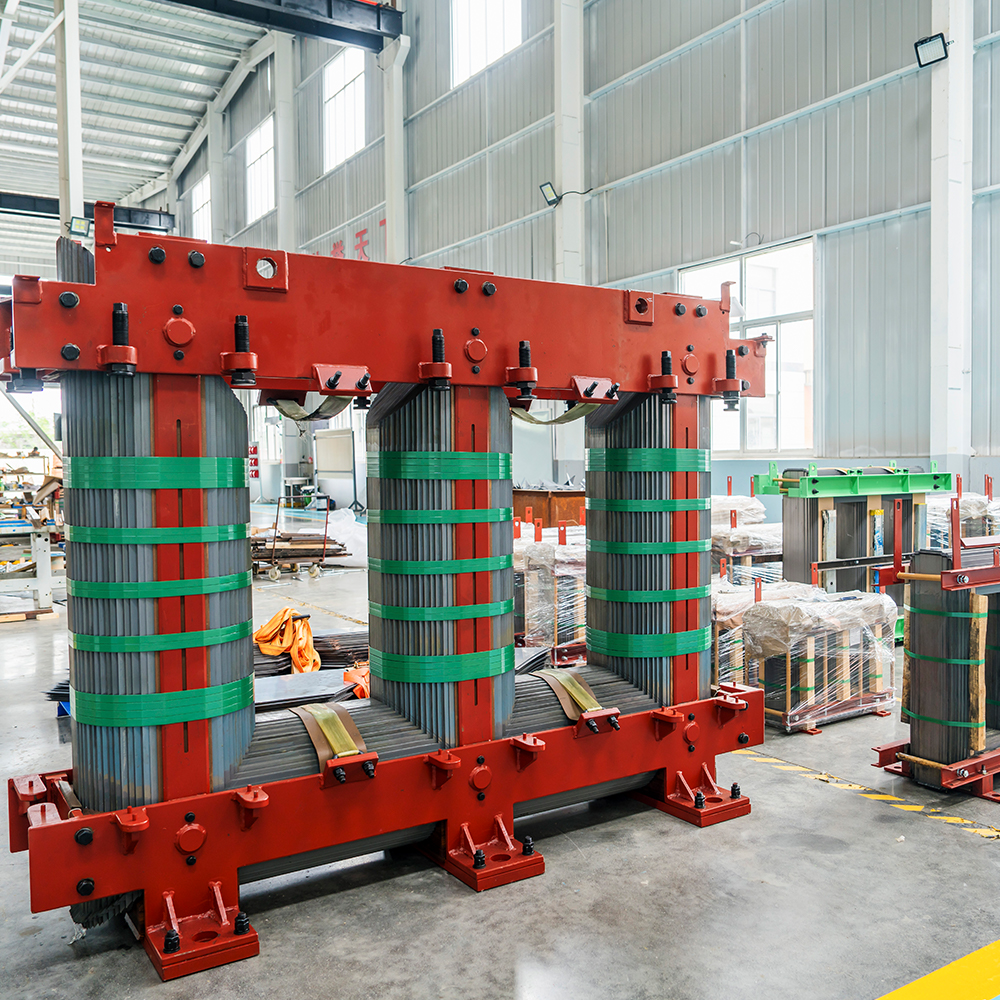
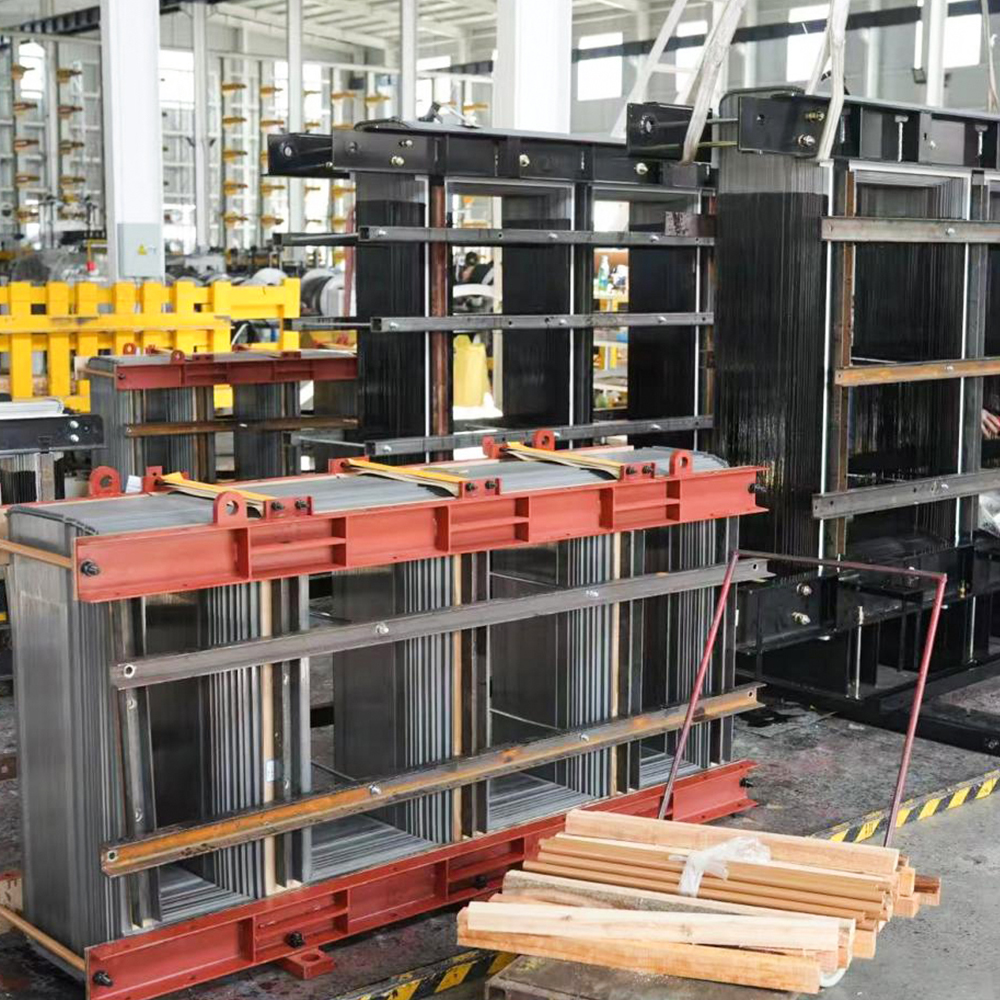
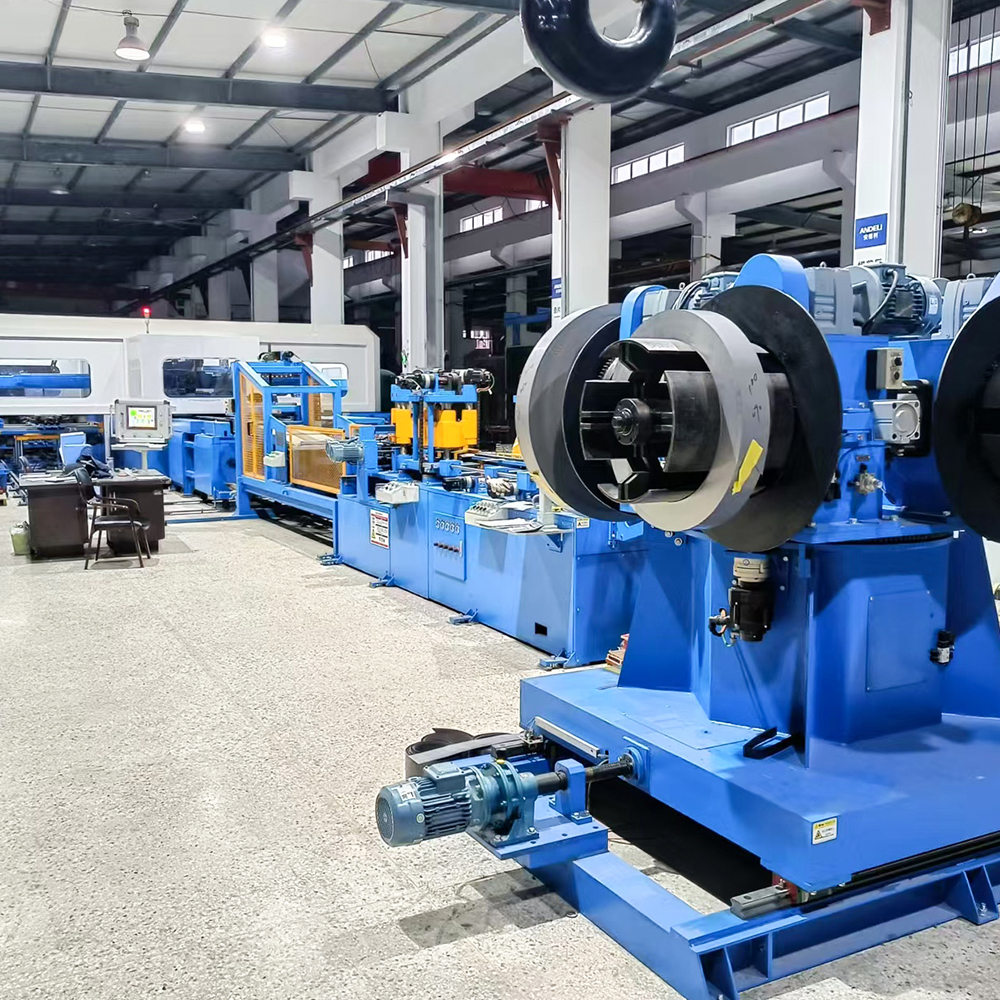
A nagy teljesítménytranszformátor magoknak egyidejűleg kell hordozniuk a m...
TOVÁBB OLVASOM

Otthon / Termékek / Magok egymásra rakása és összeszerelő sorok / LXD-260-2 Offline transzformátor magra rakható sor
Alkalmazások
Visszajelzés
Vevő kötelezettségei
- A tápkábel táplálása és csatlakoztatása a berendezés elektromos szekrényéhez a közüzemi feltételeknek megfelelően; csatlakoztassa a szükséges földelő kábelt a berendezés kijelölt csatlakozási pontjához.
- Berendezésalapok, csővezetékek, beágyazott alkatrészek és földelő rendszerek építése.
- A vevő telephelyén a kirakodáshoz, pozicionáláshoz, felszereléshez/üzembe helyezéshez szükséges emelőberendezések (daru, targonca stb.).
- Víz, sűrített levegő (beleértve a 2 m³-es levegőgyűjtő tartályt), villany és segédanyagok a berendezések üzembe helyezéséhez.
- Üzembe helyezéskor próbaüzemhez szükséges anyagok.
Szállítás, átvétel és ellenőrzés
- Ellenőrzési szabványok: jelen Műszaki Megállapodás és a gyártó vonatkozó nemzeti szabványai.
- Az átvételt és az ellenőrzést mindkét félnek a beszállító gyártási telephelyén kell elvégeznie a Műszaki Megállapodásnak megfelelően; a berendezést az átvizsgálás után szállítjuk.
- A teljes teljesítménytesztet a végfelhasználó telephelyén kell elvégezni; mindkét fél a Szerződés és a Műszaki Megállapodás alapján tételes átvételt hajt végre; az átadáskor mindkét félnek alá kell írnia az Átvételi Jelentést.
Berendezés összetétele
| Teljes berendezés összetétel | |||
| Nem. | Összetevő | Menny. | Megjegyzések |
| 1 | Yoke lamináló oszlop Előtároló kosár | 1 szett | |
| 2 | Ige lamináló oszlopos szállítószalag | 1 szett | |
| 3 | Yoke laminálási markolat és emelő mechanizmus | 1 szett | |
| 4 | Ige laminált megfogó mechanizmus | 1 szett | |
| 5 | Yoke laminálási anyag szállító és pozicionáló pálya | 1 szett | |
| 6 | Ige, középső végtag és oldalsó laminálás halmozási mechanizmusa | 1 szett | |
| 7 | Késztermék rakodó lift | 1 szett | |
| 8 | Középső végtag és oldal laminálása szállító és pozicionáló vezetősín | 1 szett | |
| 9 | Középső végtag- és oldallaminációs megfogó mechanizmus | 1 szett | |
| 10 | Középső végtag és oldal laminálása megfogó és emelő mechanizmus | 1 szett | |
| 11 | Középső végtag és oldal laminálóoszlopos transzfer kosár | 1 szett | |
| 12 | Középső végtag és oldal lamináló kocsi előtárolóval | 1 szett | |
| 13 | Késztermék szállítósor és késztermék-rögzítő pozicionáló platform | 1 szett | |
| 14 | Biztonsági őrök | 1 szett | |
| 15 | Elektromos vezérlőszekrény | 1 szett | Tartalmazza a rendszervezérlőt, a szervo meghajtókat és a frekvenciaváltót |
Fő műszaki paraméterek
| Nem. | Teljesítményparaméter | LXD-260-2 | ||
| 1 | Laminálási előírások | Szélesség | 40-260 mm | |
| Vastagság | 0,18-0,3 mm | |||
| Oldalsó végtag hossza | 450 mm (középvonal hossza) – 1700 mm (csúcstól hegyig hossz) | |||
| Iga hossza | 450 mm (középvonal hossza) – 1700 mm (csúcstól hegyig hossz) | |||
| Középső végtag | 450–1440 mm (csúcstól hegyig hossz) | |||
| Max mag (H×Sz×M) | 1700×1700×400 mm | |||
| 2 | Előírt laminálási pontosság (a vásárló biztosítja) | S-érték (íj) | Egyoldali hiba a teljes hosszon belül ≤0,1 mm | |
| Hullámosság | Magassághiba a teljes hosszon belül ≤2 mm | |||
| Burr | ≤0,02 mm | |||
| Szélesség | ≤±0,1 mm | |||
| Hossz | ≤±0,2 mm | |||
| Középső végtag Angle Deviation (after left/right flip) | ≤0,1 mm | |||
| Hossz Consistency of Yoke, Side & Center Limb | ≤0,1 mm | |||
| 45°-os szögpontosság az oldalsó, a járom és a középső végtagnál | ≤±0,025° | |||
| V-bevágás és 45°-os szögátfedés (ugyanaz a járom megfordítva) | ≤0,1 mm | |||
| 3 | Halmozási pontosság | Azonos osztályú hosszirány | ≤±0,5 mm (kivéve a mellékelt lappontossági hibát) | |
| Azonos fokozatú szélességi irány | ≤±0,5 mm (kivéve a mellékelt lappontossági hibát) | |||
| Azonos fokozatú vastagsági hiba (lapszám szerint halmozott) | ≤1 mm (kivéve a mellékelt lemezvastagsági hibát) | |||
| Megjegyzés: | A mag pontosságát egyidejűleg befolyásolja a lapvágási és a halmozási pontosság. A nagyobb pontosság elérése érdekében egymásra rakás után kézi átalakításra van szükség. Ha a vevő magasabb pontossági követelményei miatti átalakítás miatti leállás csökkenti a berendezések termelékenységét a normál gyártás során, a felelősség a vevőt terheli, és nem kapcsolódik a szállító berendezéséhez. | |||
| 5 | Oszlopanyag-igazítási követelmények | Lapellátás és betöltés | 1. A lapokat a keresztirányú nyíróvonal segítségével oszlopokra vágják, vagy kézzel egymásra halmozzák a magrajzoló oszlop szerkezetének és mennyiségének megfelelően (minden fokozatszámnak pontosnak kell lennie – a felesleges vagy hiányzó lapok befolyásolják a halmozás hatékonyságát, és kézi beavatkozást igényelnek). 2. Mind a géppel kialakított, mind a kézzel egymásra helyezett oszlopoknak meg kell felelniük a jelen specifikáció oszlopigazítási követelményeinek. 3. Ha a vevő oszlopbeállítása nem felel meg a műszaki paramétereknek, vagy az oszlopok többlet, hibás vagy hiányzó lapokat tartalmaznak, ami gyakori berendezésleállást okoz, ami befolyásolja a hatékonyságot, a vevő felelős az oszlopellátási probléma megoldásáért. | |
| Oszlop magasság | ≤400 mm | |||
| 5 végtagú magoszlop magasságának konzisztenciája | ≤1 mm | |||
| Azonos fokozatú szélességi irány Misalignment | ≤5 mm | |||
| Azonos osztályú hosszirány Misalignment | ≤5 mm | |||
| Azonos szélességi középvonali eltérés az anyagnyíláson | ≤5 mm | |||
| Oszlop-lemez szélesség középvonali eltérés | ≤5 mm | |||
| Egyoszlopos szélességi irány eltérés | ≤5 mm | |||
| Egyoszlopos hosszirányeltérés | ≤5 mm | |||
| Egyoszlopos 45°-os ferde oldalirányú eltolódás | ≤5 mm | |||
| Egyoszlopos középső végtagcsúcs eltolása | ≤5 mm | |||
| Egyoszlopos pozíció az anyaglemezen | Hossz-direction center position deviation ≤20 mm; End fixed position deviation ≤20 mm | |||
| 6 | Halmozási ciklusidő | kb. 6 s | 1 vonás (5 lap/vonás); kb. 10 ütés/perc; ~100 lap/perc (2 köteges típus) Átvételi standard mag: Szélesség 80–140 mm; Max hossz 850 mm (csúcstól hegyig); Vastagság 280 mm | |
| 7 | Levegőellátás | Nyomás | ≥0,6 MPa | |
| Teljes levegőfogyasztás (energiatakarékos vákuumgenerátor; alacsony fogyasztás; csökkenti a sűrített levegő költségeit) | ≤0,6 m³/perc | |||
| 8 | Berendezés zaj | ≤70 dB | ||
| 9 | Berendezés színe | Gyári szabvány: Fő szín: Világosszürke 7035, Égszínkék 5015; Mozgó alkatrészek: Signal Yellow 1003. Egyedi színek kérésre. | ||
| 10 | Üzemi feszültség | Feszültségingadozás | 380 V ±10% | |
| Frekvencia | 50 Hz ±2% | |||
| 11 | Telepített kapacitás | 90 kW | ||
Fő alkatrészek és márkák
| Nem. | Tétel | Márka |
| 1 | Vezérlőrendszer és érintőképernyő | Siemens |
| 2 | Szervo hajtásrendszer | Siemens / Innovance / Hechuan / Weichuang |
| 3 | Frekvencia inverter | Innováció vagy azzal egyenértékű |
| 4 | Elektromos alkatrészek | Schneider kisfeszültségű kapcsolók; Panasonic relék vagy azzal egyenértékű |
| 5 | Nyomógombok | Eaton (Moeller) vagy azzal egyenértékű |
| 6 | Mágnesszelepek | SMC (Japán) vagy azzal egyenértékű |
| 7 | Hengerek és szabályozó szelepek | SMC (Japán) vagy azzal egyenértékű |
| 8 | Vákuumrendszer és szívókorongok | SMC (Japán) vagy azzal egyenértékű |
| 9 | Lineáris vezetősínek | WON (Korea) / Yintai / Jiding vagy ezzel egyenértékű |
| 10 | Golyós csavarok | NanGongYi (földcsavarok) / Jinqiu vagy azzal egyenértékű |
| 11 | Racks & Gears | Atlanta (Németország) / APEX vagy ezzel egyenértékű |
| 12 | Változtatható frekvenciájú motorok | Siemens (Bode) / Jiegong / Yinda vagy ennek megfelelő |
Műszaki dokumentáció
| Nem. | Dokumentum neve | Mennyiség |
| 1 | Berendezésalkatrészek listája | 2 példányban |
| 2 | Megfelelőségi tanúsítvány | 1 példány |
| 3 | Elektromos kapcsolási rajz | 2 nyomtatott példány 1 elektronikus fájl |
| 4 | Elektromos bekötési rajz | 2 nyomtatott példány 1 elektronikus fájl |
| 5 | Elektromos alkatrészek kézikönyvei | 1 példány each |
| 6 | Berendezés kezelési útmutatója (beleértve az üzemeltetési eljárásokat, a karbantartási és szervizelési előírásokat) | 2 nyomtatott példány 1 elektronikus fájl |
| 7 | Beépítési alaprajz | 1 nyomtatott példány 1 elektronikus fájl |
| 8 | Berendezés alaprajz | 1 nyomtatott példány 1 elektronikus fájl |
Telepítés, üzembe helyezés, oktatás, vevőszolgálat és garancia
| Telepítés, üzembe helyezés és oktatás | A beszállító mérnökei ingyenes helyszíni képzést biztosítanak az üzemeltetésről, karbantartásról, karbantartásról és folyamatirányításról. | Szükséges idő: A telepítés és az üzembe helyezés általában 2 héten belül befejeződik. A képzés időtartamát a vevő kezelői jártassága és a vevő követelményei határozzák meg. |
| Értékesítés utáni szolgáltatás | Ha a berendezéssel kapcsolatos problémák merülnek fel, a szállító személyzetet küld javításra, és alapvető hibaelhárítási és napi karbantartási útmutatást nyújt a vevő mechanikus és elektromos karbantartó személyzetének. | |
| Napi válaszidő | Válasz 24 órán belül. Helyszíni érkezés: ugyanazon a napon a szállító tartományában; másnap más tartományokba. | |
| Ünnepnapi válaszidő | Válasz 24 órán belül. Ünnepnapokon helyszínre érkezés, ha a vevőnek van ügyeletes személyzete. | |
| Megjegyzés: | 1. A helyszíni szervizt igénylő hibák esetén a megérkezés általában 24 órán belül megtörténik; lehetőség szerint a telefon felbontását részesítjük előnyben. 2. A szállító élethosszig tartó szolgáltatást nyújt; Az akciós pótalkatrészek, alkatrészek és a műszaki támogatás a jótállási idő letelte után is folytatódik. 3. Ha a vevő a berendezés átvételét követően nem fizet, a szállító nem vállal garanciális kötelezettséget. | |
| Jótállási időszak | 12 hónap a végleges elfogadástól számítva. A jótállási időszak alatt, ha a berendezés minőségi problémái vagy a beszállító eljárásai szerint megfelelő működés miatt hiba lép fel, a szállító ingyenes alkatrészeket és javítást biztosít a vevőnek költség nélkül. Ha a hiba abból adódik, hogy a vevő elmulasztja betartani az üzemeltetési eljárásokat vagy túlterhelést okoz, a szállító azonnal megoldja a hibát, és csak az alkatrész költségét számítja fel. | |
További ajánlások
Rólunk
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. vezető és versenyképes vállalat a hazai iparágban, amely a magfeszültségű támogató termékek kutatására, fejlesztésére, gyártására és szállítására specializálódott. Fő termékportfóliónk lefedi a transzformátormagokat, az intelligens transzformátormag-rakodó berendezéseket, a magkeresztvágó gépeket, az intelligens műhelyraktár-rendszereket és az automatizált logisztikai gyártósorokat. Több mint 46 szakmai technikai tehetséggel rendelkezik a vállalat, amely szilárd technikai felhalmozással és érett gyártási rendszerrel büszkélkedhet. Mi vagyunk Kína LXD-260-2 Offline transzformátor magra rakható sor Szállítók és LXD-260-2 Offline transzformátor magra rakható sor Exportőr és Vállalat, Az elektromos energiaiparra összpontosítva folyamatosan kiváló minőségű, nagy pontosságú és intelligens egyablakos támogató megoldásokat nyújtunk a globális ügyfeleknek.
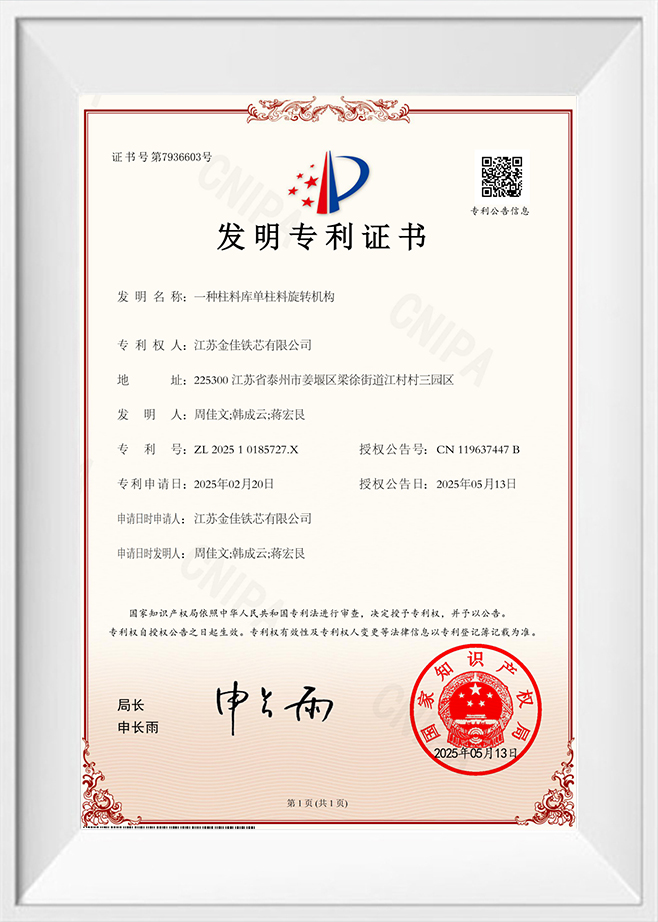
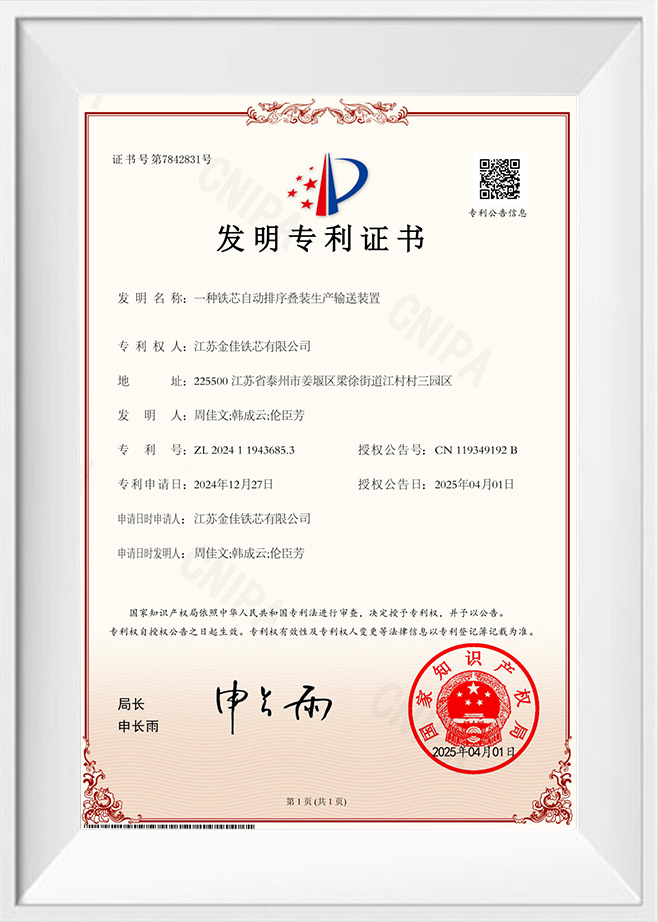
Kitüntetés oklevele
Hírek
-
-
Az olajos transzformátor és a száraz típusú transzformátor közötti választ...
TOVÁBB OLVASOM -
A transzformátorgyártók manapság egyre növekvő igényekkel néznek szembe az...
TOVÁBB OLVASOM -
A nagy teljesítménytranszformátor magok több ezer vékony szilícium acél la...
TOVÁBB OLVASOM -
A szemcse-orientált elektromos acél a transzformátormag-gyártás gerince, é...
TOVÁBB OLVASOM -
Ha egy transzformátorgyártó két árajánlatot kap ugyanarra az olajba me...
TOVÁBB OLVASOM
Üzenet visszajelzés
LXD-260-2 Offline transzformátor magra rakható sor Ipari ismeretek
Hogyan működik az LXD-260-2 Offline Transformer Core Stacking Line?
Évtizedekig a transzformátormag gyártása maradt az egyik utolsó határterület, ahol makacsul makacsul fennáll a kézi beavatkozás. Míg a szomszédos iparágak a robotautomatizálást és a szinkronizált gyártási folyamatokat alkalmazták, a magok egymásra rakása – a több ezer szilíciumacél laminált precíz mágneses áramkörbe való összeállításának kényes folyamata – továbbra is a képzett kezelőkre támaszkodott a lapok manuális sorrendbe állításával, orientálásával és rétegezésével. Ez az örökölt megközelítés változó lemezkopást, kezelési deformációt, inkonzisztens légréseket vezet be, és végső soron növeli a magveszteséget és az akusztikus zajt. Hogy alapvetően megtörjük ezt a paradigmát, Jiangsu Jingtianxia Electric Technology Co., Ltd. megtervezte a LXD-260-2 offline transzformátormag rakodósor -oszlop típusú automatikus rendszer, amely újradefiniálja a pontosságot, az ismételhetőséget és az áteresztőképességet az offline mag-összeállításban.
Lényegében a LXD-260-2 offline transzformátormag rakodósor teljesen automatizált, anyagtároló nélküli rakodóplatformként működik. Közvetlenül egy keresztirányú nyírósorról fogadja a nem lyukasztott szilíciumacél lemezeket, a pontos vágási és laminálási sorrendben függőleges oszlopokba rakja, majd ezeket az oszlopokat egy erre a célra kialakított rakodószerkezetbe szállítja. Egy mozgó, vákuumos tapadókorongokkal ellátott szerelvény ezután kiválasztja az egyes laminátumokat, elhelyezi egy precíziós pályán, végül a magrajz követelményeinek megfelelően rétegenként egymásra rakja – mindezt az egyes lapok emberi kezelése nélkül. Ez a munkafolyamat kiküszöböli a kézi halmozás három elsődleges meghibásodási módját: a felületi kopást, az eltolódást és az inkonzisztens halmozási nyomást.
Mielőtt belemerülnénk a műszaki alrendszerekbe, érdemes megjegyezni, hogy Jiangsu Jingtianxia Electric Technology Co., Ltd. több mint 46 házon belüli műszaki szakembert és egy kiforrott termelési rendszert hoz erre a területre. A vállalat portfóliója – amely magában foglalja a transzformátormagokat, az intelligens rakodóberendezéseket, a keresztirányú vágógépeket és az automatizált logisztikát – biztosítja azt az ökoszisztémát, amelyben a LXD-260-2 offline transzformátormag rakodósor gyarapodik. Ez nem egy önálló gép, hanem egy csomópont egy teljesen digitalizált műhelyinfrastruktúrán belül, amely lehetővé teszi a valós idejű nyomon követést és az adaptív folyamatvezérlést.
1. Oszlop típusú anyagadagoló és szekvenáló modul
Meghatározás és elhelyezés: Ez a modul belépési pontként szolgál a LXD-260-2 offline transzformátormag rakodósor . Ellentétben a hagyományos rendszerekkel, amelyek előválogatott kötegekkel ellátott anyagtárolókon vagy kazettákon alapulnak, ez a berendezés olyan oszlop típusú mechanizmust használ, amely közvetlenül kapcsolódik a keresztirányú nyíróvonal kimenetéhez. A nem lyukasztott lapokat automatikusan továbbítják és függőleges oszlopokba állítják, megőrizve a pontos vágási sorrendet – ez kritikus követelmény a lépcsőzetes kialakításoknál.
Főbb funkcionális jellemzők: Az oszlopadagoló szervohajtású felvonókat tartalmaz, amelyek állandó lapfelszedési magasságot tartanak fenn, és kompenzálják az oszlopmagasság csökkenését a lapok elfogyasztásával. A puha érintkező hegyekkel ellátott vákuumos tapadókorongok megakadályozzák az élek sorjázását és a felületi karcolásokat. Az élvezérelt érzékelőkkel felszerelt, dedikált pozicionáló pálya biztosítja, hogy minden lap egy referencia élhez igazodjon az átvitel előtt. A rendszer a 0,18 mm és 0,35 mm közötti vastagságú és 260 mm-es szélességű lemezeket kezeli (innen a „260” jelölés), rétegenként ±0,1 mm halmozási pontossággal.
Tipikus alkalmazási forgatókönyvek: Ez a modul különösen előnyös nagy keverékű, kis volumenű gyártási környezetekben, ahol az alapvető kialakítások gyakran változnak. Mivel a rendszer közvetlenül a gyártás-végrehajtási rendszerből (MES) olvassa be a halmozási recepteket, képes váltani az E-magok, U-magok és még az aszimmetrikus háromfázisú magok között is fizikai váltás nélkül – csak a szoftverparaméterek módosítják.
Differenciált előnyök: A tárral adagolt rakodógépekkel összehasonlítva az oszlop típusú megközelítés szükségtelenné teszi az előzetes halmozást és a kézi átvitelt a vágás és a halmozás között, csökkentve a közbenső tárolást és a kapcsolódó kezelési károkat. Támogatja a folyamatos működést hosszabb műszakok esetén is, mivel a keresztirányú nyíróvonal valós időben képes az anyagot betáplálni.
Vállalati képesség integráció: Jiangsu Jingtianxia Electric Technology Co., Ltd. saját valós idejű megfigyelőszoftvert integrált ebbe a modulba, amely lehetővé teszi a kezelők számára, hogy egy központi műszerfalon keresztül vizualizálják a lapfogyasztást, a selejtezési arányokat és az adagolók beállítását.
- Főbb specifikációk: Lapszélesség 80-260mm, vastagság 0,18-0,35mm, halmozási sebesség akár 120 lap/perc.
- Beépített érzékelők: Kettős fotoelektromos élérzékelők és vákuumnyomás-átalakítók a hibák észleléséhez.
- Anyag kompatibilitás: Szemcseorientált szilícium acél (M-4-től M-6-ig) és nagy áteresztőképességű amorf ötvözetek.
2. Precíziós pozicionáló és igazító állomás
Meghatározás és elhelyezés: Miután a lapokat kiszedték az oszlopról, egy dedikált pozicionáló állomásra szállítják őket – ez a második kritikus alrendszer. LXD-260-2 offline transzformátormag rakodósor . Ez az állomás felelős a vákuumátvitel során fellépő kisebb szög- vagy transzlációs eltérések kijavításáért, biztosítva, hogy minden laminálás tökéletesen illeszkedjen a növekvő magköteghez.
Főbb funkcionális jellemzők: Az állomás kétfokozatú igazítási stratégiát alkalmaz. Először egy rugóterhelésű mechanikus ütközőkészlet gyengéden hozzányomja a lapot egy rögzített referenciasarokhoz. Másodszor, egy látással támogatott rendszer rögzíti a lap kontúrját, és összehasonlítja a névleges CAD-modelltel; Ha az eltérések meghaladják a 0,05 mm-t, a rendszer automatikus elutasítást indít el, mielőtt a lap elérné a halmozófejet. Ez a zárt hurkú visszacsatolás kritikus fontosságú a lépésközi mintázat fenntartásához, amely közvetlenül befolyásolja a mag mágneses tulajdonságait és az üresjárati veszteséget.
Tipikus alkalmazási forgatókönyvek: Ez az alrendszer nélkülözhetetlen a nagy teljesítményű transzformátormagokhoz (≥ 100 MVA), ahol még a mikron szintű eltolódás is hotspot kialakulásához és fokozott vibrációhoz vezet. Ugyanilyen értékes az elosztó transzformátorok számára, ahol a következetes hézagszabályozás csökkenti a hallható zajt, hogy megfeleljen a szigorú városi környezetvédelmi előírásoknak.
Differenciált előnyök: Míg sok konkurens offline targonca kizárólag a mechanikus előigazításra támaszkodik, az LXD-260-2 olyan látóhurkot tartalmaz, amely aktívan korrigálja a nyírási sorja eltéréseit és a lap görbületét – ez a két gyakori hiba, amelyet a kézi kezelés nem tud kompenzálni. Ez négyszögletűbb magot eredményez, szorosabb lépcsős kötésekkel, közvetlenül csökkentve a gerjesztőáramot.
Vállalati képesség integráció: A látásalgoritmusokat házon belül fejlesztette ki a K+F csapata Jiangsu Jingtianxia Electric Technology Co., Ltd. , kihasználva Ázsia és Európa területi létesítményeiből gyűjtött laminálási hibák kiterjedt adatbázisát.
| Paraméter | Oszlopadagoló modul | Helymeghatározó állomás | Rakodófej szerelvény |
| Pozícionálási pontosság (mm) | ±0,3 (lapfelszedő) | ±0,05 (a látás leáll) | ±0,08 (verem felépítése) |
| Sebesség (lap/perc) | 130-ig | 125-ig | 115-ig |
| Érzékelő típusa | Fotoelektromos vákuummérő | CCD látás mechanikus ütközők | Lézeres távolsági erő visszacsatolás |
| Elutasítási arány (%) | ≤ 0,5 | ≤ 0,2 | ≤ 0,3 |
3. Mozgó halmozási mechanizmus vákuum-véghajtóművel
Meghatározás és elhelyezés: Ez az utolsó és leginkább látható modul a LXD-260-2 offline transzformátormag rakodósor . Egy többzónás vákuumszívófejjel ellátott portál stílusú mozgó kocsiból áll, amely a pozicionáló állomásról felveszi az igazított lapot, és a magrajz által meghatározott rétegsorrend szerint (pl. váltakozó járom- és lábmintázatok háromfázisú magoknál) a növekvő magkötegre helyezi.
Főbb funkcionális jellemzők: A rakodófej független vákuumzónákat tartalmaz, amelyek szelektíven aktiválhatók a különböző laminálási geometriák – középső lábak, külső lábak és jármák – kezelésére a szerszámok megváltoztatása nélkül. A lézeres távolságérzékelő folyamatosan méri a köteg aktuális magasságát, és úgy állítja be a Z-tengely megközelítését, hogy állandó távolságot tartson fenn a tapadókorong és a felső lap között, megelőzve az ütközési sérüléseket. Az integrált erőérzékelő rendszer biztosítja, hogy az elhelyezési nyomás laponként 5–10 N tartományban maradjon, elkerülve a maradék feszültséget, amely rontaná a mag mágneses tartományának szerkezetét.
Tipikus alkalmazási forgatókönyvek: Ez a modul ideális akár 6 méter hosszú és 3 méter széles, egymásra rakott transzformátormagok előállítására, amelyek lefedik az olajos és száraz típusú transzformátorokat egyaránt. Használják a reaktormagokhoz is, ahol változó légrésekre van szükség – a rendszer automatikusan nem mágneses távtartókat tud beilleszteni bizonyos rétegek közé.
Differenciált előnyök: Ellentétben a robotkaros targoncákkal, amelyek gyakran küzdenek nehéz járomlapokkal, az LXD-260-2 merev portálokat használ kettős lineáris motorral, amely nagyobb merevséget és gyorsabb gyorsulást biztosít. Ez rövidebb ciklusidőt jelent nagy lapok esetén (≈ 4 másodperc rétegenként), miközben megőrzi a milliméter alatti elhelyezés ismételhetőségét. Ezenkívül a rendszer offline jellege lehetővé teszi, hogy a rakodófej aszinkron módon működjön a vágósortól, leválasztva a gyártási sebességeket és lehetővé téve a pufferkezelést.
Vállalati képesség integráció: Jiangsu Jingtianxia Electric Technology Co., Ltd. prediktív karbantartási funkciókkal látja el ezt a modult – a rendszer naplózza a motoráramra, a vákuumnyomásra és az elhelyezési erőre vonatkozó adatokat, amelyek elemzése a tapadókorongok és a vezetősín-csapágyak kopásának előrejelzésére szolgál, minimalizálva a nem tervezett állásidőt.
- Lépésről lépésre halmozási sorrend: Recept letöltése → oszlopadagolás → egylapos felszedés → élpozicionálás → látásellenőrzés → vákuumátvitel → Z-tengely lágy landolás → nyomásellenőrzés → következő réteg.
- Adaptív rétegvezérlés: A rendszer automatikusan alkalmazkodik a lapvastagság változásaihoz úgy, hogy minden 50 réteg után újraszámolja a köteg magasságát.
- A verem végének jelzése: Amint a mag eléri a kívánt rétegszámot, a rendszer elindít egy szállítószalagot, amely a kész köteget a szalagozó állomásra mozgatja.
4. Integrált vezérlő és adatkezelő rendszer
Míg a három mechanikus modul a fizikai halmozást hajtja végre, addig az intelligencia a LXD-260-2 offline transzformátormag rakodósor a Siemens-alapú PLC-ben és a szabadalmaztatott HMI szoftverben található. Ez a vezérlőréteg kezeli a recepttárolást (akár 1000 magterv), nyomon követi az egyes lapok eredetét a nyíróvonaltól, és részletes gyártási naplót készít a minőség nyomon követhetősége érdekében. A termelés ütemezéséhez és a készletkezeléshez is kapcsolódik az ügyfél ERP rendszeréhez.
Ez a digitális integráció kulcsfontosságú megkülönböztető tényező: a rendszer automatikusan újrasorolja a rétegeket, ha egy hibás lapot elutasítanak, így biztosítva, hogy a végső mag mindig megfeleljen a szükséges laminálási számnak és lépésközi mintának. A távoli diagnosztika biztonságos átjárón keresztül engedélyezett, ami lehetővé teszi Jiangsu Jingtianxia Electric Technology Co., Ltd. támogató mérnökök, hogy helyszíni látogatások nélkül segítsenek a hibaelhárításban – ez a szolgáltatás a tengerentúli ügyfelek által nagyra értékelt.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Cím
No.3 Park, Jiangcun falu, Liangxu város, Jiangyan kerület, Taizhou város, Jiangsu tartomány, Kína


Szerzői jog © Jiangsu Jingtianxia Electric Technology Co., Ltd. Minden jog fenntartva. LXD-260-2 Offline transzformátor magra rakható sor Szállító