
Miért nélkülözhetetlenek a keményfém nyírópengék a magas szilíciumtartalmú GO acélfeldolgozáshoz?
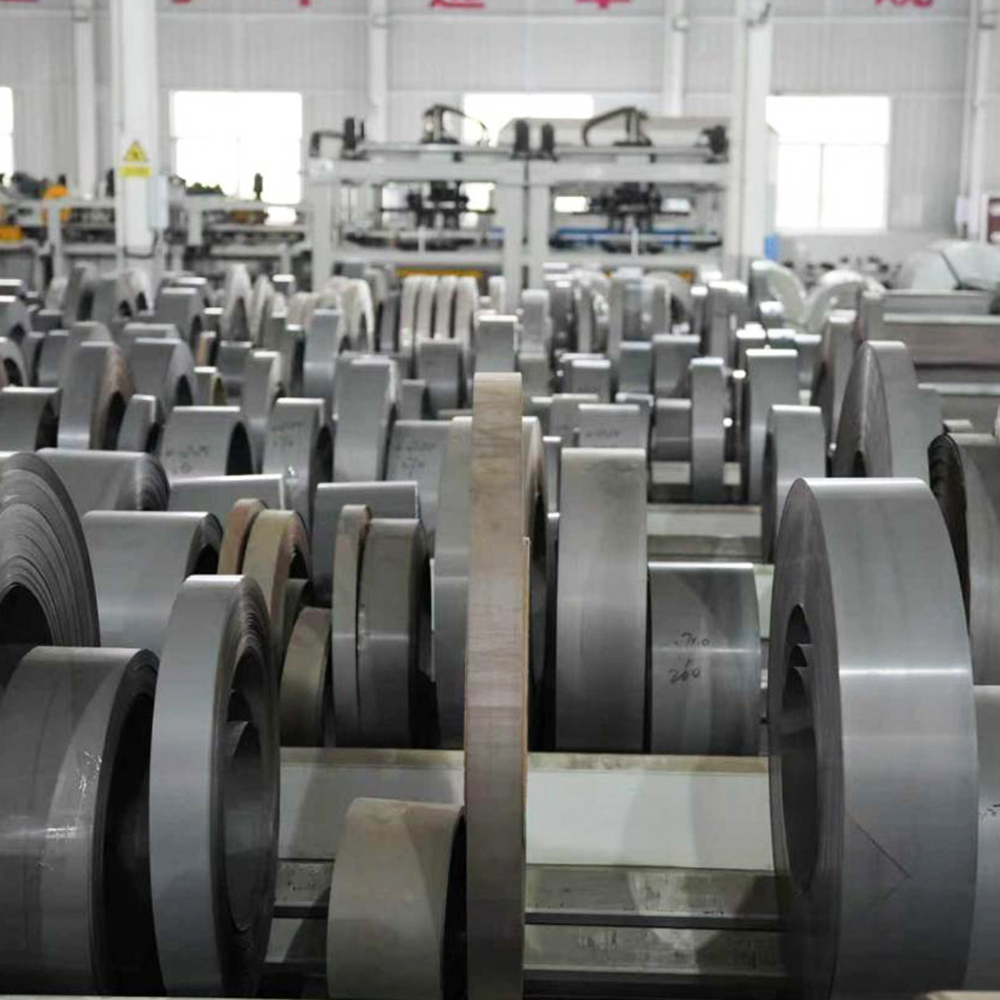
A szemcse-orientált elektromos acél a transzformátormag-gyártás gerince, és nincs olyan minőség, amely nagyobb igényeket támaszt a magas szilíciumtartalmú szemcse-orientált acélnál. Kiváló mágneses tulajdonságainak ára van: ugyanaz a szilíciumtartalom, amely csökkenti a magveszteséget, koptatóvá, keménnyé és nehezen nyírhatóvá teszi az anyagot. A keményfém nyírópengék éppen ezért váltak iparági szabványokká. Olyan kopásállóságot, élstabilitást és vágási pontosságot biztosítanak, amelyet a magas szilíciumszemcse-orientált acél megkövetel, védve a termékminőséget és a gyártási gazdaságosságot.
A magas szilíciumtartalmú szemcse-orientált acél megértése
A magas szilíciumtartalmú szemcse-orientált acél, más néven szemcse-orientált elektromos acél, jellemzően 2,9-3,5 tömeg% szilíciumot tartalmaz. A szilícium hozzáadása növeli az elektromos ellenállást, ami jelentősen csökkenti az örvényáram-veszteséget a transzformátormagokban. A szabályozott hengerlési és lágyítási folyamat Goss textúrát hoz létre, a kristályszemcséket a hengerlési irányba igazítva a mágneses fluxus vezetése optimalizálása érdekében.
A transzformátorgyártók erre az anyagra támaszkodnak olyan magok kialakításában, amelyek minimalizálják az üresjárati veszteségeket, és megbízhatóan működnek nagy fluxussűrűség mellett. Széles körben használják teljesítménytranszformátorokban, elosztó transzformátorokban és nagy generátor állórészekben, ahol a mágneses hatásfok közvetlenül működési megtakarítást jelent. Ugyanakkor ugyanazok a metallurgiai jellemzők, amelyek ezt az acélt mágnesesen hatékonysá teszik, komoly kihívásokat is jelentenek a forgácsolószerszámok számára.
A kompromisszum: A magasabb szilíciumtartalom javítja a mágneses teljesítményt, de növeli a keménységet és a ridegséget, így az acél jelentősen nehezebben nyírható, mint a hagyományos alacsony szén-dioxid-kibocsátású acél.
Miért küzdenek a szabványos pengék a szilikon acéllal?
A hagyományos nyírókések, amelyek jellemzően gyorsacélból vagy szerszámacélból készülnek, gyorsan elkopnak a nagy szilíciumtartalmú szemcse-orientált acél feldolgozásakor. Három tényező gyorsítja fel a penge leépülését:
- Csiszoló oxid bevonat: Az acélfelületre felvitt szigetelőbevonat erősen koptató hatású, és csiszolópapírként viselkedik a penge élén.
- Munkaedzés: Maga a nyírási folyamat megkeményíti a vágási zónát, ami fokozatosan nehezíti a későbbi vágásokat.
- Magas anyagkeménység: A normál szénacélnál jóval magasabb keménységi értékeknél a szilícium acél gyorsabb éllekerekítést és mikroforgácsolást okoz.
Mivel a penge eltompul, nem tudja tisztán megtörni az anyagot. Ehelyett megnyújtja, majd eltépi a lapot, és kifejezett sorja keletkezik a vágott él mentén. Ez az a pont, ahol a keményfém nyírókések megváltoztatják az egész folyamat gazdaságosságát és minőségét.
| Teljesítménytényező | Nagy sebességű acél penge | Keményfém nyírókés |
|---|---|---|
| Keménység | 63-67 HRC | 85-94 HRA |
| Kopásállóság | Mérsékelt | Kiváló |
| Élstabilitás | Fair | Felsőbbrendű |
| Újraköszörülési intervallum | Rövid | 3-5-ször hosszabb |
| Sorja szabályozás | Gyorsan lebomlik | Következetes |
A keményfém nyírópengék fő előnyei
A keményfém pengék az extrém keménységet és a kellő szívósságot egyesítik, hogy elviseljék a nagy ütésű nyíróerőket. A cementált karbid mátrix számos speciális előnnyel jár a magas szilíciumtartalmú szemcsés acélfeldolgozáshoz:
- Meghosszabbított élettartam az újraköszörülések között
- Következetes élgeometria hosszú gyártási ciklusokon keresztül
- Tiszta törés minimális sorjával és mikrorepedéssel
- Nagyobb nyírási sebesség túlzott hőképződés nélkül
Ellentétben a szerszámacéllal, amely magas hőmérsékleten meglágyul, a keményfém megőrzi keménységét az igényes termikus és mechanikai terhelések mellett is. Bár a keményfém penge kezdeti beszerzési költsége meghaladja a gyorsacél pengéét, a vágásonkénti költség lényegesen alacsonyabb. Kevesebb pengecsere kevesebb állásidőt, kevesebb selejtezést és alacsonyabb munkaköltséget jelent a szerszámcsere során.
Hogyan befolyásolja a vágás minősége a transzformátor mag teljesítményét
A sorja magassága és az él minősége közvetlenül meghatározza, hogy egy transzformátormag teljesíti-e a mágneses veszteségre vonatkozó célokat. A túlzott sorja elektromos érintkezést hoz létre a szomszédos laminálások között, lehetővé téve a rétegek közötti áramok áramlását és növelve az örvényáram-veszteséget. A keményfém pengék tiszta, négyzet alakú nyírófelületet eredményeznek, a sorjamagasságot az elfogadható küszöbérték alatt tartják, és megőrzik a szigetelést a laminálások között.
A precíziósan vágott lapok a halmozási tényezőt is javítják. A sima, lapos élek lehetővé teszik, hogy a laminátumok szorosan egymás mellett üljenek, növelve a mag effektív keresztmetszeti területét, és csökkentve a kívánt fluxus-keresztmetszet eléréséhez szükséges lapok számát.
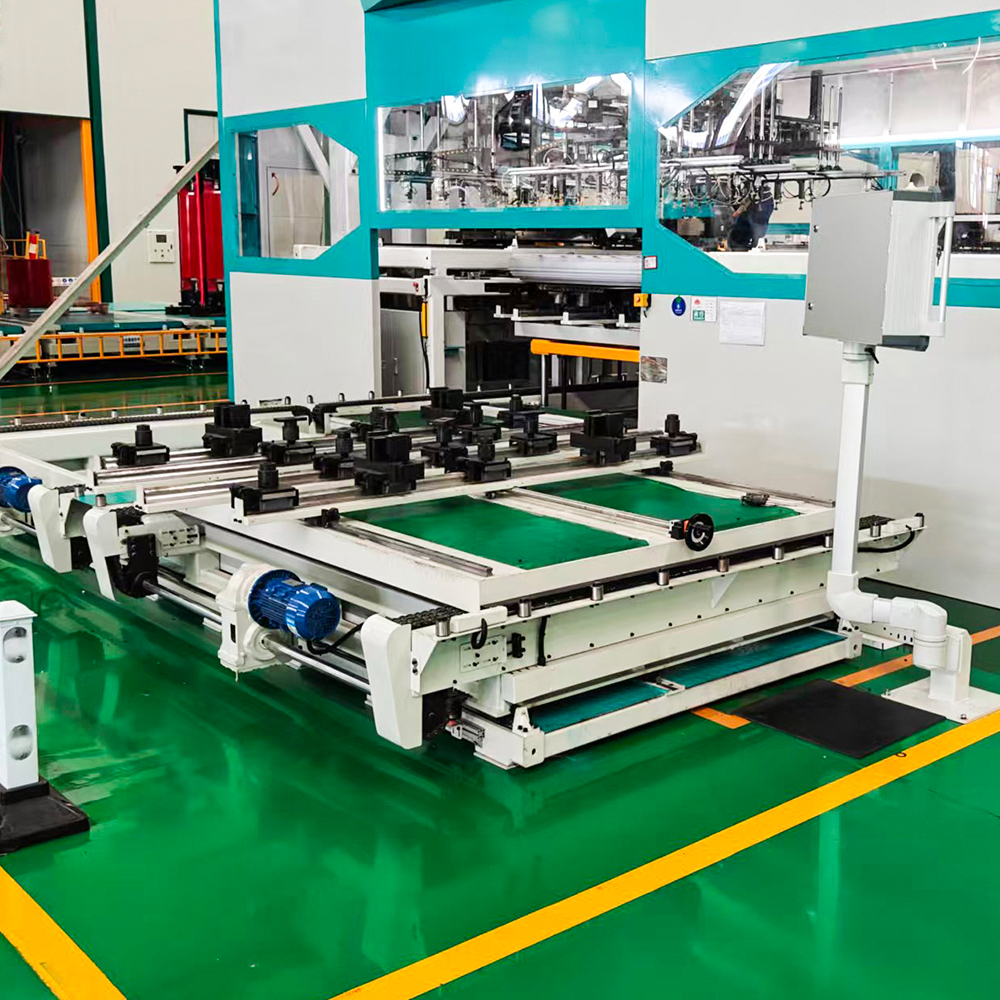
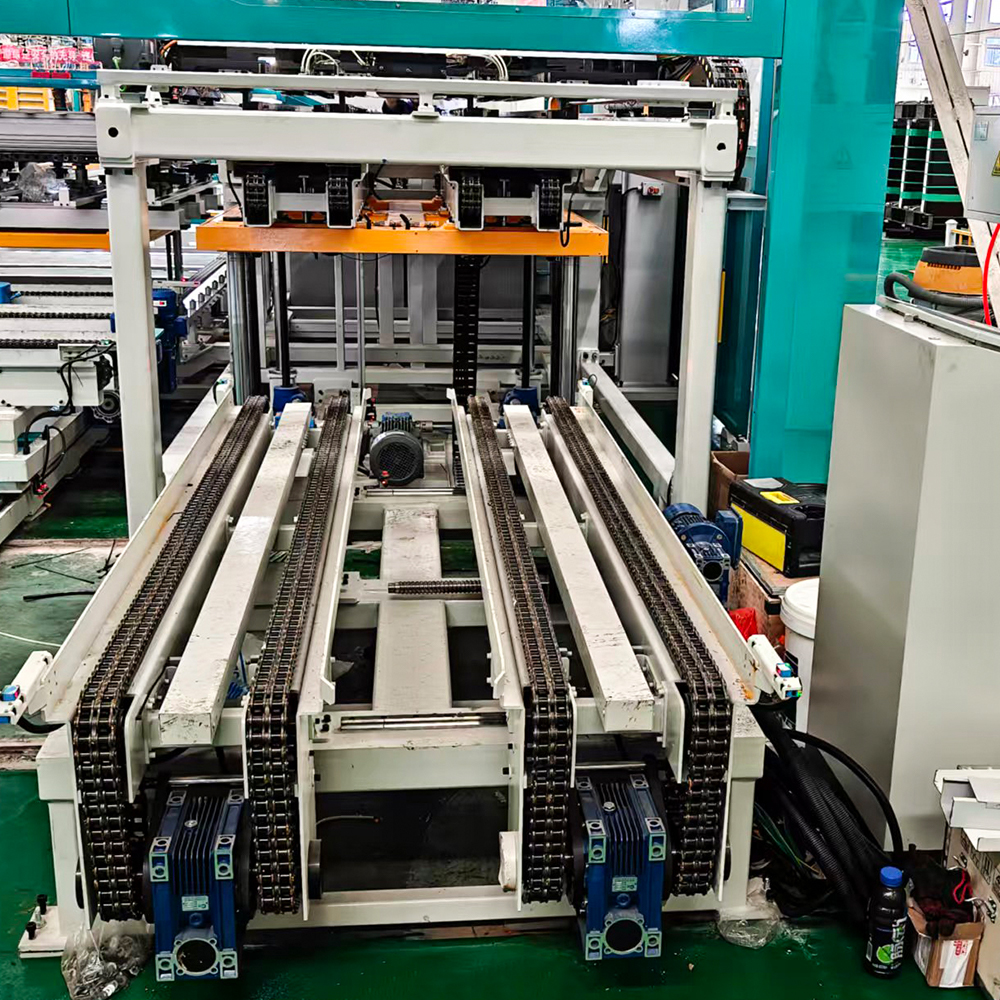
 ZXD-440 automatikus soros transzformátor magra rakható gyártósor Ez a vezeték közvetlenül kapcsolódik a keresztirányú nyíróvezetékhez, lehetővé téve az egyidejű nyírást és egymásra rakást kézi kezelés nélkül. Konzisztens méretpontosságot biztosít a laminálás során, ami kritikus fontosságú a későbbi automatikus halmozási műveleteknél. Termék megtekintése →
A későbbi berendezések, mint például az automatikus magberakó sorok, a bejövő lapok méretkonzisztenciájától függenek. Az akár néhány mikronnyit is sodródó penge progresszív egymásra rakási hibákat okoz, amelyek több ezer laminálás során megsokszorozódnak.
Keményfém pengék modern szilikon acél vágási vonalakban
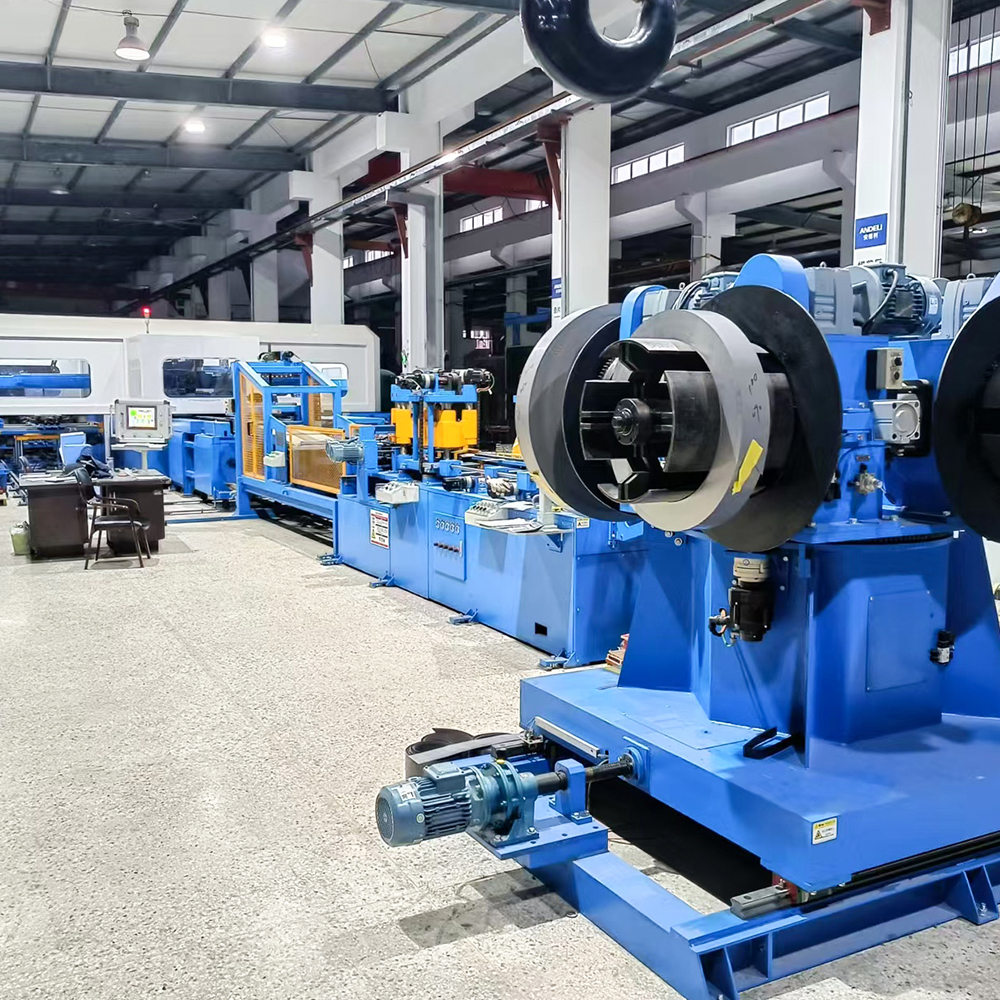
A kortárs szilíciumacél feldolgozás nagy sebességű vágási vonalakon alapul, amelyek egyetlen folyamatos áramlásban integrálják a letekercselést, szintezést, nyírást és egymásra rakást. Ezek a vezetékek nagy áteresztőképességgel működnek, és minden lapátcsere leállást kényszerít ki. A keményfém nyírópengék csökkentik a karbantartási leállásokat, és stabilan tartják a pontosságot, így elengedhetetlenek az automatizált gyártási környezetekben.
Gyártók, mint például a Jiangsu Jingtianxia Electric Technology, a szolgáltató szilícium acél hosszra vágott vonalak , alakítsák ki nyíróállomásaikat a keményfém szerszámozás képességei köré. A HJDZ440 szilíciumacél vágási vonal például úgy lett kialakítva, hogy hosszú tételeknél szigorú mérettűréseket tartson fenn, pontosan olyan üzemi körülmények között, ahol a keményfém pengék kiválóak.
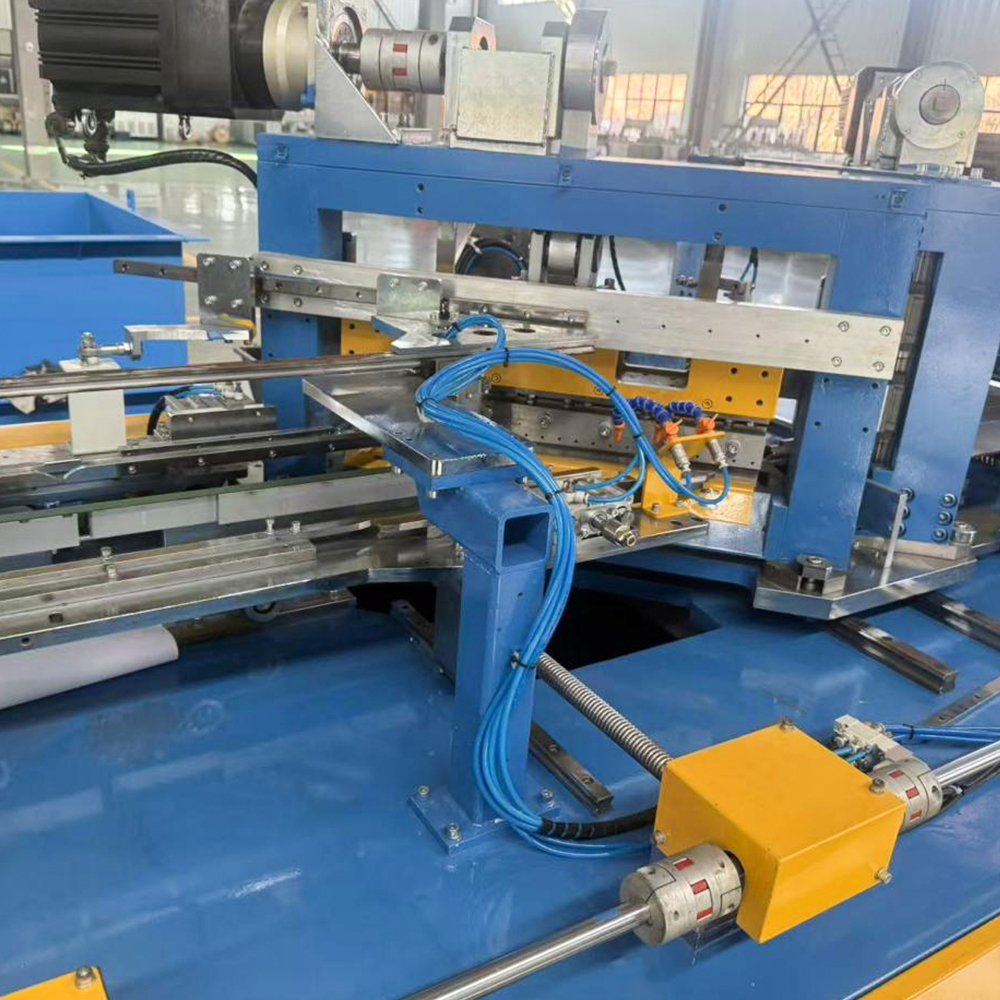
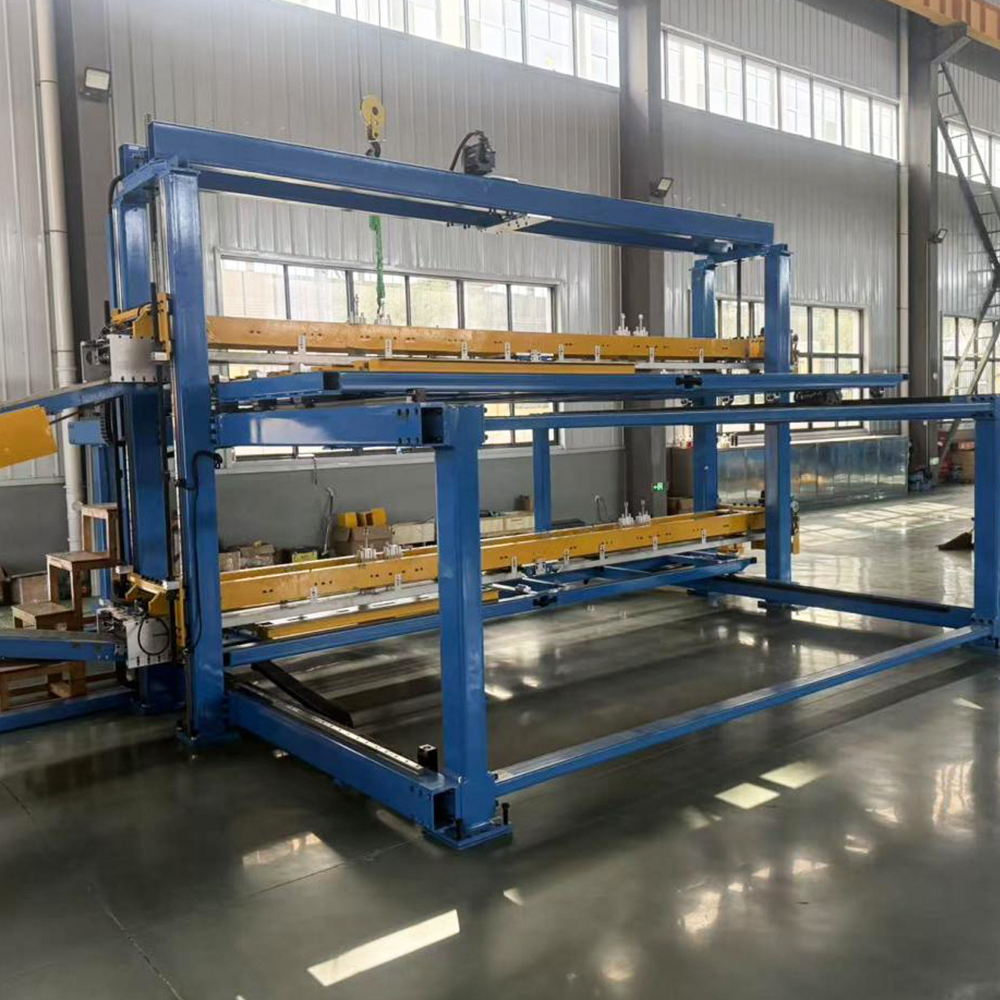 HJ-DZ-440 szilikon acél vágási vonal Nagy pontosságú nyírósor Siemens szervovezérléssel és keményfém szerszámokkal, ±0,2 mm-es vágási pontossággal. Támogatja mind az offline, mind az in-line halmozást, így alkalmas hosszú sorozatú gyártásra, ahol elengedhetetlen az élminőség és az ismételhetőség. Termék megtekintése →
A keskenyebb szalagszélességekkel vagy a könnyebb nyomtávú tartományokkal végzett műveleteknél a HJDZ300 szilíciumacél nyírósor ugyanolyan hangsúlyt fektet az élminőségre és az ismételhetőségre, és ismét a keményfém nyírókésekre támaszkodik az egyenletes eredmények elérése érdekében.
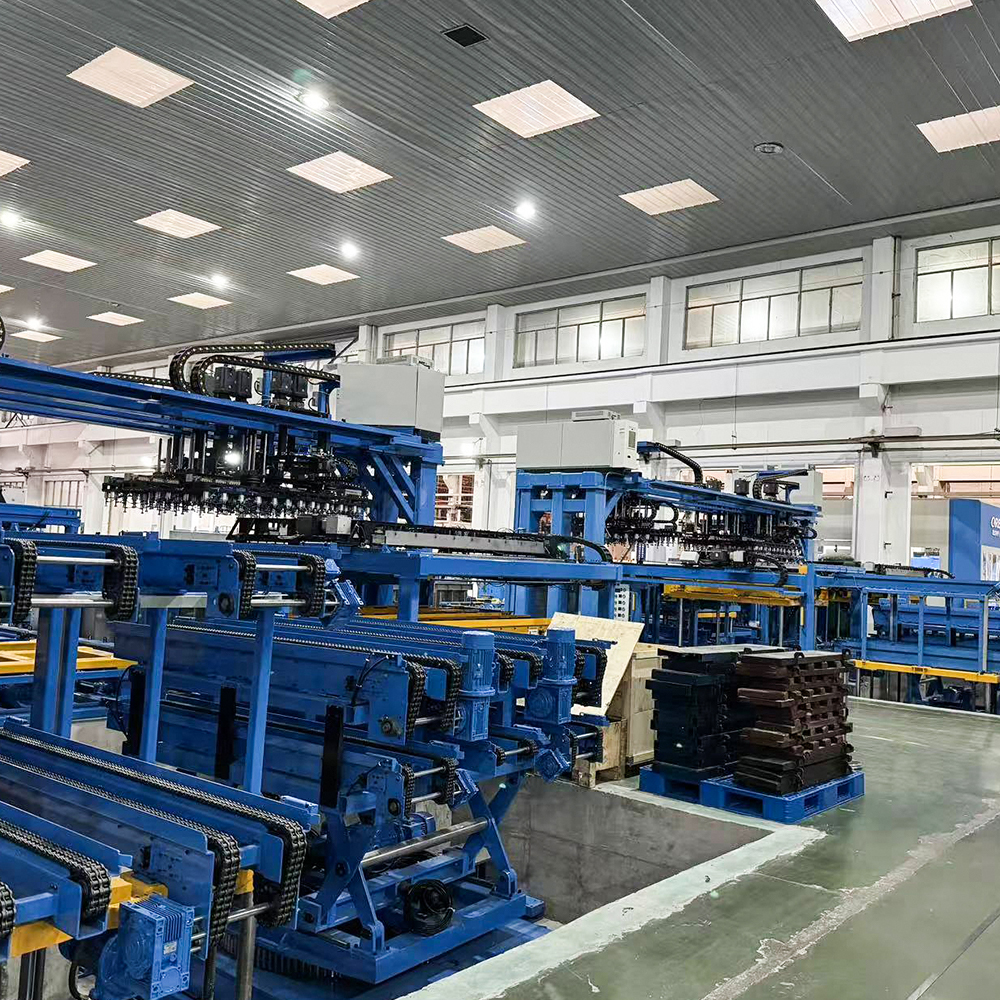 HJ-DZ-300 szilikon acél nyírósor Kompakt nyírósor kis és közepes transzformátorgyártók számára, 300 mm-es megmunkálási szélességig. Ugyanolyan pontosságot kínál, mint a nagyobb modellek, szervo-meghajtású pontossággal és alacsony zajszinttel, így ideális többfajta, kis szériás gyártáshoz. Termék megtekintése →
A megfelelő keményfém minőség és geometria kiválasztása
Nem minden keményfém penge működik egyformán. A magas szilíciumtartalmú szemcse-orientált acél hatékony megmunkálása a minőségnek és a geometriának az adott vonalparaméterekhez való illeszkedésétől függ.
Keményfém minőség
A magasabb kobalttartalom növeli a szívósságot, de csökkenti a keménységet; az alacsonyabb kobalttartalom javítja a kopásállóságot, de növeli a ridegséget. A legtöbb szilíciumacél nyíróalkalmazás 6% és 15% közötti kobalttartalmú minőségeket használ, amelyek egyensúlyban tartják az ütésállóságot az él élettartamával.
A penge geometriája
- A gereblye és a hézagszögek szabályozzák a feszültségeloszlást nyírás közben.
- A stabil vágóél szabályozott élezési sugárral megakadályozza a forgácsolást az első érintkezésnél.
- Az elegendő hátrés csökkenti a súrlódást a penge és a lecsupaszított lemez között.
A penge élettartamának maximalizálása a karbantartással
A rendszeres ellenőrzés és az időben történő újraköszörülés optimális állapotban tartja a keményfém nyírókéseket. A pengéket újra kell csiszolni, mielőtt az éltörés láthatóvá válna, mert a rejtett mikroforgácsolás felgyorsítja a további sérüléseket. A precíziós csiszolóberendezések és a képzett kezelők elengedhetetlenek az eredeti vágási geometria visszaállításához anélkül, hogy köszörülési égési sérüléseket okoznának.
A kenés és a szorítónyomaték szintén befolyásolja a fűrészlap stabilitását, ezért a kezelőknek minden egyes nyíróvonalra be kell tartaniuk a gép gyártójának előírásait. A tartalék pengekészlet készenlétben tartása csökkenti a vészhelyzeti állásidőt, és az ütemezett újraköszörülést a gyártástervezés rutin részévé teszi.
Gyakran Ismételt Kérdések
1. kérdés: Milyen gyakran kell újracsiszolni a keményfém nyírókéseket?
Az újraköszörülési intervallum az anyag minőségétől, a szalag vastagságától, a nyírási sebességtől és a fűrészlap minőségétől függ. A nagy szilíciumtartalmú szemcse-orientált acélok esetében normál gyártási körülmények között a keményfém pengék általában három-ötször hosszabb ideig tartanak, mint a gyorsacél pengék, általában több héttől hónapokig terjedő folyamatos működési időközökkel.
2. kérdés: A keményfém pengék minden szilíciumos acélt képesek kezelni?
Igen, megfelelő minőségválasztással és élgeometriával a keményfém pengék képesek nyírni a szemcseorientált, magas szilíciumtartalmú és még félig feldolgozott elektromos acélokat is. Az optimális keményfém minőség azonban az anyag keménységétől és a bevonat típusától függően változhat.
3. kérdés: Miért jelennek meg sorja még keményfém pengék esetén is?
Sorja képződése fordulhat elő, ha a fűrészlaphézag nem megfelelő, a fűrészlapvédő elhasználódott, vagy a laptartó rosszul van beállítva. A keményfém pengék csökkentik a sorja gyakoriságát, de nem tudják kompenzálni a nyírógép mechanikai eltolódását. A teljes nyíróállomás rendszeres karbantartása továbbra is létfontosságú.
A magas szilícium szemcse-orientált acélfeldolgozás nem hagy teret a kompromisszumoknak. Az anyag kiemelkedő mágneses teljesítménye rendkívüli követelményeket támaszt a vágószerszámokkal szemben, és csak a keményfém nyírókések biztosítják folyamatosan a modern transzformátormaggyártás által megkövetelt élstabilitást, kopásállóságot és sorjamentes vágást. Az evolúció továbbfejlesztett intelligens feldolgozó berendezések továbbra is erősíti ezt a precíziós megközelítést, és az automatizált maggyártást kutató gyártók számára a penge anyagának megválasztása nem kisebb fogyasztási döntés, hanem stratégiai tényező, amely meghatározza a mag minőségét, a gyártási időt és a hosszú távú működési költségeket.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Cím
No.3 Park, Jiangcun falu, Liangxu város, Jiangyan kerület, Taizhou város, Jiangsu tartomány, Kína


Szerzői jog © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing