
Hogyan szünteti meg a ZXD-440 soron belüli kötegelő sor az emberi hibákat a transzformátormagokban
A nagy teljesítménytranszformátor magok több ezer vékony szilícium acél laminátumból épülnek fel. Minden laminálást szigorú tűréshatárokig kell vágni, elhelyezni és össze kell szerelni, mert az egyetlen lapon jelentéktelennek tűnő eltérés gyorsan összeáll a teljes kötegben. A hagyományos műhelyekben a magok egymásra rakása a képzett kezelők kezén és szemén múlott. Mindazonáltal bármilyen tapasztalt is a csapat, a kézi kezelés mérhető eltéréseket hoz a beállításban, a csuklóhelyzetben és az anyagállapotban.
A ZXD-440 automata, soros transzformátor magra rakható gyártósort úgy tervezték, hogy pontosan ezeket az eltéréseket kiküszöbölje. Ahelyett, hogy egyszerűen felgyorsítaná a kezelőt, eltávolítja a kezelőt azokról a pontokról, ahol a pontosság a legfontosabb. Ez a cikk elmagyarázza, hol lép be az emberi hiba a halmozási folyamatba, hogyan ellensúlyozza a ZXD-440 az egyes meghibásodási módokat, és mit jelent ez a nagy teljesítménytranszformátormagok gyártói számára.
Ahol az emberi hiba behatol a maghalmozásba
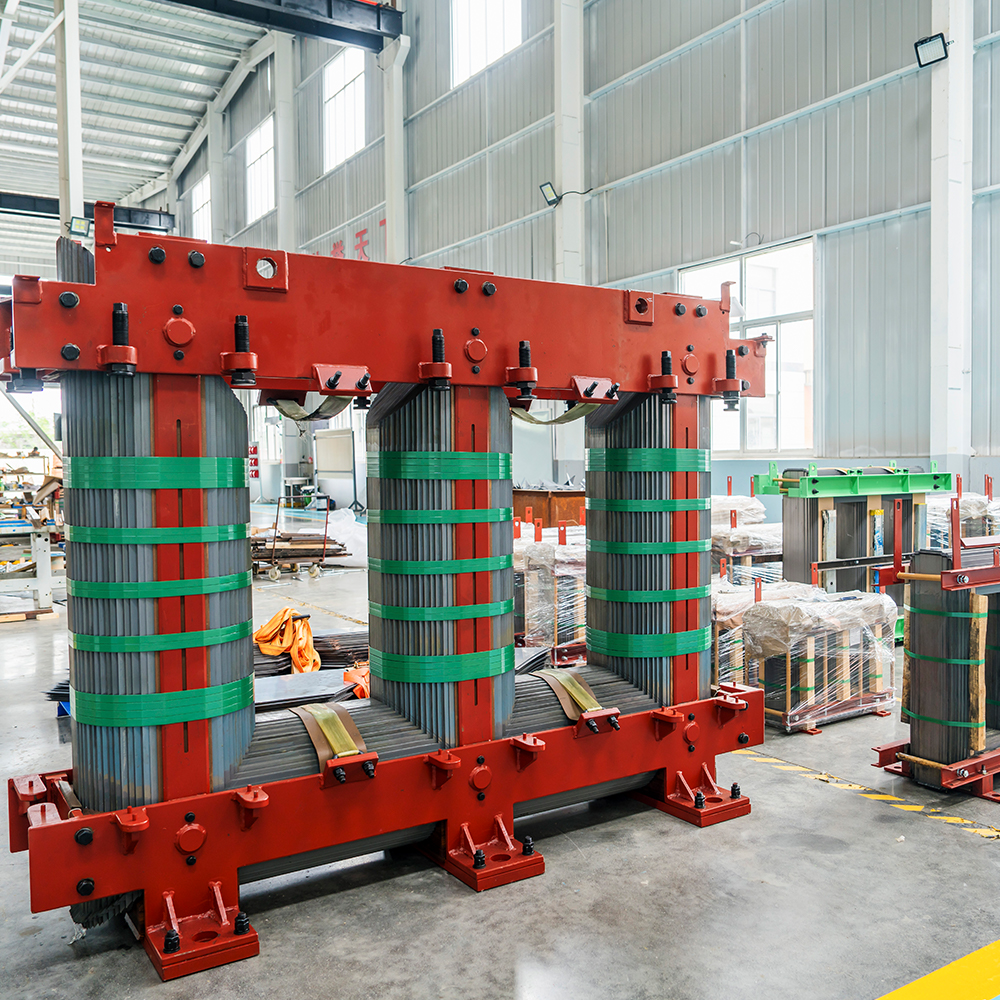
A transzformátormag laminálásának egymásra rakása nem egyszerűen acéllemezek halmozása. A szigetelőbevonatnak sértetlennek kell maradnia, a tompahézagoknak és a lépcsős illesztéseknek pontos sorrendet kell követniük, és a végső magméreteknek szűk tűréshatárokon belül kell lenniük. Egy nagy teljesítménytranszformátor magban a halmozási hibák gyakorlati következményei súlyosak.
- Megnövekedett magveszteségek: A rosszul beállított laminálás növeli az örvényáram-veszteséget, és helyi forró pontokat hoz létre, amelyek csökkentik a transzformátor hatékonyságát.
- Mechanikai sérülések: A kezelés megkarcolhatja vagy lekoptathatja a szigetelőbevonatot, ami rövidre zárja a szomszédos rétegelt rétegeket, és rontja a mágneses teljesítményt.
- Méreteltérés: Egy lapon lévő kis igazítási eltérés több ezer rétegben megsokszorozódik, és a kész magokat kiszoríthatja a specifikációból.
- Zaj és rezgés: A szabálytalan egymásra rakás megváltoztatja a mágneses áramkört, és növeli a hallható zajt és a mechanikai rezgéseket működés közben.
A nagy teljesítményű transzformátorok gyártói számára ezek a hibák nem pusztán kozmetikai jellegűek. Az a mag, amely a gyártósor végén meghiúsítja az elektromos tesztelést, kiterjedt átalakítást igényel, vagy súlyos esetekben teljes cserét igényel. A selejtezési költségek, az utómunkálati munka és a késedelmes szállítások mind közvetlenül a halmozási hibákból erednek, amelyeket a forrásnál meg lehetett volna előzni.
A cél nem az, hogy a mag összeszerelése után hibákat találjunk, hanem az, hogy a hibákat ellehetetlenítsük az összeszerelés során.
Hogyan távolítja el a ZXD-440 a kezelőtől függő eltéréseket
A ZXD-440 automatikus sorba rakodó sor minden kritikus lépésben helyettesíti a kézi döntést. Mérnöki megközelítése négy képességben foglalható össze.
1. Automatizált etetés és pozicionálás
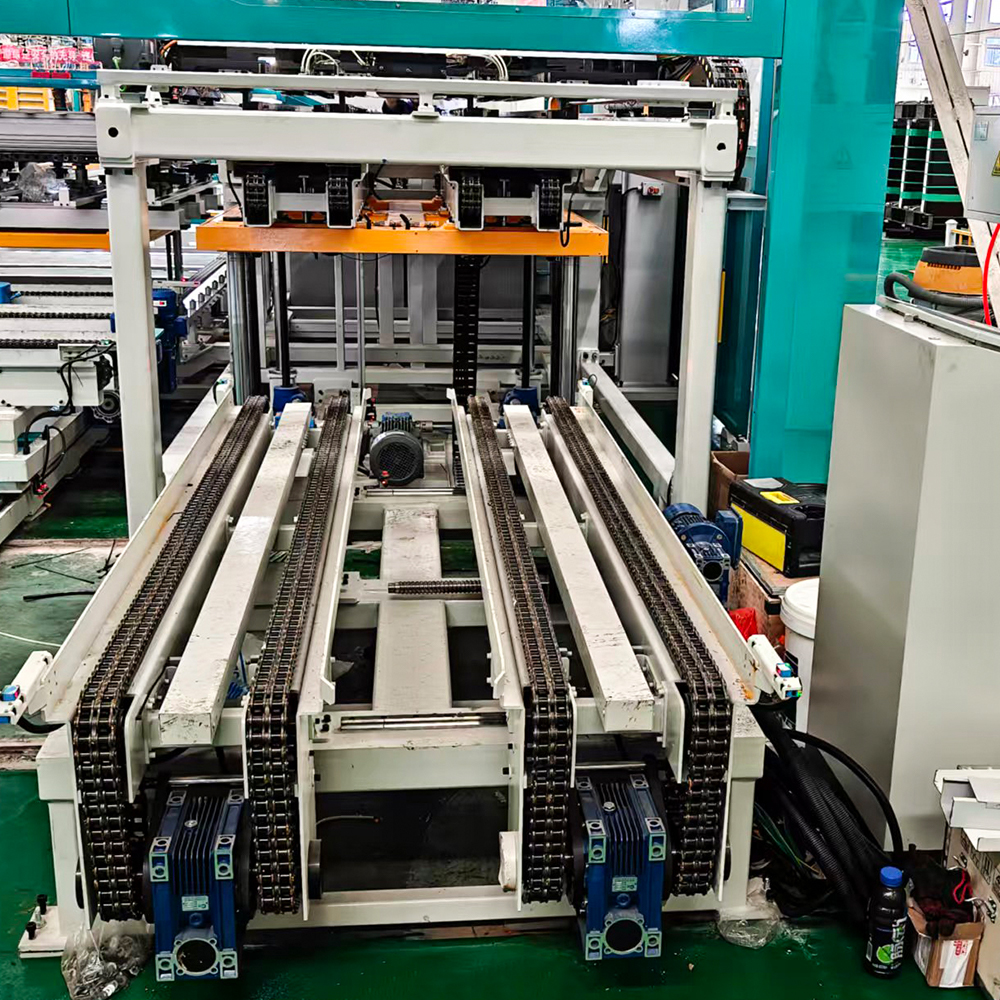
A rétegelt lemezek a ZXD-440-be az upstream vágási vonalból kerülnek be, és nem kézzel, hanem szervo-meghajtású vezetőkkel vannak igazítva. Minden lap egy ellenőrzött pozícióban kerül a kötegbe, így a kezelő mélységérzékelése és figyelme többé nem határozza meg az igazítás pontosságát. Az eredmény megismételhető elhelyezés az első laminálástól az utolsóig.
2. Valós idejű ellenőrzés automatikus elutasítással
A sor egy laminálás-ellenőrző szakaszt foglal magában, amely minden lapot ellenőrzi a méreteltérések, az élhibák és a felületi sérülések szempontjából, mielőtt az a kötegbe kerülne. Minden olyan laminálás, amely nem felel meg az ellenőrzésen, automatikusan egy külön tartályba kerül, megakadályozva, hogy a hibás anyag szennyezze a magot. Ez a folyamatos gyártási ellenőrzés helyettesíti a szemrevételezéses helyszíni ellenőrzéseket, amelyektől a kézi műveletek függenek.
3. Kényszerített lépcsős kör geometria
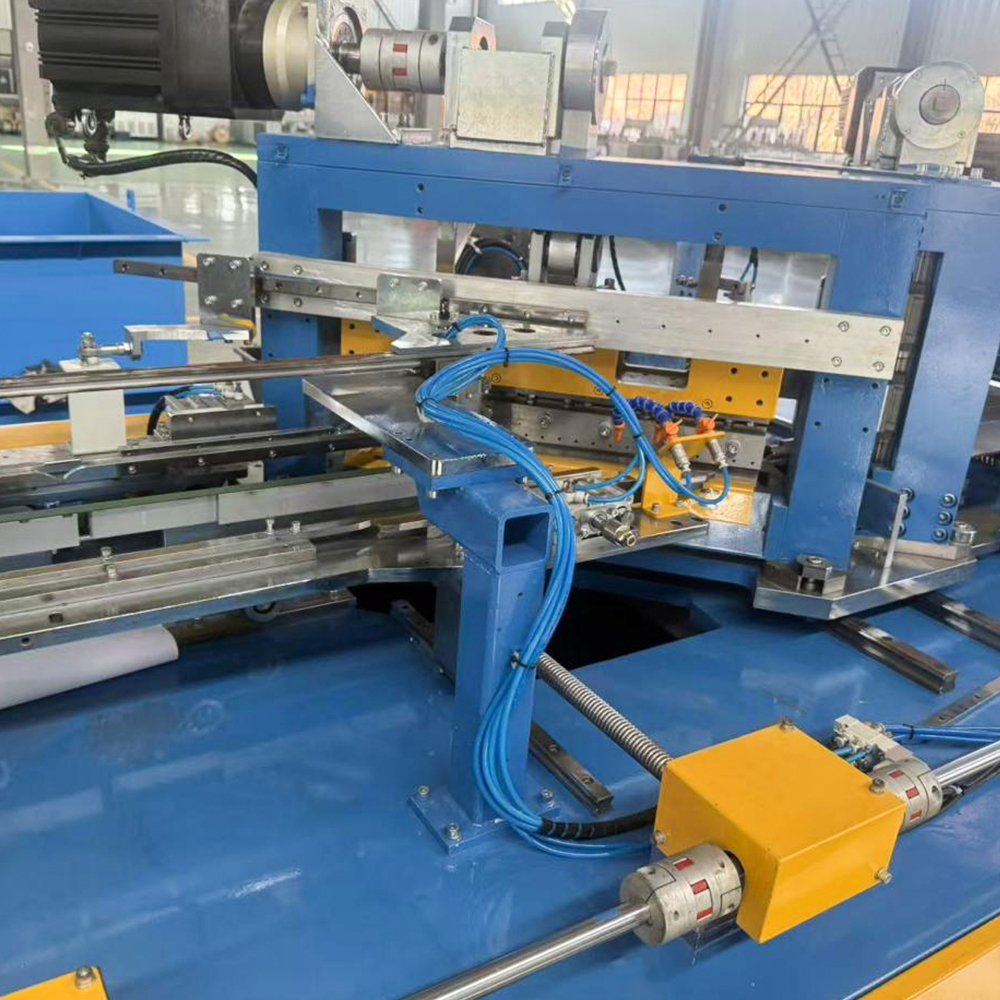
A lépcsős egymásra rakás az egyik leghatékonyabb módja a transzformátormagok mágneses veszteségének csökkentésének, de csak akkor, ha minden csatlakozás ugyanazt a mintát követi. A ZXD-440 mechanikusan kényszeríti ki a halmozási sorrendet, így a körpozíciók és a résméretek egyenletesek egyik rétegről a másikra. A kezelő fáradtsága, figyelemelterelése vagy megszokása által okozott változékonyság teljesen megszűnik.
4. Gyártási adatok és nyomon követhetőség
Mivel a teljes folyamat automatizált, a ZXD-440 papírmunka nélkül képes rögzíteni a halmozási paramétereket, az ellenőrzési eredményeket és a gyártási számokat. Ezek az adatok a minőségügyi mérnökök számára minden köteg láthatóságát biztosítják, és olyan ellenőrzési nyomvonalat hoznak létre, amelyet a kézi folyamatok nem tudnak biztosítani. Amikor a gyártónak bizonyítania kell a folyamatirányítást egy közüzemi ügyfél előtt, ez a nyilvántartás egyre fontosabb.
Az automatizálás nem csupán az emberi hibákat csökkenti; kiküszöböli azokat a feltételeket, amelyek között az emberi hiba előfordul.
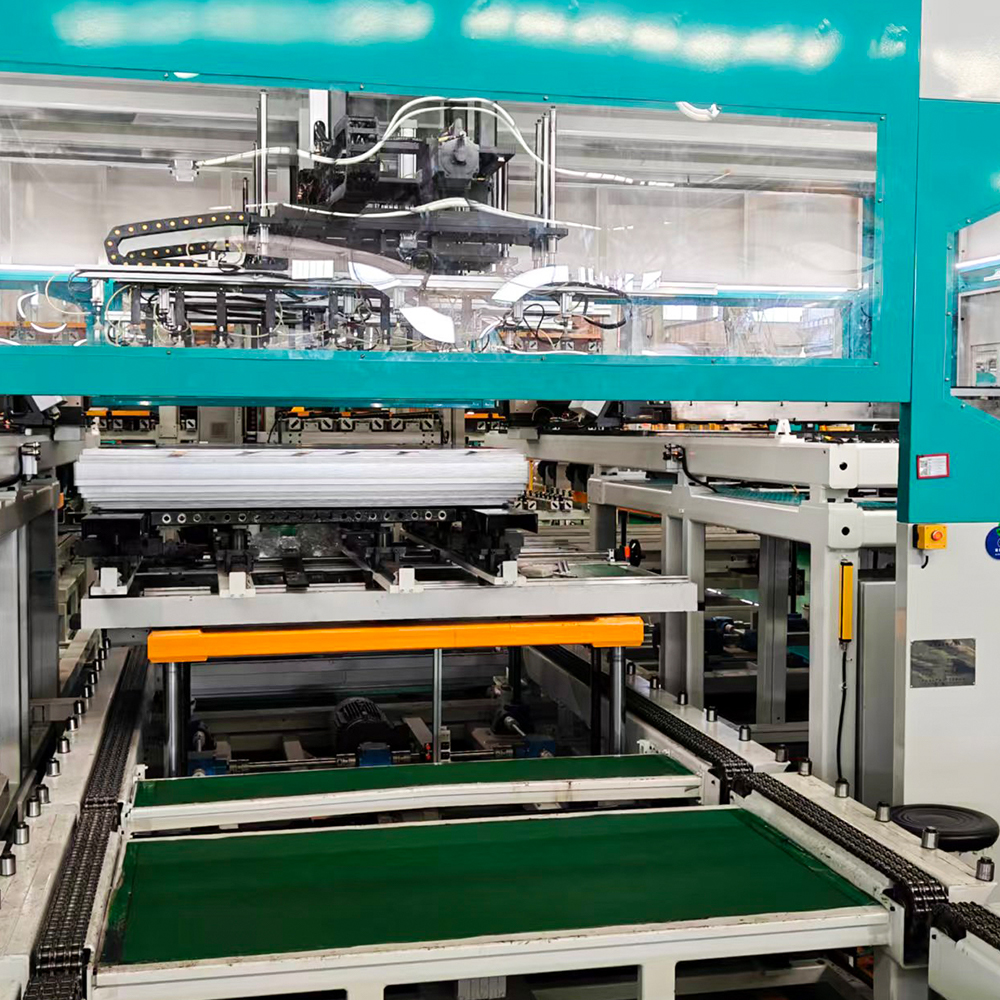
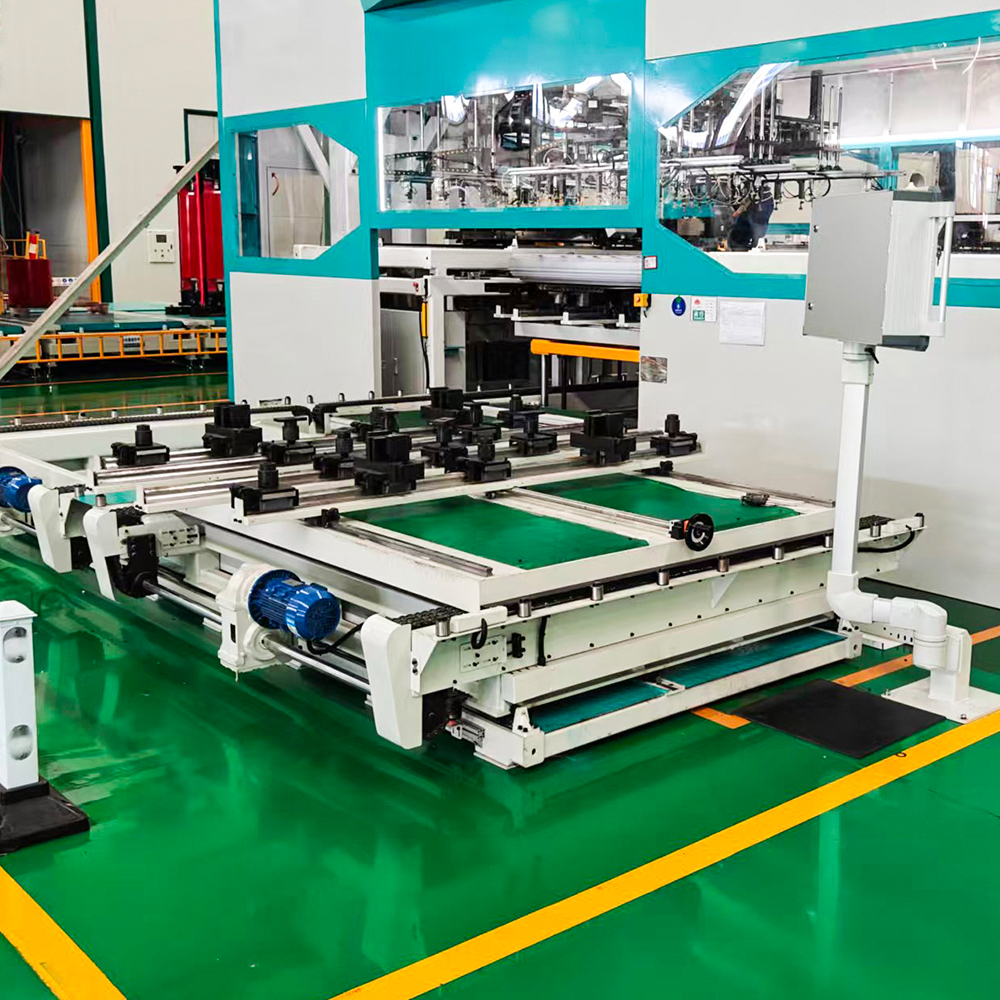
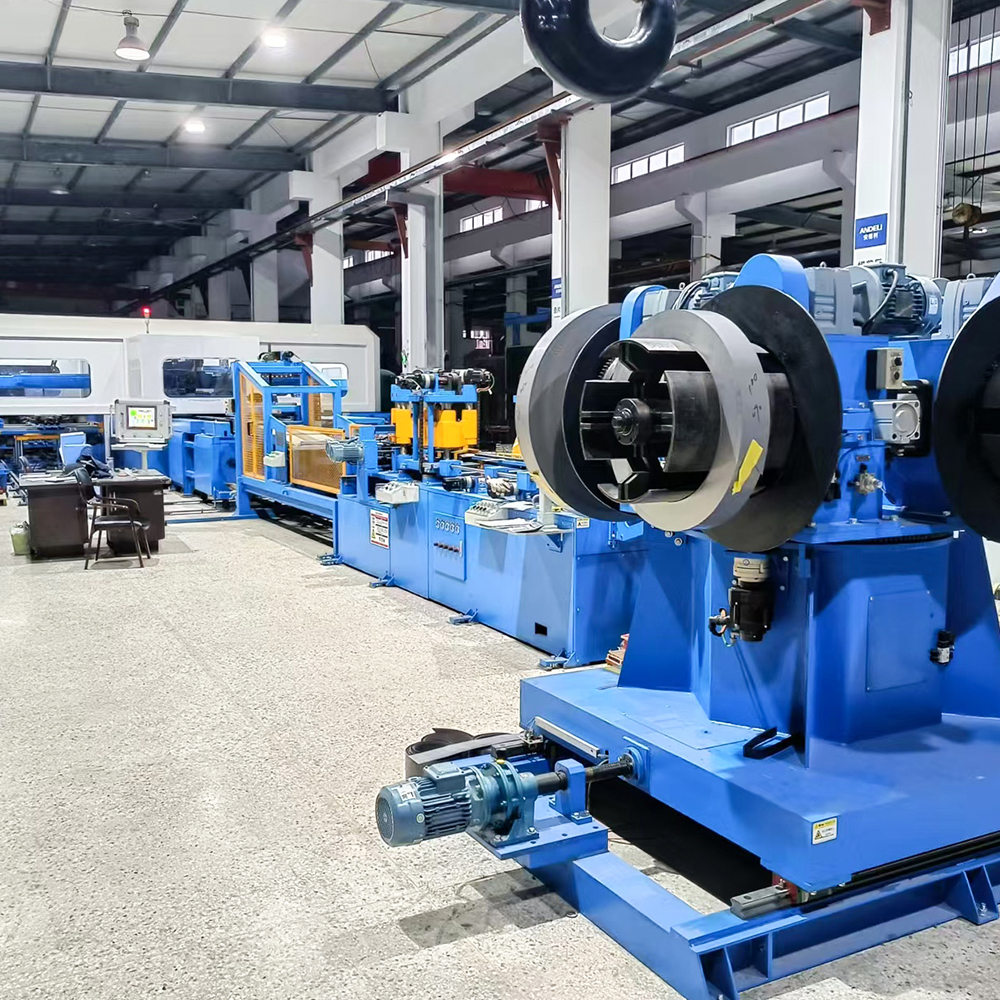
 ZXD-440 automatikus soros transzformátor magra rakható sor Ez az in-line rendszer közvetlenül csatlakozik a méretre vágott vonalhoz, és a vágás után azonnal egymásra rakja a laminálást. Kiküszöböli a közbenső pufferelést és a kézi kezelést, miközben automatikusan rögzíti a halmozási paramétereket és az ellenőrzési adatokat a folyamat jobb nyomon követhetősége érdekében. Termék megtekintése →
Soron belüli és offline halmozás: Miért fontos az integráció?
Az offline halmozási rendszerek akkor hasznosak, ha a magokat külön munkacellákban állítják elő, és a laminátumokat a gépek között szállítják. A vágás, tárolás és halmozás közötti minden áthelyezés azonban olyan kezelési pontokat vezet be, ahol a lapok megsérülhetnek vagy összekeveredhetnek. A ZXD-440-et úgy tervezték, hogy közvetlenül a vágási vonal mögé kerüljön, a vágás után azonnal megkapja a laminálást, és közbenső pufferelés nélkül egymásra rakja.
| Funkció | Kézi halmozás | Offline automatizált vonal | ZXD-440 In-Line |
|---|---|---|---|
| Lamináló etetés | Kézzel adagolt lapról lapra | Félautomata rakodás | Közvetlenül a vágási vonalról |
| Igazítási pontosság | Üzemeltető függő | Fix mechanikus vezetők | Szervovezérelt precíziós pozicionálás |
| Ellenőrzés | Vizuális helyszíni ellenőrzés | Időszakos kézi ellenőrzés | Minden laminálás, valós időben |
| Hibás laminálás kezelés | Kézi eltávolítás | Félautomata elválasztás | Automatikus visszautasítás külön tartályba |
| Adatrögzítés | Papír nyilvántartások | Helyi rekordok | Integrált nyomon követhetőség |
Az összehasonlítás egy fontos pontot tesz láthatóvá: az in-line működés nem csak az elrendezés kényelméről szól. A vágás, az ellenőrzés és a rakás egy automatizált folyamatban történő összekapcsolása esetén csökken az anyagmozgatásban részt vevő kezelők száma, és ezzel együtt csökken a kárkezelési lehetőségek száma is.
A mindkét megközelítést értékelő gyártók összehasonlíthatják a teljes skálát magrakás és összeszerelő sorok hogy melyik konfiguráció felel meg a gyárinak. Azok számára, akiknek önálló munkacellára van szükségük, az LXD4201 offline transzformátormag egymásra rakása gyártósor ugyanazt a precíziós vezérlést kínálja kötegorientált elrendezésben.
 LXD-420-1 Offline transzformátor magra rakható gyártósor Ez az önálló munkacellákhoz tervezett offline rakodósor fogadja az oszlopokat a nyíróvonalakról, és magrajzonként automatikusan összeállítja a laminálást. Megoldja a kézi halmozási problémákat, például a lapok sérülését és az inkonzisztens minőséget, és precíz, kötegelt vezérlést kínál. Termék megtekintése →
A vágóvonaltól a kész magig: teljes automatizált munkafolyamat
A ZXD-440 ellátja a halmozási funkciót, de a teljesítménytranszformátor mag minőségét azelőtt határozzák meg, hogy az első laminálás elérné a köteget. A szilíciumacélt le kell tekercselni, kiegyenlíteni és pontos hosszra kell vágni sorja vagy élsérülés nélkül. A stabil nyírógeometriájú, méretre vágott zsinór ezért szükséges partnere a halmozási szakasznak.
A Jingtianxia termékportfóliója ennek a munkafolyamatnak mindkét oldalát lefedi. A HJDZ440 szilíciumacél vágott vonal méretpontos laminálást biztosít, amely közvetlenül az automatizált halmozási folyamatba táplálkozik, így a gyártók egy pár berendezést biztosítanak, nem pedig össze nem illő gépek gyűjteményét.
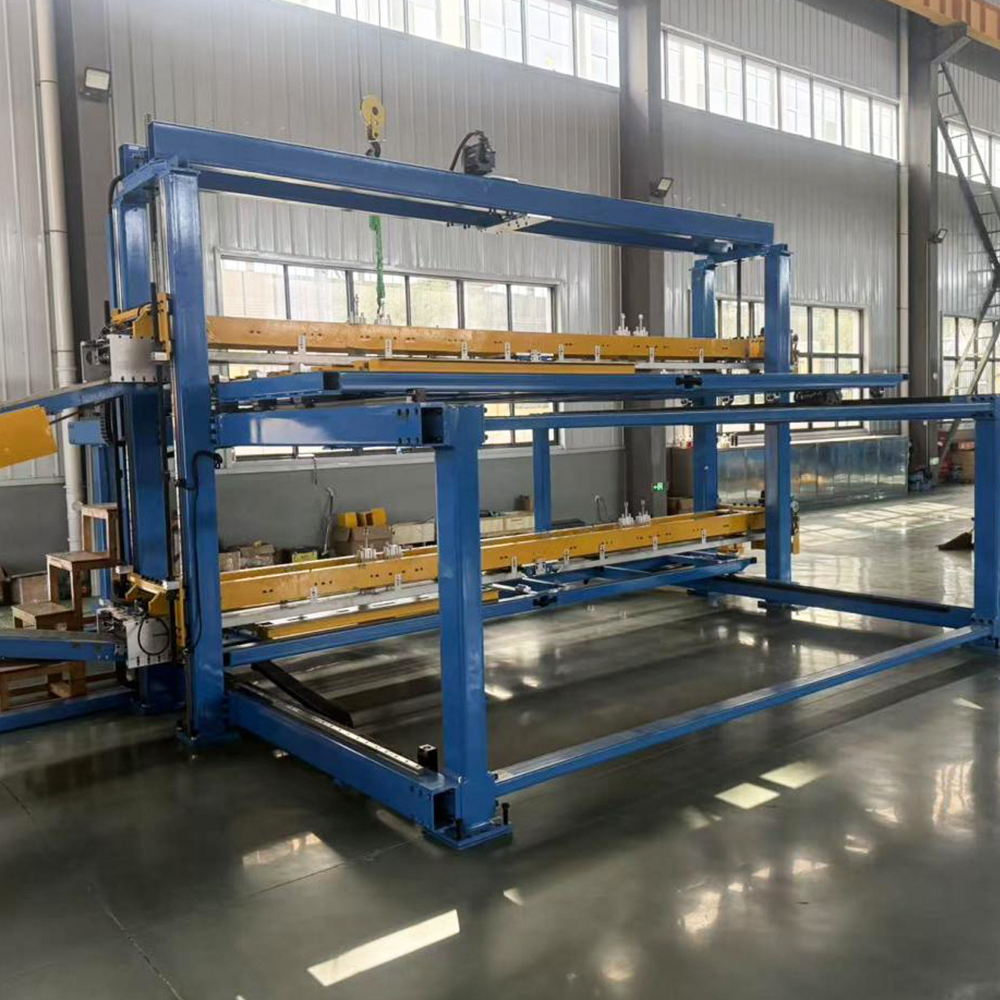 HJ-DZ-440 szilikon acél vágási vonal Ez a nagy pontosságú szervohajtású nyírósor méretpontos laminálást készít ±0,2 mm-es vágási pontossággal. Integrálja az adagolást, a lyukasztást és a V-lyukasztást, és zökkenőmentesen párosul az automatizált rakodóberendezésekkel, hogy egyenletes bemeneti minőséget biztosítson a mag összeállításához. Termék megtekintése →
Az alapvonalon túl a Jingtianxia intelligens műhelyraktárrendszereket és automatizált logisztikai vonalakat is tervez. Ez a szélesebb körű képesség számít, mert a halmozási pontosság nem csak a berendezés problémája. Ha a laminátumokat helytelenül tárolják, vagy durván szállítják a folyamatok között, még a legjobb rakatsor is nehézségekbe ütközik. A teljes automatizált munkafolyamat egyetlen folyamatos rendszerként kezeli a vágást, kezelést és halmozást.
Gyakran Ismételt Kérdések
1. kérdés: Milyen méretű transzformátormagokat képes kezelni a ZXD-440?
A ZXD-440 nagy teljesítményű transzformátormagokhoz készült a közepestől a nagy kapacitásig. Az elérhető laminálási szélesség, kötegmagasság és maggeometria az adott vonalkonfigurációtól függ, ezért a gyártóknak meg kell beszélniük magrajzaikat a mérnöki csapattal a kompatibilitás megerősítése érdekében.
2. kérdés: Hogyan észleli az ellenőrző rendszer a hibás laminálásokat?
Az ellenőrző modul minden egyes laminálást optikailag és méretben is ellenőrzi egymásra rakás előtt. A konfigurált tűréshatáron kívül eső laminálások automatikusan egy visszautasító tálcába kerülnek, így a hibás lapok soha nem érik el a köteget.
3. kérdés: Hozzáadható a ZXD-440 egy meglévő gyártóműhelyhez?
Igen, az in-line kialakítás lehetővé teszi, hogy egy kompatibilis vágási vonal mögé kerüljön. Az áramvezeték utólagos felszerelése magában foglalja a helyszíni felmérést a méretek, az anyagáramlás és a kapcsolódási pontok megerősítésére, majd a gyártó mérnökei általi telepítést és üzembe helyezést.
4. kérdés: Hány operátor szükséges a ZXD-440 futtatásához?
A vonalat úgy tervezték, hogy minimális közvetlen munkaerővel működjön. Az üzemeltetők főként felügyelik a folyamatot, felügyelik az ellenőrzési riasztásokat, és kezelik az anyagellátást a betáplálás végén. A pontos létszámigény a környező termelési környezettől és a segédrendszerekkel való integráció mértékétől függ.
Következtetés
Az emberi hiba a transzformátormag egymásra helyezésében nem a dolgozók kompetenciájának kérdése. Ez a manuális folyamatok strukturális következménye, ahol az összehangolás, az ellenőrzés és a dokumentáció egyéni megítéléstől függ. A ZXD-440 közvetlenül támadja meg ezt a szerkezetet azáltal, hogy precíziós mechanikát és automatizált ellenőrzést telepít minden olyan ponton, ahol a hibák történelmileg bekerültek a folyamatba.
A nagy teljesítményű transzformátormagok gyártói számára a soron belüli automatikus halmozási rendszer bevezetése végső soron a következetesség: következetes elhelyezés, következetes ellenőrzés, konzisztens adatok és következetes út a nyers szilícium acéltól a kész magig. As transzformátormag minőségi fejlesztések Továbbra is át kell alakítani az erőgép-ipart, az automatizált feldolgozó berendezések a versenyelőnyből a követelmény felé haladnak.
A soron belüli rakodósor nem egyszerűen gyorsabbá teszi a gyárat. Ez kiszámíthatóbbá teszi a gyárat, és egy olyan kritikus alkatrész esetében, mint egy nagy teljesítménytranszformátor mag, a kiszámíthatóság a megbízhatóság alapja.
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Cím
No.3 Park, Jiangcun falu, Liangxu város, Jiangyan kerület, Taizhou város, Jiangsu tartomány, Kína


Szerzői jog © Jiangsu Jingtianxia Electric Technology Co., Ltd. Rights Reserved.Specializing In Transformer Core Manufacturing