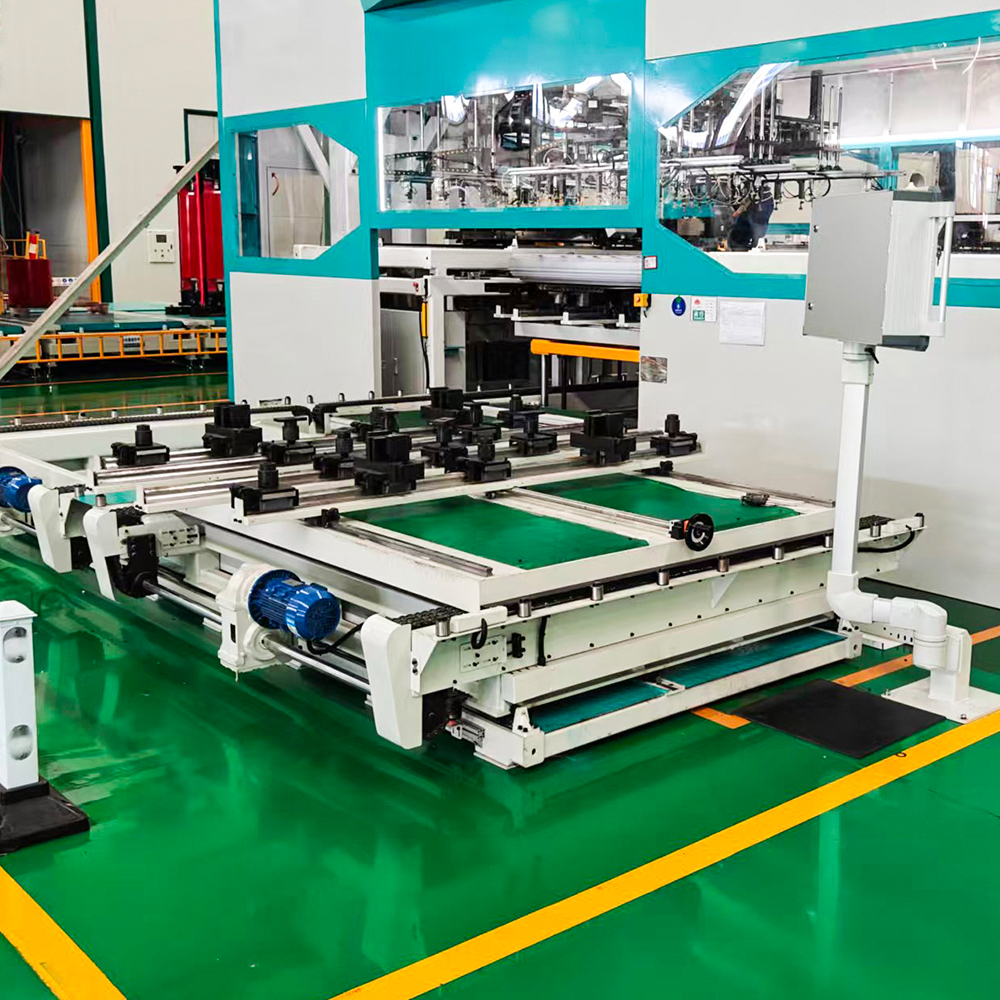
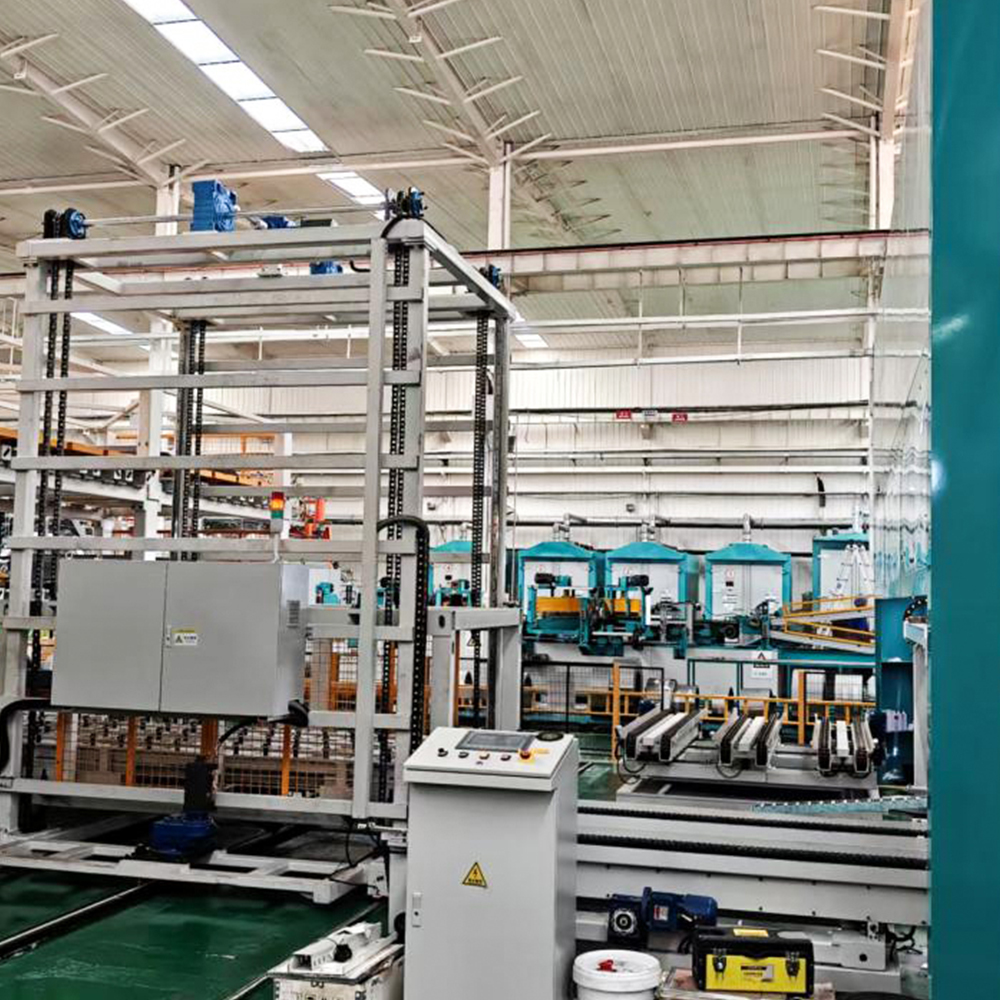
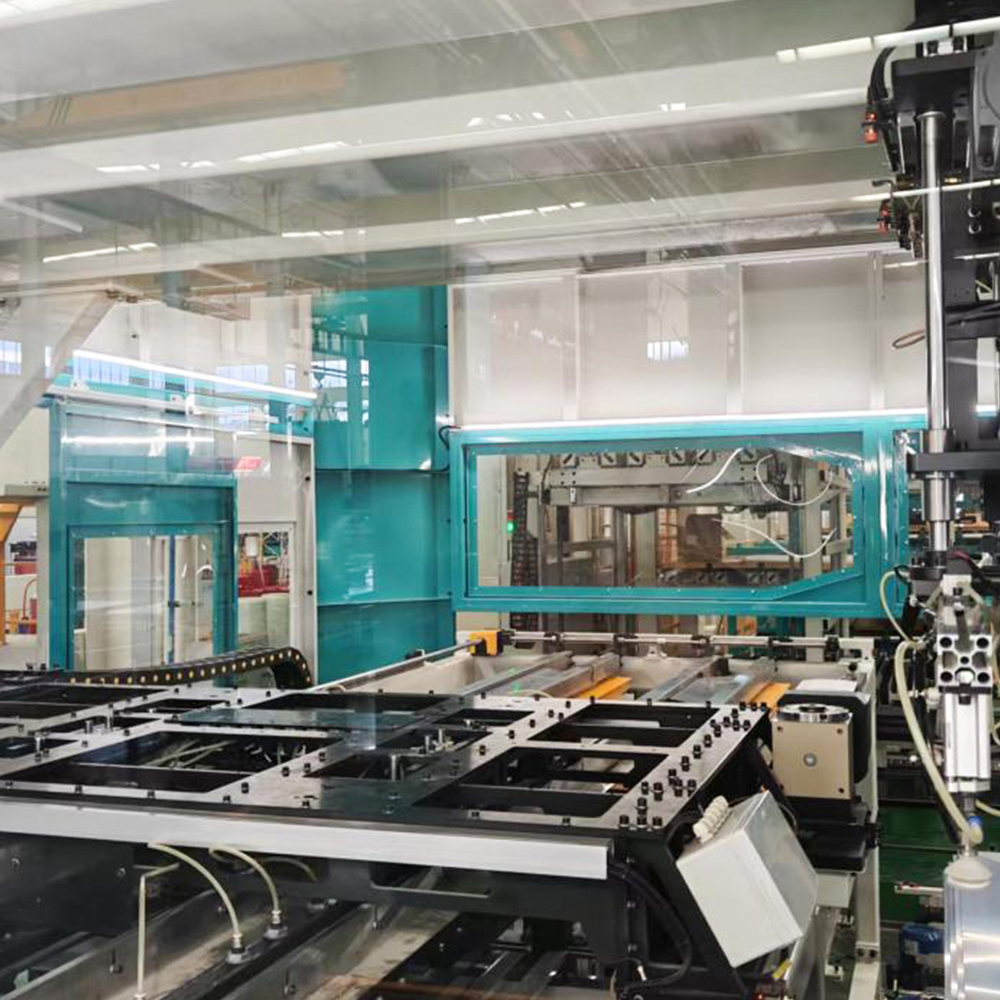
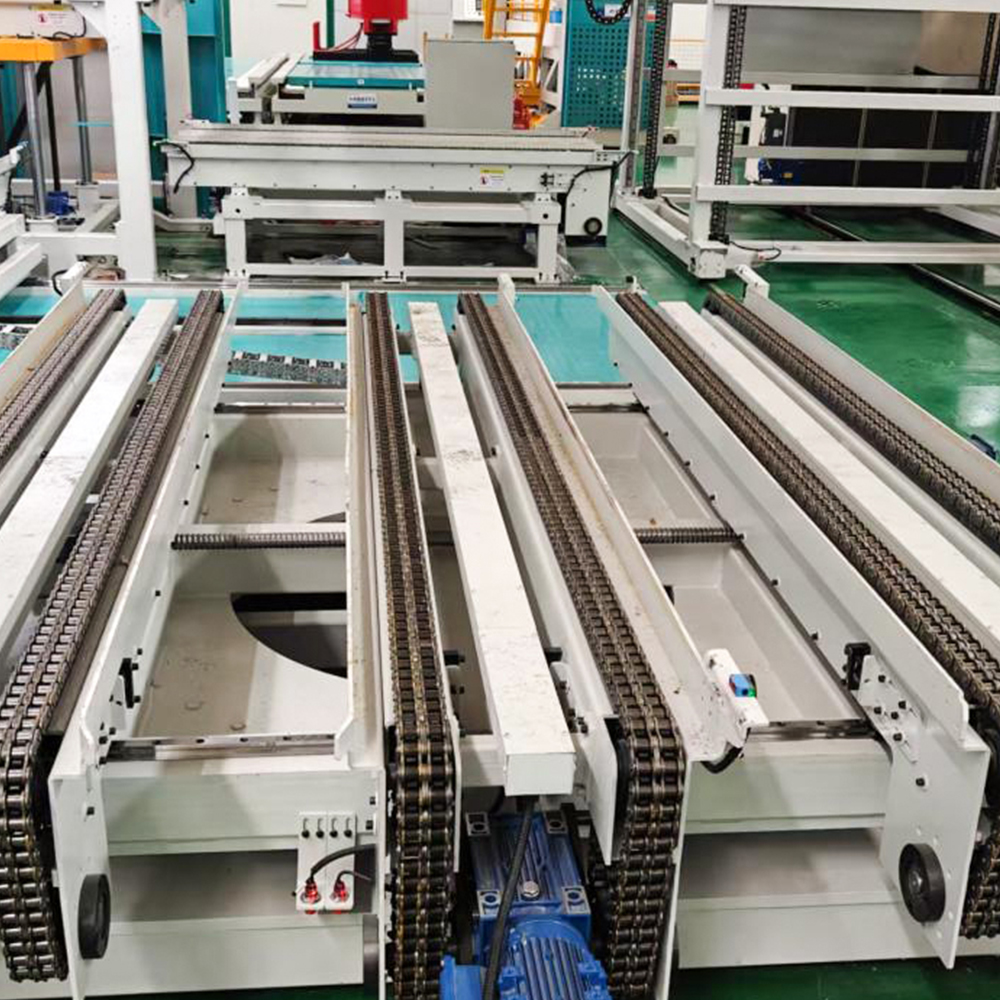
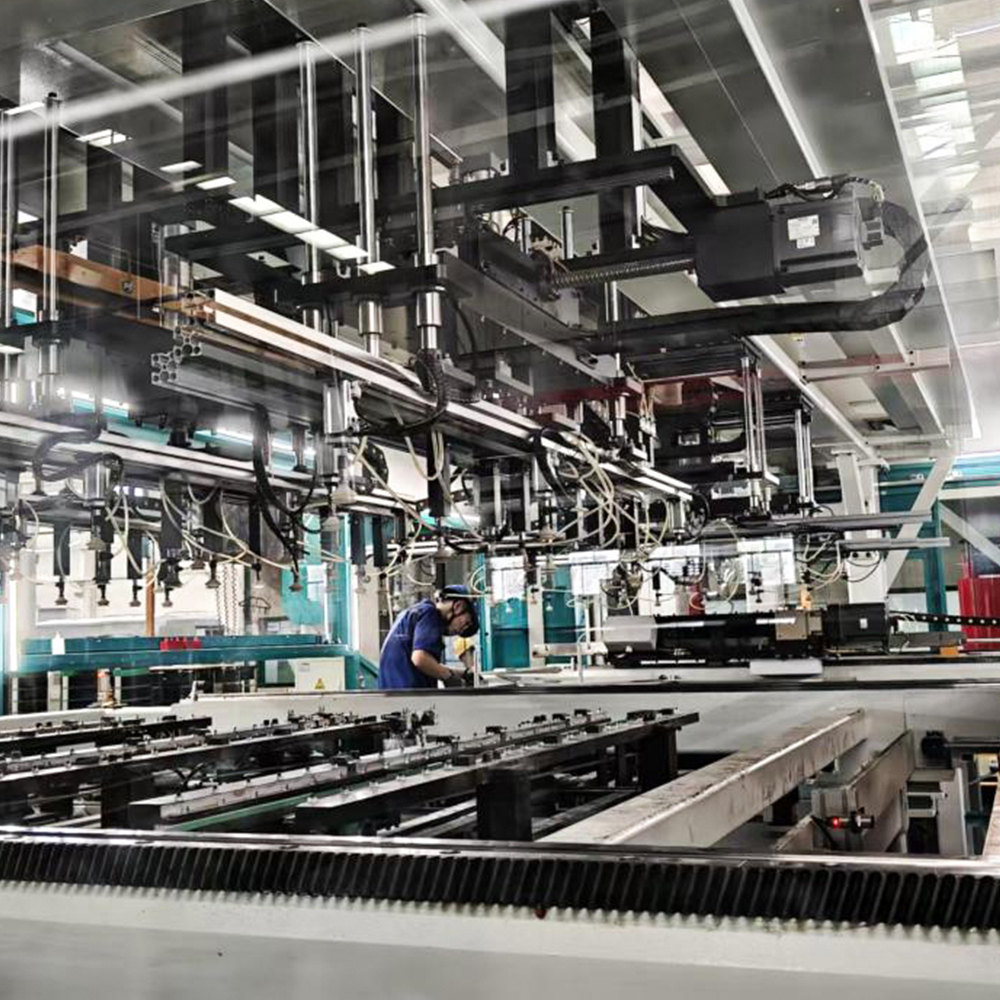
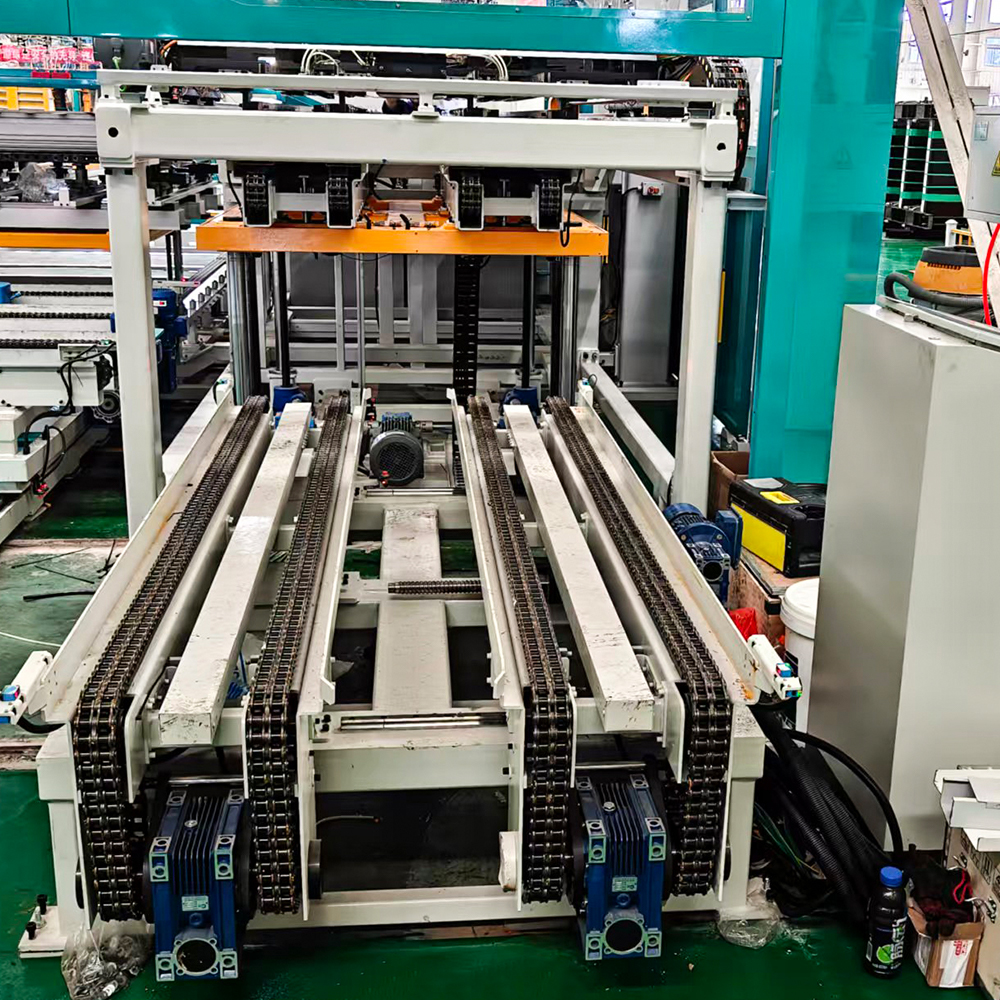
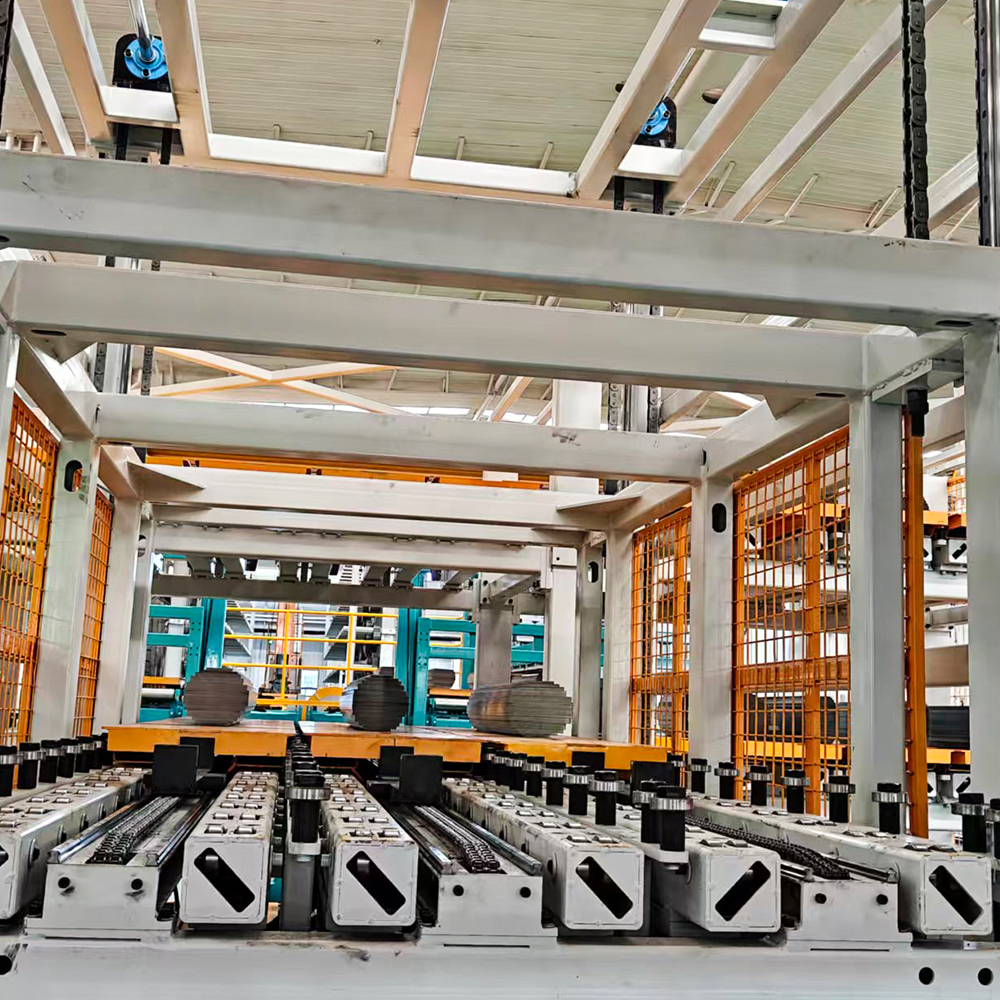
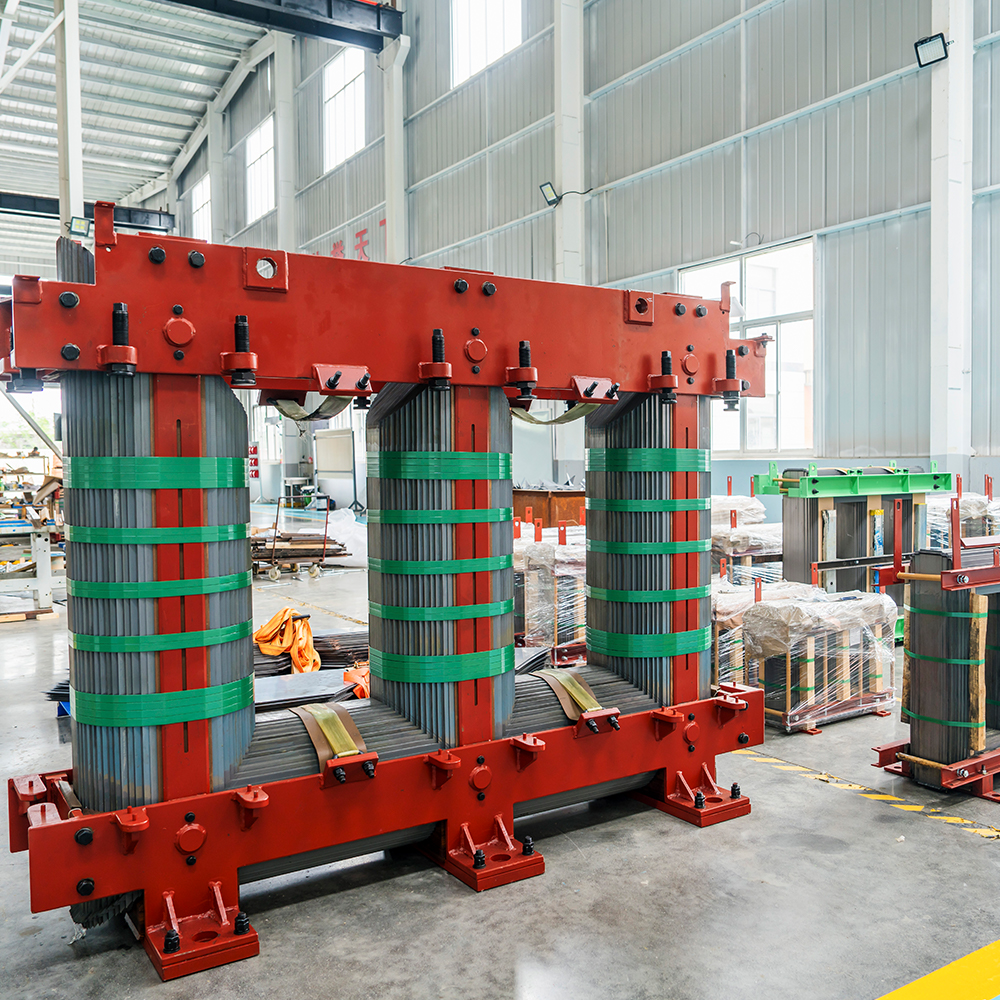
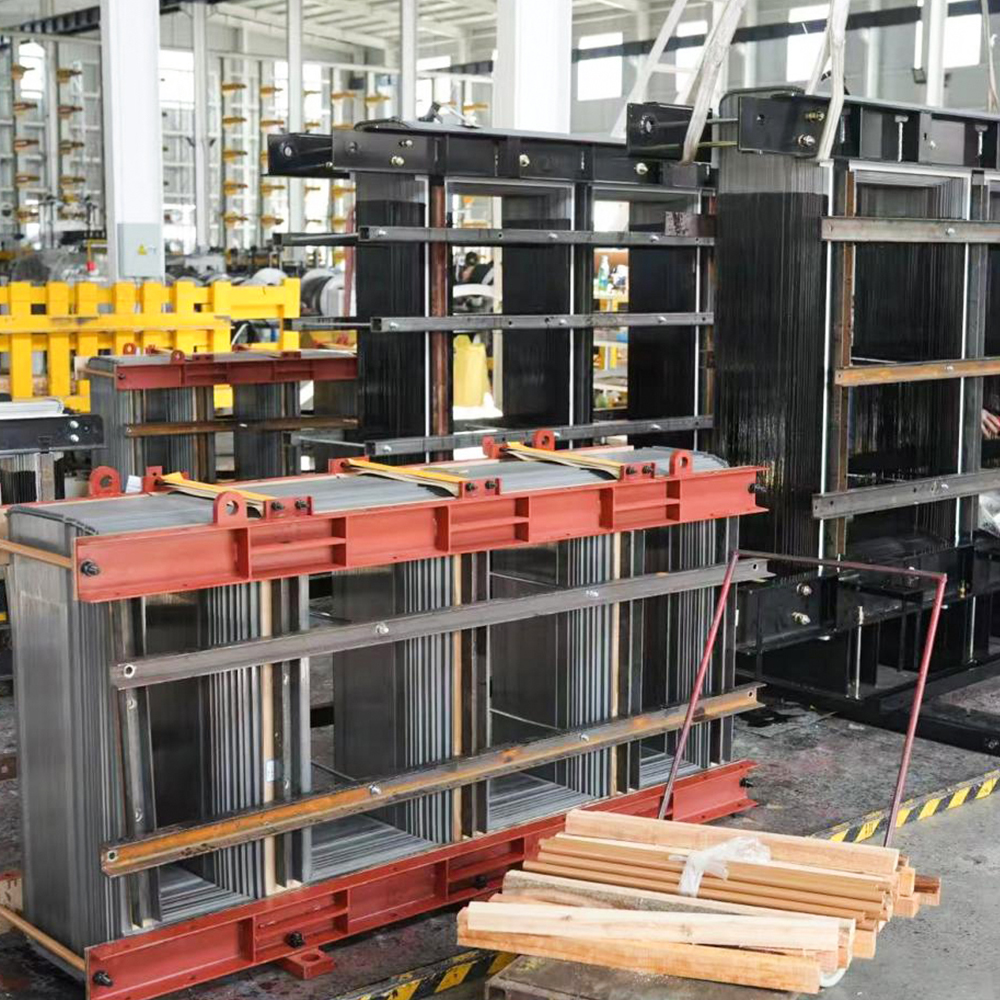
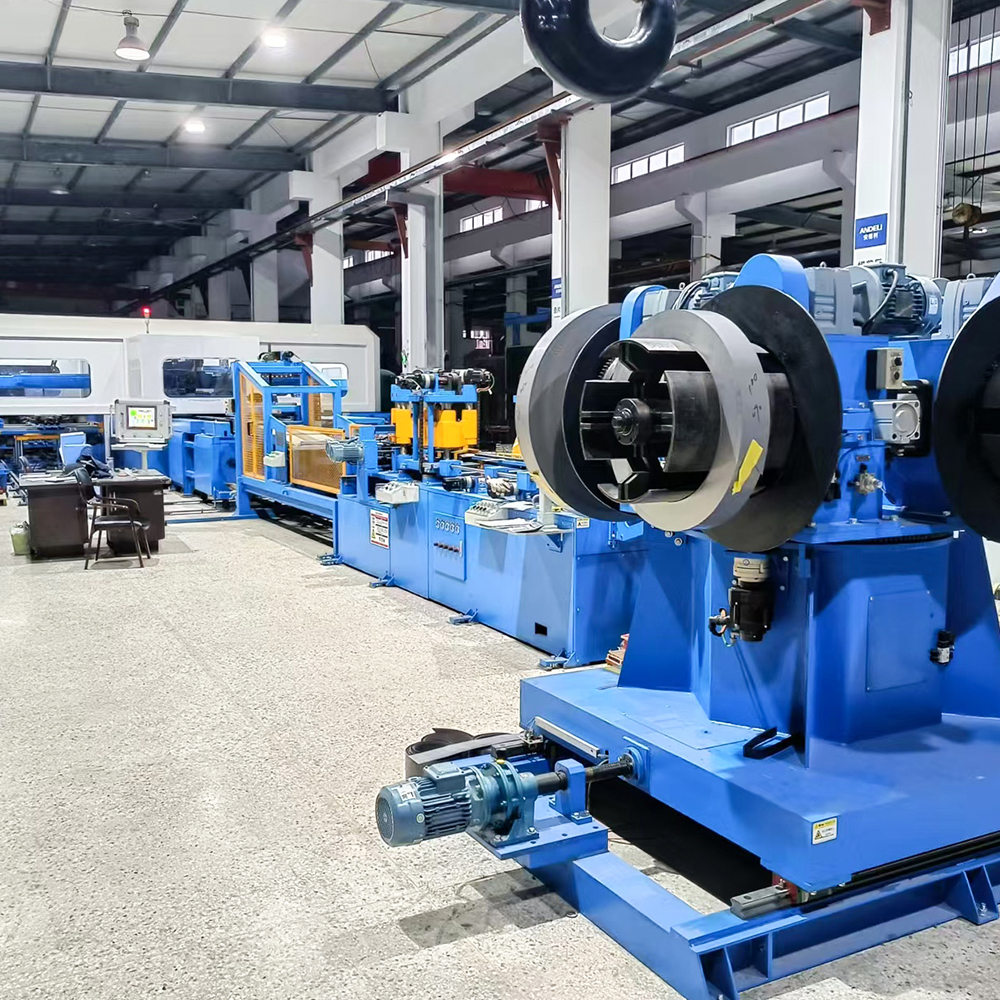
A nagy teljesítménytranszformátor magoknak egyidejűleg kell hordozniuk a m...
TOVÁBB OLVASOM

Otthon / Termékek / Magok egymásra rakása és összeszerelő sorok / LXD-420-1 Offline transzformátor magra rakható gyártósor
Alkalmazások
Visszajelzés
Vevő kötelezettségei
- A tápkábel táplálása és csatlakoztatása a berendezés elektromos szekrényéhez a közüzemi feltételeknek megfelelően; csatlakoztassa a szükséges földelő kábelt a berendezés kijelölt csatlakozási pontjához.
- Berendezésalapok (beleértve a magfúrást, PVC-csövet stb.), csővezetékek, beágyazott alkatrészek és földelőrendszerek építése.
- Függesztett daru / mobil daru / targonca és egyéb berendezések, amelyek szükségesek a kirakodáshoz, elhelyezéshez és a vevő telephelyén történő telepítéshez / üzembe helyezéshez.
- A berendezés üzembe helyezéséhez szükséges sűrített levegő, villany, segédanyagok a kijelölt helyre szállítva.
- Az üzembe helyezés próbaüzemi anyagait a kijelölt helyre szállították.
Szállítás, átvétel és ellenőrzés
- Ellenőrzési szabványok: jelen Műszaki Megállapodás és a gyártó vonatkozó nemzeti szabványai.
- Az átvételt és az ellenőrzést mindkét félnek a beszállító gyártási telephelyén kell elvégeznie a Műszaki Megállapodásnak megfelelően; a berendezést az átvizsgálás után szállítjuk.
- A teljes teljesítménytesztet a végfelhasználó telephelyén kell elvégezni; mindkét fél a Szerződés és a Műszaki Megállapodás alapján tételes átvételt hajt végre; az átadáskor mindkét félnek alá kell írnia az Átvételi Jelentést.
Berendezés összetétele
| Teljes berendezés összetétel | |||
| Nem. | Összetevő | Menny. | Megjegyzések |
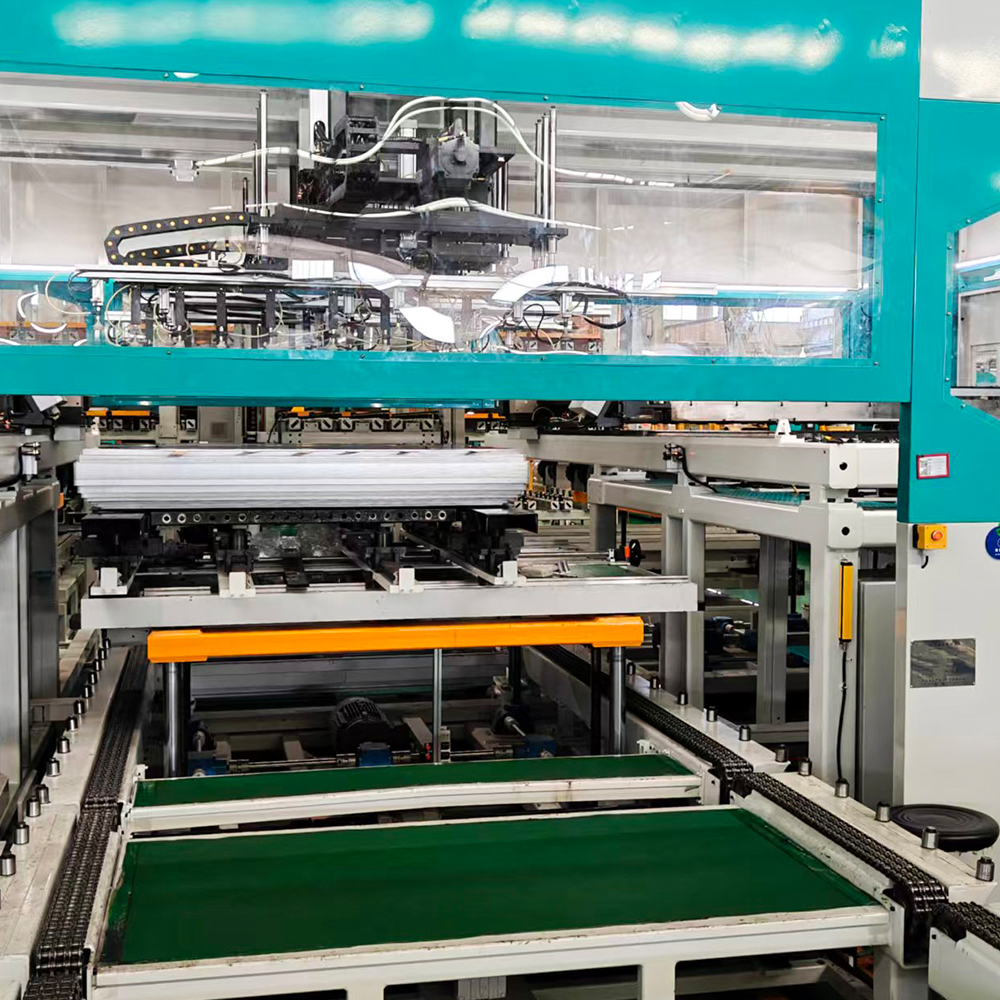
| 1 | Yoke lamináló oszlop és üres lemez előtároló mechanizmus | 1 szett | |
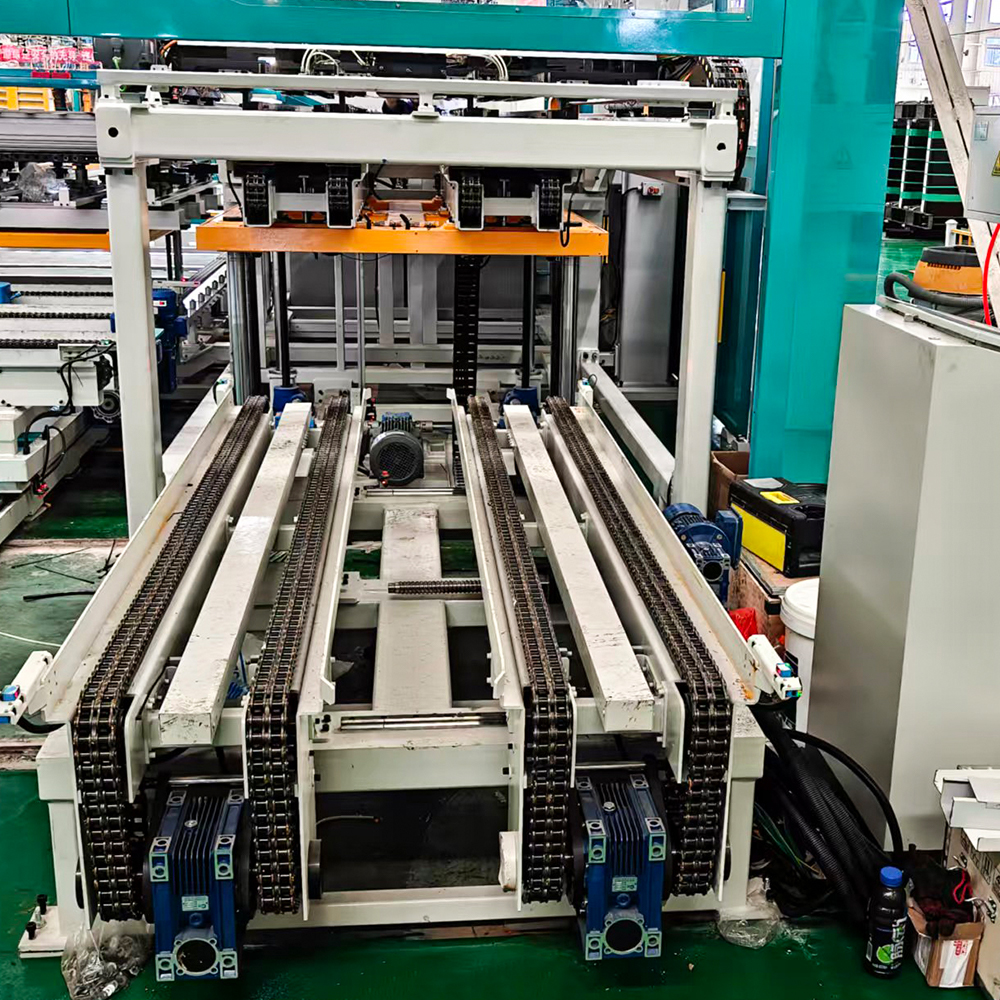
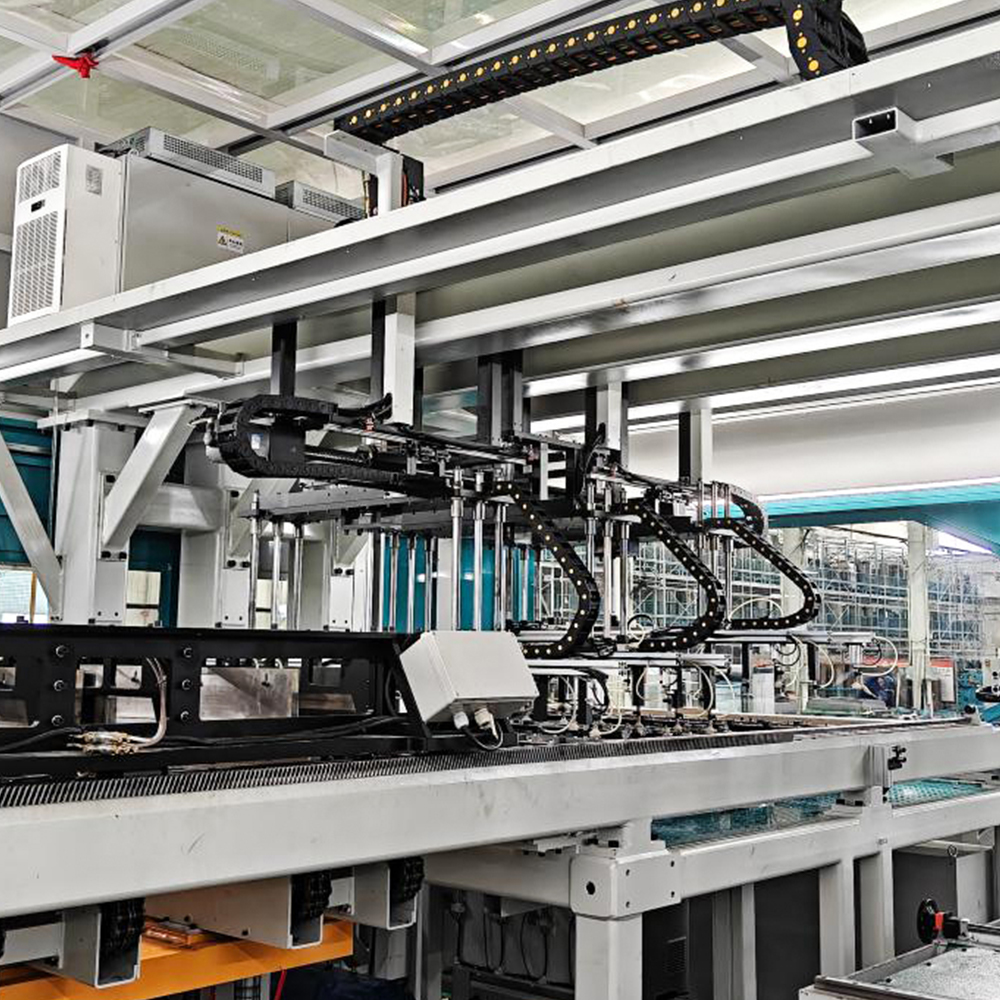
| 2 | Yoke laminálási markoló és emelő mechanizmus és oszlopos szállítószalag | 1 szett | |
| 3 | — | 1 szett | |
| 4 | — | 1 szett | |
| 5 | Ige, középső végtag és oldalsó lamináló mechanikus rakodóberendezések főteste | 1 szett | |
| 6 | Késztermék rakodó lift | 1 szett | |
| 7 | — | 1 szett | |
| 8 | — | 1 szett | |
| 9 | Középső végtag és oldal laminálása megfogó és emelő mechanizmus és oszlopos szállítószalag | 1 szett | |
| 10 | Középső végtag és oldalsó lamináló oszlop, üres tányér és mobil előtároló mechanizmus (beleértve a futópályát) | 1 szett | |
| 11 | Késztermék kilépő szállítószalag-mechanizmus | 1 szett | |
| 12 | T-típusú késztermék Előtárolási pozíció | 1 szett | |
| 13 | Rakodó platformok | 2 szett | |
| 14 | Fő felszerelés védőburkolata és biztonsági védőháló | 1 szett | |
| 15 | Elektromos szekrény (szekrény klímaberendezés, alvezérlő doboz) | 1 szett | |
| 16 | Kenő- és olajozó rendszer | 1 szett | |
| 17 | Képernyő, ipari számítógép, szervo meghajtók, frekvenciaváltó, szervo tápegység transzformátor, távoli I/O modul, szervókábelek és egyéb kábelek, elektromos kapcsolók | 1 szett | |
| 18 | Pneumatikus vezérlőelemek, hengerek, levegőcsövek, vákuumrendszer, vákuum alkatrészek | 1 szett | |
Fő műszaki paraméterek
| Nem. | Teljesítmény paraméter | LXD-440 típus | |
| 1 | Laminálási előírások | Szélesség | 80-440 mm |
| Vastagság | 0,18-0,3 mm | ||
| Oldalsó végtag hossza | 770–2400 mm (csúcstól hegyig) | ||
| Iga hossza | 770–2400 mm (csúcstól hegyig) | ||
| Középső végtag | 770–1900 mm (csúcstól hegyig) | ||
| Max mag (H×Sz×M) | 2400×2400×600 mm | ||
| 2 | Előírt laminálási pontosság (a vásárló biztosítja) | S-érték (íj) | Egyoldali hiba a teljes hosszon belül ≤0,1 mm |
| Hullámosság | Magassághiba a teljes hosszon belül ≤2 mm | ||
| Burr | ≤0,02 mm | ||
| Szélesség | ≤±0,1 mm | ||
| Hossz | ≤±0,2 mm | ||
| Középső végtag Angle Deviation (after left/right flip) | ≤0,1 mm | ||
| Hossz Consistency of Yoke, Side & Center Limb | ≤0,1 mm | ||
| 45°-os szögpontosság az oldalsó, a járom és a középső végtagnál | ±0,1° | ||
| V-bevágás és 45°-os szögátfedés (ugyanaz a járom megfordítva) | ≤0,1 mm | ||
| 3 | Halmozási pontosság | Azonos osztályú hosszirány | ±0,4 mm (kivéve a mellékelt lappontossági hibát) |
| Azonos fokozatú szélességi irány | ±0,4 mm (kivéve a mellékelt lappontossági hibát) | ||
| Azonos fokozatú vastagsági hiba (lapszám szerint halmozott) | ≤1 mm (kivéve a mellékelt lemezvastagsági hibát) | ||
| Megjegyzés: | A mag pontosságát egyidejűleg befolyásolja a lapvágási és a halmozási pontosság. A nagyobb pontosság elérése érdekében egymásra rakás után kézi átalakításra van szükség. Ha a vevő magasabb pontossági követelményei miatti átalakítás miatti leállás csökkenti a berendezések termelékenységét a normál gyártás során, a felelősség a vevőt terheli, és nem kapcsolódik a szállító berendezéséhez. | ||
| 4 | Szükséges oszlopanyag-igazítás (a vevő szállítja) | Lapellátás és betöltés | 1. A lapokat a keresztirányú nyíróvonallal oszlopokra vágják, vagy kézzel egymásra halmozzák a magrajzoló oszlop szerkezetének és mennyiségének megfelelően (minden fokozatszámnak pontosnak kell lennie – a felesleges vagy hiányzó lapok befolyásolják a halmozás hatékonyságát, és kézi beavatkozást igényelnek a berendezésen belül). 2. Mind a géppel kialakított, mind a kézzel egymásra helyezett oszlopoknak meg kell felelniük a jelen specifikáció oszlopigazítási követelményeinek. 3. Ha a vevő oszlopbeállítása nem felel meg a műszaki paramétereknek, vagy az oszlopok többlet, hibás vagy hiányzó lapokat tartalmaznak, ami gyakori berendezésleállást okoz, a vevő felelős az oszlopellátási probléma megoldásáért. |
| Oszlop magasság | ≤600 mm | ||
| 5 végtagú magoszlop magasságának konzisztenciája | ≤2 mm | ||
| Azonos fokozatú szélességi irány Column Misalignment | ≤8 mm | ||
| Azonos osztályú hosszirány Column Misalignment | ≤10 mm | ||
| Azonos fokozatú szélesség középvonali eltérése az oszlopon belül | ≤5 mm | ||
| Oszlop-lemez szélesség középvonali eltérés | ≤10 mm | ||
| Egyoszlopos 45°-os ferde oldalirányú eltolódás | ≤5 mm | ||
| Egyoszlopos középső végtagcsúcs eltolása | ≤5 mm | ||
| Egyoszlopos pozíció az anyaglemezen | Hossz-direction center position deviation ≤20 mm; End fixed position deviation ≤10 mm | ||
| 5 | Halmozási ciklusidő | kb. 7,5 s | 1 vonás (5 lap/vonás); kb. 8 ütés/perc; kb. 40 lap/perc. Átvételi szabvány mag: Szélesség 260 mm; Hossz 1500 mm (csúcstól hegyig) — megfelelő lapszám szükséges, nincs extra/hiányzó/rossz lap; a segédidőt nem tartalmazza. |
| 6 | Levegőellátás | Nyomás | ≥0,6 MPa |
| Teljes levegőfogyasztás (energiatakarékos vákuumgenerátor) | 1,2 m³/perc | ||
| 7 | Berendezés zaj | ≤80 dB (a berendezéstől 1 m-re mérve) | |
| 8 | Berendezés színe | Gyári szabvány: Fő szín: Világosszürke 7035, Égszínkék 5015; Mozgó alkatrészek: Signal Yellow 1003. Egyedi színek kérésre. | |
| 9 | Üzemi feszültség | Feszültségingadozás | 380 V ±10% |
| Frekvencia | 50 Hz ±2% | ||
| 10 | Telepített kapacitás | 90 kW | |
Fő alkatrészek és márkák
| Nem. | Tétel | Márka |
| 1 | Vezérlőrendszer és érintőképernyő | Siemens |
| 2 | Szervo hajtás és szervo motor rendszer | Siemens |
| 3 | Elektromos alkatrészek | Schneider kisfeszültségű kapcsolók; Panasonic relék vagy azzal egyenértékű |
| 4 | Nyomógombok | Eaton (Moeller) vagy azzal egyenértékű |
| 5 | Észlelési kapcsolók | Autonika / SICK vagy azzal egyenértékű |
| 6 | Mágnesszelepek | SMC vagy azzal egyenértékű |
| 7 | Hengerek és szabályozó szelepek | SMC vagy azzal egyenértékű |
| 8 | Vákuumrendszer és szívókorongok | SMC vagy azzal egyenértékű |
| 9 | Lineáris vezetősínek | WON / PMI / ROUST WORLD / Jiding vagy ezzel egyenértékű |
| 10 | Golyós csavarok | NanGongYi / AHK / DTK / Jinqiu vagy ezzel egyenértékű |
| 11 | Racks & Gears | Atlanta (Németország) / APEX vagy ezzel egyenértékű |
| 12 | Változtatható frekvenciájú motorok | Siemens (Bode) / Jiegong / Yinda vagy ennek megfelelő |
Műszaki dokumentáció
| Nem. | Dokumentum neve | Mennyiség |
| 1 | Berendezésalkatrészek és pótalkatrészek listája | 2 példányban |
| 2 | Megfelelőségi tanúsítvány | 1 példány |
| 3 | Elektromos kapcsolási rajz | 2 nyomtatott példány 1 elektronikus fájl |
| 4 | Elektromos bekötési rajz | 2 nyomtatott példány 1 elektronikus fájl |
| 5 | Elektromos alkatrészek kézikönyvei | 1 példány each |
| 6 | Berendezés kezelési útmutató (működési eljárások, karbantartási és szervizelési normák) | 2 nyomtatott példány 1 elektronikus fájl |
| 7 | Beépítési alaprajz | 1 nyomtatott példány 1 elektronikus fájl |
Telepítés, üzembe helyezés, oktatás, vevőszolgálat és garancia
| Telepítés, üzembe helyezés és oktatás | A beszállító mérnökei ingyenes helyszíni képzést biztosítanak az üzemeltetésről, karbantartásról, karbantartásról és folyamatirányításról. | Szükséges idő: A telepítés és az üzembe helyezés általában 2 héten belül befejeződik. A személyzet képzése (berendezéskezelők és karbantartó technikusok) a telepítéssel egy időben kezdődik és a telepítés befejezésével ér véget. |
| Értékesítés utáni szolgáltatás | Ha a berendezéssel kapcsolatos problémák merülnek fel, a szállító személyzetet küld javításra, és alapvető hibaelhárítási és napi karbantartási útmutatást nyújt a vevő mechanikus és elektromos karbantartó személyzetének. | |
| Napi válaszidő | Válasz 24 órán belül. Helyszíni érkezés: ugyanazon a napon a szállító tartományában; másnap más tartományokba. | |
| Ünnepi válaszidő | Válasz 24 órán belül. Ünnepnapokon helyszínre érkezés, ha a vevőnek van ügyeletes személyzete. | |
| Megjegyzés: | 1. A helyszíni szervizt igénylő hibák esetén a megérkezés általában 48 órán belül megtörténik; lehetőség szerint előnyben részesítjük a telefon felbontását. 2. A szállító élethosszig tartó szolgáltatást nyújt; Az akciós pótalkatrészek, alkatrészek és a műszaki támogatás a jótállási idő letelte után is folytatódik. 3. Ha a vevő a berendezés átvételét követően nem fizet, a szállító nem vállal garanciális kötelezettséget. | |
| Jótállási időszak | 12 hónap a végleges elfogadástól számítva. A jótállási időszak alatt, ha a berendezés minőségi problémái vagy a beszállító eljárásai szerint megfelelő működés miatt hiba lép fel, a szállító ingyenes alkatrészeket és javítást biztosít a vevőnek költség nélkül. Ha a működési eljárások be nem tartása vagy túlterhelés miatt hiba lép fel, a szállító azonnal megoldja a hibát, és csak az alkatrész költségét számítja fel. | |
További ajánlások
Rólunk
Jiangsu Jingtianxia Electric Technology Co., Ltd.
Jiangsu Jingtianxia Electric Technology Co., Ltd. vezető és versenyképes vállalat a hazai iparágban, amely a magfeszültségű támogató termékek kutatására, fejlesztésére, gyártására és szállítására specializálódott. Fő termékportfóliónk lefedi a transzformátormagokat, az intelligens transzformátormag-rakodó berendezéseket, a magkeresztvágó gépeket, az intelligens műhelyraktár-rendszereket és az automatizált logisztikai gyártósorokat. Több mint 46 szakmai technikai tehetséggel rendelkezik a vállalat, amely szilárd technikai felhalmozással és érett gyártási rendszerrel büszkélkedhet. Mi vagyunk Kína LXD-420-1 Offline transzformátor magra rakható gyártósor Szállítók és LXD-420-1 Offline transzformátor magra rakható gyártósor Exportőr és Vállalat, Az elektromos energiaiparra összpontosítva folyamatosan kiváló minőségű, nagy pontosságú és intelligens egyablakos támogató megoldásokat nyújtunk a globális ügyfeleknek.
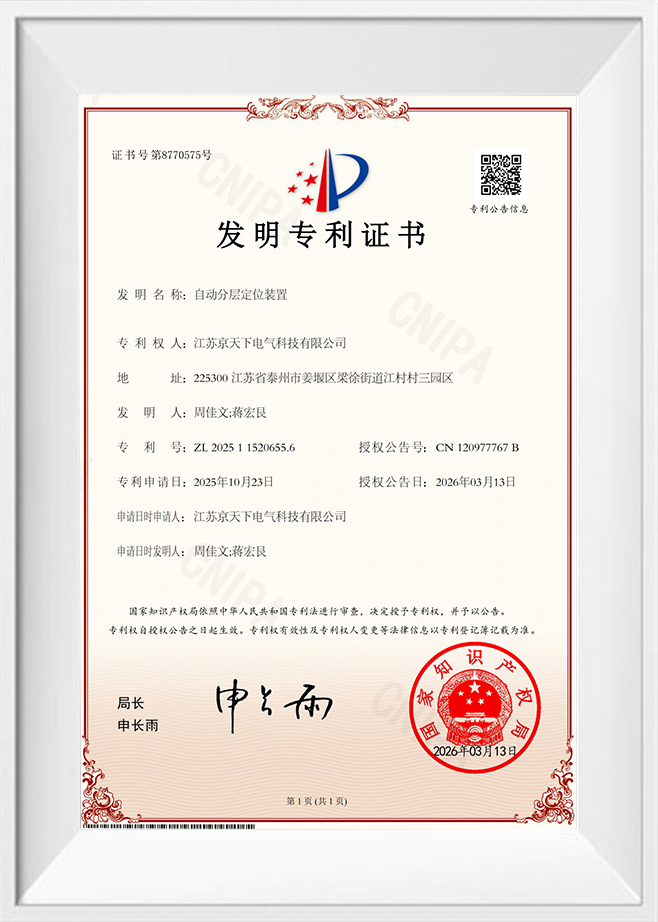
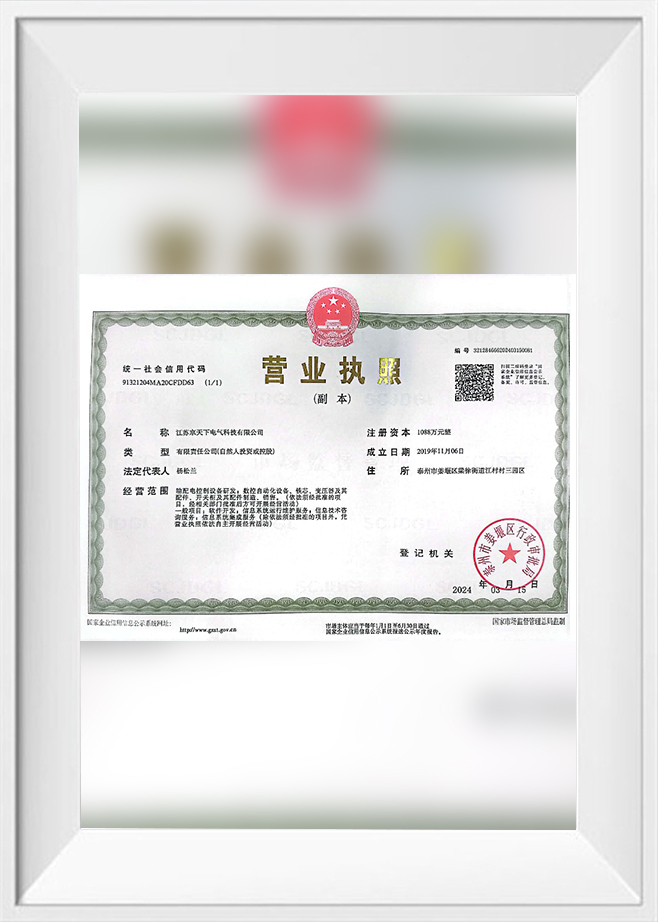
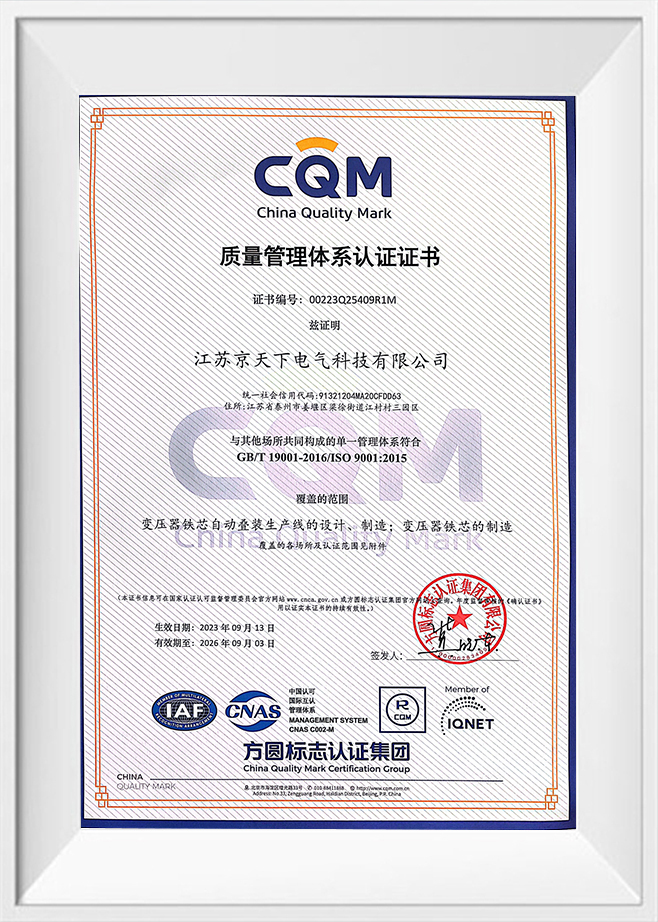
Kitüntetés oklevele
Hírek
-
-
Az olajos transzformátor és a száraz típusú transzformátor közötti választ...
TOVÁBB OLVASOM -
A transzformátorgyártók manapság egyre növekvő igényekkel néznek szembe az...
TOVÁBB OLVASOM -
A nagy teljesítménytranszformátor magok több ezer vékony szilícium acél la...
TOVÁBB OLVASOM -
A szemcse-orientált elektromos acél a transzformátormag-gyártás gerince, é...
TOVÁBB OLVASOM -
Ha egy transzformátorgyártó két árajánlatot kap ugyanarra az olajba me...
TOVÁBB OLVASOM
Üzenet visszajelzés
LXD-420-1 Offline transzformátor magra rakható gyártósor Ipari ismeretek
Miért költséghatékonyabb az automatikus magrakás az LXD-420-1-nél, mint a kézi halmozás?
Évtizedekig a transzformátormag gyártása azon kevés nehézipari folyamatok egyike maradt, ahol még mindig a kézi munka uralja a kritikus összeszerelési szakaszokat. A kézi szekvenálás és laminálás többszöri kezelésnek teszi ki a szilíciumacél lemezeket, ami élsorja, bevonatkarcolások, méreteltérések és inkonzisztens lépcsőzetes hézagok kialakulását idézi elő – mindez közvetlenül magasabb magveszteségben, megnövekedett hallható zajban és előre nem látható selejtezési arányban jelentkezik. Az energiahatékonysági előírások szigorodásával és az anyagköltségek ingadozásával a gyártókra egyre nagyobb nyomás nehezedik, hogy a változó emberi műveleteket determinisztikus automatizált megoldásokra cseréljék. A lxd-420-1 offline transzformátormag egymásra rakható gyártósor közvetlenül kezeli ezeket a fájdalmas pontokat azáltal, hogy kiküszöböli a kézi érintkezést a kész laminálással, biztosítja az ismételhető halmozási pontosságot, és csökkenti a teljes birtoklási költséget a berendezés életciklusa során. Ez a cikk azt vizsgálja, hogy az ezzel a rendszerrel végzett automatizált halmozás miért biztosít kiemelkedő költséghatékonyságot a közvetlen munkaerő, az anyaghozam, az energiahatékonyság és a hosszú távú karbantartás tekintetében.
1. Közvetlen munkaerő-csökkentés és kezelői hatékonyság
A legközvetlenebb költségelőny a lxd-420-1 offline transzformátormag egymásra rakható gyártósor a kétkezi munkaigény drámai csökkentésében rejlik. Egy hagyományos kézi halmozó állomáson általában három-négy képzett kezelőre van szükség műszakonként, hogy kezeljék az egyenként legfeljebb 30 kg-os lapokat, precíz lépésenkénti sorrendbe rendezzék őket, és egyenletes kötegmagasságot tartsanak fenn több száz rétegben. Ez az ismétlődő fizikai munka nemcsak magas bérköltséggel jár, hanem fáradtság okozta hibákhoz is vezet, különösen a hosszabb műszakok során. A lxd-420-1 Ezeket a feladatokat egy teljesen automatizált sorrend váltja fel: a keresztirányú nyíróvonalon vágott szilíciumacél lemezek automatikusan az oszlopanyag-tárolóba kerülnek, majd egy vákuumszívókorongokkal felszerelt mozgó mechanizmuson keresztül a pozicionáló pályára kerülnek. A precíziós igazítást követően a halmozási mechanizmus pontosan a rajz specifikációi szerint szereli össze a magot – mindezt közvetlen emberi beavatkozás nélkül.
Költség szempontjából egy lxd-420-1 offline transzformátormag egymásra rakható gyártósor legfeljebb hat kézi kezelőt tud kiváltani két műszakban, így a legtöbb közepes gyártású gyárban 60-70%-kal csökkenti az éves közvetlen munkaerő-kiadást. Ezen túlmenően a rendszer lehetővé teszi a meglévő dolgozók számára, hogy a megerőltető fizikai halmozásról felügyeleti szerepkörre váltsanak, ahol figyelemmel kísérik a vonal teljesítményét, minőségi szúrópróbát végeznek, és kezelik az anyagutánpótlást. Ez a készségfejlesztő hatás javítja a munkaerő általános termelékenységét, miközben csökkenti a túlórákat és az új alkalmazottak képzési költségeit. Öt éves amortizációs időszakra számítva a halmozott munkaerő-megtakarítás önmagában gyakran meghaladja a berendezés kezdeti tőkebefektetését, így a automatikus magrakási megoldás pénzügyileg meggyőző ajánlat.
2. Anyaghozam javítása és hulladékcsökkentés
A kézi halmozás többféle anyagpazarlási forrást vezet be, amelyeket a hagyományos költségelszámolás során gyakran figyelmen kívül hagynak. A kézi adagolás és az áthelyezés során a szilícium acéllemezek éles szélei összeütköznek, mikrosorját és deformációt hozva létre, ami növeli a rétegek közötti rövidzárlatokat és növeli a fajlagos összveszteséget (W/kg). Ezenkívül a rosszul beállított kötegek szétszerelést és újramunkálást igényelnek, ami tovább károsítja a szigetelőbevonatot, és gyakran a teljes oszlopszakaszok selejtét kényszeríti ki. A lxd-420-1 kiküszöböli ezeket a problémákat a vákuumalapú kíméletes kezelés és a szervovezérelt pozicionálás révén, amely ±0,1 mm-en belül tartja a halmozási pontosságot, és megőrzi minden laminálás bevonatának integritását.
Mennyiségi értelemben a gyárak a lxd-420-1 offline transzformátormag egymásra rakható gyártósor jellemzően 3–5%-kal csökkentik az anyaghulladékot a kézi gépsorokhoz képest, ami évente több ezer dollár megtakarítást jelent a kiváló minőségű szemcseorientált szilíciumacél tonnájánként. Ezen túlmenően, mivel a rendszer közvetlenül az oszlopanyag-tároló mechanizmusból rakódik össze, közbenső pufferelés nélkül, nem áll fenn a különböző tekercskötegek keveredésének vagy a tájékozódási jelzők helytelen elhelyezésének kockázata – ez egy gyakori emberi hiba, amely veszélyeztetheti a mágneses tulajdonságokat és költséges újratesztelést eredményezhet. Az automatizált halmozással előállított következetes lépcsőzetes geometria a mag üresjárati veszteségeit is körülbelül 2-4%-kal csökkenti, ami bár nem közvetlen anyagmegtakarítás, de javítja a végső transzformátor hatásfokát és erősíti a gyártó versenypozícióját az energiatudatos piacokon.
3. Energiafogyasztás és működési stabilitás
A költséghatékonyság nem korlátozódik a munkaerőre és az anyagokra – az energiafelhasználás egyre fontosabb szerepet játszik a termelés-gazdaságtanban. A kézi rakodósorok a felső daruk, görgős szállítószalagok és sűrített levegős szerszámok szakaszos működésén alapulnak, gyakran nem hatékony start-stop ciklusokkal. A lxd-420-1 Ezzel szemben szinkronizált mozgásvezérléssel és szervotengelyein regeneratív fékezéssel tervezték, csökkentve a csúcsteljesítmény-igényt és simítva az általános energiafelvételt. Offline konfigurációja azt jelenti, hogy a nyírósor sebesség-ingadozásaitól függetlenül működik, lehetővé téve a rendszer optimális áteresztőképességű működését anélkül, hogy az egész műhelyt üresjáratra kényszerítené az átállások során.
Sőt, a automata rakodóberendezések intelligens energiagazdálkodási módokat tartalmaz, amelyek automatikusan készenléti üzemmódba kapcsolnak, amikor az anyagpufferek kiürülnek, így több mint 40%-kal csökkentik a készenléti fogyasztást a hagyományos hidraulikus vagy pneumatikus alternatívákhoz képest. Egy tipikus 10 000 órás éves működés során ez mérhető villamosenergia-költség-csökkenést jelent – gyakran a fő termelési rész teljes közüzemi számlájának 15–20%-a. Az alacsonyabb sűrítettlevegő-felhasználással kombinálva (mivel a vákuumszívás lokalizált és igény szerinti), a termékcsalád zöldebb, karcsúbb alternatívát kínál a manuális módszerek helyett, összhangban a vállalati fenntarthatósági célokkal és a regionális energiaösztönzőkkel.
4. Minőségi következetesség és utómunkálati költségek elkerülése
A kézi halmozás egyik legdrágább rejtett költsége az átdolgozás és a nem megfelelőség. Még tapasztalt kezelők esetén is a kézi nyomás, a lapigazítás és a halmozási sorrend eltérései olyan méreteltérésekhez vezetnek, amelyek a mag összeszerelési problémáit okozzák az áramlás irányában – például a járom nem illeszkedik, megnő a légrés és felborul a szorítóerő. Ezek a hibák gyakran észrevétlenek maradnak a transzformátor végső teszteléséig, ekkor a szétszerelés, az újrarakás és az újratesztelés többszöröse költségekkel járhat, mint az eredeti gyártási lépés.
A lxd-420-1 csökkenti ezt a kockázatot a zárt hurkú pozíció-visszacsatolás és az automatizált rétegszám-ellenőrzés révén, amely biztosítja, hogy minden magoszlop megfeleljen a műszaki rajznak, nagy megismételhetőség mellett. A rendszer a termelési adatokat kötegenként is naplózza, lehetővé téve a teljes nyomon követhetőséget – ez a funkció segít a minőségügyi mérnököknek gyorsan elkülöníteni a kiváltó okokat, ha eltérések jelentkeznek. Az ezt a vonalat alkalmazó gyáraknál az első menetes hozamok általában 88-92%-ról (kézi) 97–98%-ra (automatizált) emelkednek, ami közvetlenül csökkenti az utómunkálatokat, a tesztelési időt és az anyagleírásokat. Egy közepes méretű gyártási környezetben ez a minőségjavítás önmagában a teljes gyártási költség 8-10%-ának megfelelő éves megtakarítást jelenthet, így automatikus egymásra rakható gyártósor stratégiai befektetés, nem pedig puszta berendezésvásárlás.
5. Integráció intelligens műhelyrendszerekkel és hosszú távú ROI
A közvetlen működési megtakarításokon túl a lxd-420-1 offline transzformátormag egymásra rakható gyártósor költséghatékonyságot biztosít a modern intelligens gyártási ökoszisztémákkal való zökkenőmentes integráció révén. Jiangsu Jingtianxia Electric Technology Co., Ltd. Ezt a vonalat úgy tervezte, hogy interfész legyen a mag keresztirányú vágógépekkel, intelligens raktárrendszerekkel és automatizált logisztikai szállítószalagokkal, így egy összefüggő termelési cellát alkotva, amely minimalizálja a folyamatban lévő készleteket és csökkenti az anyagmozgatási költségeket. Ez az integrációs képesség azt jelenti, hogy a automata rakodóberendezések nem csak a kézi halmozást helyettesíti, hanem adatcsomópontként is szolgál a valós idejű gyártásfigyeléshez, a prediktív karbantartási ütemezéshez és a minőségi nyomon követéshez.
Több mint 46 professzionális műszaki tehetséggel, Jiangsu Jingtianxia Electric Technology Co., Ltd. átfogó támogatást nyújt a vonaltervezéstől a helyszíni üzembe helyezésig, biztosítva, hogy a lxd-420-1 pontosan illeszkedik minden ügyfél meglévő munkafolyamatába. A vállalat kiforrott termelési rendszere és egyablakos megoldásai nem csak a magok egymásra rakását, hanem az upstream vágást és a downstream logisztikát is lefedik, lehetővé téve a holisztikus költségcsökkentési stratégiát. A teljes birtoklási költség értékelésekor a felhasználóknak figyelembe kell venniük a csökkentett alapterületet (a kompakt offline elrendezés miatt), az alacsonyabb alkatrészfogyasztást (a robusztus szervohajtásoknak köszönhetően) és a minimális kalibrálási állásidőt. Sok ügyfél 18-24 hónapos megtérülési időről számol be, amely után a automatikus magrarakó sor 10 éves élettartama alatt továbbra is nettó megtakarításokat eredményez. Ez a hosszú távú perspektíva megerősíti azt az érvet, hogy az LXD-420-1 automatizálása nem pusztán költség – ez egy magas megtérülésű eszköz, amely átalakítja a termelés gazdaságosságát.
Összehasonlító elemzés: LXD-420-1 vs. kézi rakás
| Metrikus | Kézi halmozás | LXD-420-1 automata vonal |
| Kezelők műszakonként | 3–4 | 1 (felügyeleti) |
| Ragasztási pontosság (mm) | ±0,3 – ±0,5 | ±0,1 |
| Anyaghulladék aránya | 5-7% | 1,5–2,5% |
| Első menetes hozam | 88–92% | 97–98% |
| Készenléti energiafogyasztás | Magas (állandó daru/üresjárati szerszámok) | >40%-kal csökkentve (okos készenlét) |
| Tipikus megtérülési idő | N/A | 18-24 hónap |
A table above summarizes the key performance gaps between manual and automated stacking. Every row represents a tangible cost driver — from headcount and precision to yield and energy — confirming that the lxd-420-1 kiváló gazdaságosságot kínál az összes főbb termelési tényező tekintetében.
Az LXD-420-1 rendszer legfontosabb előnyei (összefoglaló)
- Munkaerő átalakítás – akár 75%-kal csökkenti a közvetlen létszámot, miközben a kezelőket felügyeleti szerepkörbe emeli.
- Anyagmegőrzés – A vákuumszívás és a precíz pozicionálás kiküszöböli a kezelési sérüléseket és a bevonat karcolódásait.
- Energia intelligencia – a regeneratív hajtások és az adaptív készenléti üzemmódok 15-20%-kal csökkentik a villanyszámlát.
- Minőségbiztosítás – a zárt hurkú visszacsatolás és az adatnaplózás 97% feletti első lépéses hozamot biztosít.
- Zökkenőmentes integráció – Vágósorokkal, raktárrendszerekkel és logisztikával dolgozik a végpontok közötti automatizálás érdekében.
Javasolt megvalósítási lépések a költséghatékony átvétel érdekében
- Végezze el a jelenlegi kézi halmozás (munka, selejt, utómunkálat, energia) alapköltség-auditálását.
- Értékelje az alapterületet és az anyagáramlást az optimális offline elhelyezés meghatározásához lxd-420-1 .
- Koordináld vele Jiangsu Jingtianxia Electric Technology Co., Ltd. helyspecifikus testreszabáshoz és integrációs tervezéshez.
- Képezzen ki egy kis kezelői csapatot a rendszerfelügyeletre és az alapvető karbantartási eljárásokra.
- Havonta figyelje a kulcsfontosságú teljesítménymutatókat (hozam, teljesítmény, selejt), és hasonlítsa össze az alapértékkel a ROI érvényesítéséhez.
Jiangsu Jingtianxia Electric Technology Co., Ltd. kiterjedt tapasztalattal rendelkezik az olyan integrált megoldások szállításában, amelyek egyesítik a magrakodó berendezéseket a keresztirányú vágósorokkal és az intelligens raktározással. A cég több mint 46 professzionális mérnökből álló műszaki csapata biztosítja, hogy minden lxd-420-1 a telepítést a vevő egyedi alapterveihez és gyártási mennyiségeihez kell igazítani. Ennek az offline halmozási megoldásnak a választásával a gyártók nemcsak azonnali költségmegtakarítást érhetnek el, hanem csatlakozhatnak a globális ügyfelek növekvő hálózatához, akik Jiangsu Jingtianxia nagy pontosságú, intelligens és egyablakos tápellátást támogató megoldásokhoz.
Gyakran Ismételt Kérdések
1. kérdés: Mi a fő különbség az LXD-420-1 és a hagyományos soros halmozási rendszerek között?
A lxd-420-1 egy offline rendszer, ami azt jelenti, hogy a keresztirányú nyíróvonaltól függetlenül működik. Ez a szétkapcsolás lehetővé teszi, hogy állandó halmozási ütemet tartson fenn még akkor is, ha a vágószál sebességet változtat vagy karbantartást végez, csökkentve az üresjárati időt és javítva a zsinór általános kihasználtságát. Ezzel szemben az inline rendszerek közvetlenül kapcsolódnak a vágóhoz, és gyakran terjedési késésektől és szinkronizálási problémáktól szenvednek.
2. kérdés: Hogyan kezeli az LXD-420-1 a különböző maggeometriákat (pl. lépcsőzetes, gér alakú vagy téglalap alakú)?
A system uses programmable servo-controlled stacking mechanisms that read core drawing parameters directly from the production management system. It can accommodate various lamination shapes and step-lap patterns by adjusting the suction-head trajectories and positioning sequences. Jiangsu Jingtianxia Electric Technology Co., Ltd. előre konfigurált receptkönyvtárakat biztosít a gyakori magtípusokhoz, és új geometriák adhatók hozzá a felhasználóbarát HMI-n keresztül.
3. kérdés: Alkalmas az LXD-420-1 kis szériás vagy nagy keverékű gyártási környezetekhez?
Igen. Bár a közepes és nagy volumenű futtatások terén kiváló, az offline kialakítás lehetővé teszi a gyors receptváltást (10 perc alatt), mechanikus újraszerszámozás nélkül, így praktikus az olyan gyárak számára, amelyek naponta több magváltozatot gyártanak. A rendszer automatikusan beállítja a halmozási sebességet és a szívóerőt a lap vastagsága és szélessége alapján, így biztosítva az egyenletes minőséget a különböző tételekben.
4. kérdés: Milyen értékesítés utáni támogatást nyújt a Jiangsu Jingtianxia az LXD-420-1 számára?
Jiangsu Jingtianxia Electric Technology Co., Ltd. távdiagnosztikai szolgáltatásokat, helyszíni üzembe helyezést, alkatrészellátást és kezelői képzést kínál standard támogatási csomagja részeként. Elkötelezett műszaki csapatával és kiforrott gyártási rendszerével a vállalat gyors válaszidőket és folyamatos fejlesztési frissítéseket biztosít, segítve az ügyfeleket a termék hosszú távú költséghatékonyságának maximalizálásában. automatikus magrarakó sor .
-
Mobil
+86-18351152766
-
E-mail
479279940@qq.com
-
Cím
No.3 Park, Jiangcun falu, Liangxu város, Jiangyan kerület, Taizhou város, Jiangsu tartomány, Kína


Szerzői jog © Jiangsu Jingtianxia Electric Technology Co., Ltd. Minden jog fenntartva. LXD-420-1 Offline transzformátor magra rakható gyártósor Szállító